English
 中文简体

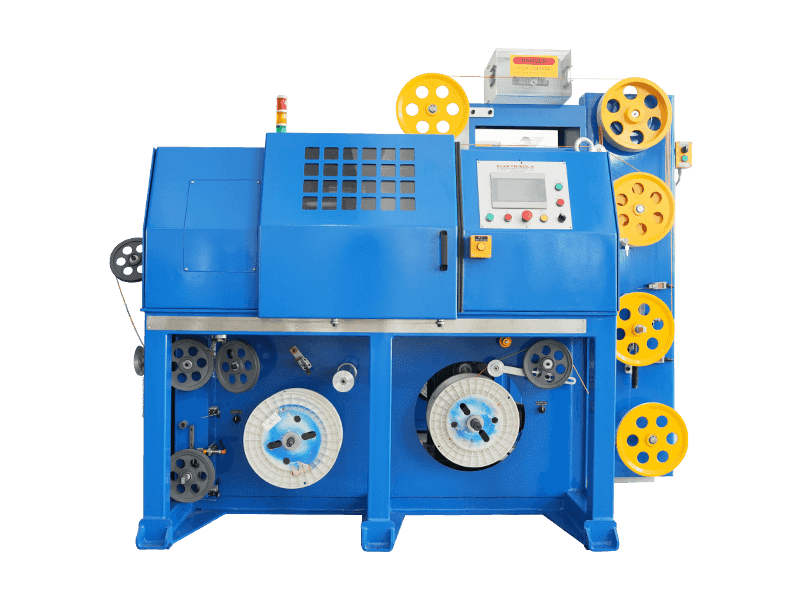
Uso correto e razoável da máquina de extrusão, a máquina pode ser totalmente eficaz, manter uma boa condição de trabalho e prolongar a vida útil da máquina.
Uma extrusora de parafuso, incluindo instalação da máquina, ajuste, comissionamento, operação, manutenção e reparo de uma série de elos, possui uma máquina geral de uso comum, principalmente nas instalações de motores de acionamento e engrenagens de redução. Mas o sistema de extrusora de parafuso de trabalho é um sistema de extrusão, mas com características únicas, atenção especial é dada a uma extrusora de parafuso.
As instruções de instalação, ajuste e teste da máquina geralmente usadas nas máquinas de extrusão são claramente definidas. Este método de operação da extrusora é resumido da seguinte forma:
O operador deve estar familiarizado com o funcionamento das características estruturais de sua própria extrusora, em particular, para compreender corretamente as características estruturais do parafuso, as características da instrumentação de aquecimento e controle, o conjunto do nariz das propriedades de resfriamento e similares, a fim de compreender adequadamente as condições do processo de extrusão, o direito de operar a máquina.
Diferentes métodos de operação de extrusão de plástico não são iguais, mas também apresentam semelhanças. Introduziu uma variedade de produtos no mesmo procedimento de extrusão e as questões devem prestar atenção às seguintes operações.
1, o trabalho preparatório antes
(1) para extrusão de plásticos. As matérias-primas devem atender aos requisitos necessários para secagem e, se necessário, à necessidade de posterior secagem. E o material foi peneirado para remoção de grumos, agregados e impurezas mecânicas.
(2) Verifique os equipamentos de água, eletricidade, gás e se cada sistema está normal, certifique-se de que o fluxo de água e gás não vaze, o sistema elétrico esteja normal, o sistema de aquecimento, controle de temperatura e vários instrumentos estão funcionando e confiáveis; operação de teste de baixa velocidade do secador de ar auxiliar, observe se o dispositivo está funcionando corretamente; comece a moldar a mesa a vácuo, seja para observar o trabalho; peças escorregadias em uma variedade de lubrificação de equipamentos. Se for encontrada falha removida imediatamente.
(3) cabeçote e calibrador instalados. Dependendo da variedade do produto, tamanho e tamanho do cabeçote selecionado. A sequência a seguir será instalada.
① o nariz deve se encaixar, todo montado na extrusora.
② O conjunto do cabeçote anterior deve limpar a graxa ao ser pintado, verificar cuidadosamente se a superfície da cavidade apresenta saliências, arranhões ou ferrugem, fazer o polimento necessário e, em seguida, cobrir com uma camada de fluxo de óleo de silicone.
③ sequencialmente cada placa de cabeça é montada, as roscas do parafuso revestidas com graxa para alta temperatura e, em seguida, aperte os parafusos e o flange.
④ a placa porosa é colocada entre o flange da cabeça para garantir que a placa perfurada seja pressionada sem rebarbas. Deve ser ajustado antes
⑤ Sem apertar os parafusos da flange da cabeça de acoplamento e da matriz da extrusora que fixam a posição horizontal, ajuste o nível da reunião de nível da cabeça quadrada disponível. O modelo de formato de cabeça redonda coloca a superfície da sola como referência pela cabeça da matriz no nivelamento da superfície inferior.
⑥ aperte os parafusos do flange de conexão, aperte os parafusos de fixação do cabeçote, instale a bobina de aquecimento e um termopar e preste atenção à bobina de aquecimento na superfície externa em contato próximo com o cabeçote.
⑦ Instale o calibrador e ajuste a posição, a linha central verifica o hospedeiro e o calibrador está alinhado com o trator. Após o ajuste, aperte os parafusos de fixação. Conectando tubos e tubos de cada calibrador.
⑧ gire a potência de aquecimento do nariz, temperatura de aquecimento uniforme de Jane. Abra na parte inferior da caçamba e nas válvulas de entrada e exaustão da bomba de água de resfriamento da caixa de câmbio. Quando a temperatura de cada temperatura de aquecimento é ajustada para 140 ℃, o calor é até que a temperatura suba para 140 ℃ 30-40min, e então a temperatura é elevada para uma temperatura de produção normal. Até que a temperatura suba para a produção normal na temperatura desejada, mantenha por cerca de 10 minutos, para que a temperatura de cada parte da máquina se estabilize antes que possam iniciar a produção. Tempo de isolamento dependendo do modelo As extrusoras e as variedades de matérias-primas plásticas variam. Período de incubação tempo para fazer uma temperatura consistente dentro e fora da máquina, de modo que o medidor indique que a temperatura atingiu a temperatura necessária, enquanto a temperatura real estava baixa, neste momento se o material for colocado em máquinas de extrusão porque a temperatura real é muito baixa, a viscosidade do material fundido é muito grande, causará sobrecarga de força axial e danificará a máquina.
⑨ inicializará no funil as matérias-primas utilizadas na preparação para uso.
2, bota
(1) pode ser ligado após o termostato, antes das máquinas de torneamento e extrusão devem apertar os parafusos do flange da cabeça mais uma vez para eliminar a diferença da cabeça do parafuso na expansão térmica, a ordem da cabeça do parafuso é um aperto em ângulo apertado, forçado a ser uniforme ʱ?? Ao apertar as porcas do flange da cabeça, é necessário um elástico consistente, caso contrário, espera-se que funcione.
(2) Potência, selecionada pelo botão "Preparar inicialização", seguido pelo botão "ligar" e, em seguida, gire lentamente o botão de ajuste de velocidade do parafuso, início lento da velocidade do parafuso. Em seguida, acelere gradualmente, enquanto uma pequena quantidade de alimento. Preste muita atenção às mudanças no host indicando o amperímetro e vários casos de cabeçote indicador durante a alimentação. O torque do parafuso não deve exceder a marca vermelha (normalmente 65% -75% da tabela de torque). Antes de ser extrudado o perfil plástico, ninguém deve ficar na frente da matriz, para evitar que os parafusos se soltem ou coloquem bulbo úmido devido à matéria-prima e outros motivos decorrentes de lesões. A extrusão de plástico morre a partir do cabeçote, será necessário que o extrudado seja resfriado lentamente e desejável que o dispositivo de tração e os estereótipos morram e inicie esses dispositivos. Então de acordo com os instrumentos de controle de valor indicados e os requisitos do produto extrudado. Cada seção deve ser ajustada de acordo para que toda a operação de extrusão retorne ao status normal. E, se necessário adicionar um pouco de material, utiliza-se uma extrusora de rosca dupla dosando alimentação uniformemente com velocidade constante.
(3) Quando a matriz de descarga é uniforme e o plástico tem a tração desejável, pode ser um bom calibrador pessoal. Plastificado empiricamente determinar a extensão necessária, pela aparência geral do material de extrusão pode-se julgar que a superfície brilhante, sem impurezas, sem espuma, material de coque e cor, distribui material espremido até certo ponto não aparece rebarbas, cortes, há uma certa flexibilidade, desta vez uma boa descrição de materiais plásticos. Se o ajuste da velocidade do parafuso de plastificação pode ser apropriado para a temperatura ruim, do cilindro e da cabeça até atingir os requisitos.
(4) No processo de extrusão, o processo deve exigir inspeção periódica de vários parâmetros do processo que são normais e preencher folhas de processo. Inspeção de qualidade pelos perfis de produtos padrão de inspeção de qualidade, identificação de problemas e ações corretivas oportunas tomadas.
3. Pare
(1) Pare de alimentar, dentro do polimento da máquina extrusora de plástico, quando o parafuso estiver exposto, desligue o cilindro de potência e o cabeçote e pare o aquecimento.
(2) Feche a extrusora e a fonte de alimentação auxiliar, a rosca e o equipamento auxiliar param.
(3) Flanges de acoplamento da cabeça, peça de mão de desmontagem. Limpe várias partes da placa perfurada e do nariz. Para evitar danos à superfície interna do nariz, o nariz do material residual dentro da lei aplicada ao aço, o aço passa a ser limpo e, em seguida, usa uma lixa para aderir ao plástico no nariz, além de lixar e polir, revestido com óleo ou silicone antiferrugem.
(4) remoção do parafuso e do cilindro, após remover a cabeça, reinicie o hospedeiro, além de parar o material (ou material quebrado), lave o parafuso e o cilindro e, em seguida, parafuse a escolha de baixa velocidade (sr/min ou mais) para reduzir o desgaste. Espera-se que seja desligado completamente esmagado na extrusão de pó, o ar comprimido disponível da entrada de alimentação e das portas de exaustão soprou repetidamente pellets residuais e pó até que o barril não tenha material residual após a velocidade do parafuso cair para zero, parar as extrusoras, desligar a fonte de alimentação principal e a água fria da válvula total.
(5) devem prestar atenção à segurança do projeto são: eletricidade, calor, manuseio e outras máquinas rotativas e componentes pesados. Deve ser equipado com equipamentos de elevação, nariz de montagem e desmontagem e outros componentes pesados entre a extrusora de rosca, para garantir a segurança na produção.
6, manutenção da máquina de extrusão
O sistema de extrusão de parafuso utiliza manutenção de rotina e a manutenção regular são duas formas de manutenção.
(1) A manutenção de rotina é uma rotina, não leva em conta o funcionamento dos equipamentos de trabalho, geralmente feito durante a inicialização. Concentre-se na limpeza da máquina, lubrificando todas as peças móveis, membros de fixação de parafusos fáceis de soltar, inspeção oportuna, ajuste de motores, instrumentos de controle, peças de trabalho e linhas.
(2) a manutenção regular é geralmente em operação contínua 2500-5000h máquina extrusora desligada após a máquina exigir a desintegração de inspeção, medição, identificação dos principais componentes quanto ao desgaste, substituição desgastada atingiu um limite predeterminado de peças, reparo de peças danificadas.
(3) não permite o funcionamento da máquina vazia, para evitar parafusos e cabelos enrolados de Jane.
(4) máquina de extrusão durante a operação, se ocorrer ruído incomum, desligue imediatamente para inspeção ou reparo.
(5) evitar que metais ou outros detritos caiam na tremonha, para evitar danificar o parafuso e o cilindro. Para evitar que detritos de ferro entrem no cano, o cano pode alimentar o material no componente magnético montado na boca de sucção ou os planos magnéticos para evitar que detritos caiam no material devem ser peneirados com antecedência.
(6) Observe que a produção de um ambiente limpo faz com que o lixo obstrua a contaminação do material da placa do filtro, afetando o rendimento e a qualidade do produto e aumentando a resistência do nariz.
(7) Quando as extrusoras demoram mais para parar de usar antiferrugem, deve-se revestir com graxa o parafuso da superfície de trabalho, Jane, nariz e assim por diante. Pequenos parafusos devem ser suspensos no ar ou colocados em uma caixa especial de madeira, e a almofada deve ser nivelada com a madeira, para não deformar os parafusos ou solavancos.
(8) Instrumentação de controle de temperatura de calibração periódica, verifique sua precisão e controle de ajuste de sensibilidade.
(9) manutenção da caixa de engrenagens da extrusora e do redutor padrão geral mesmo. Principalmente para verificar engrenagens, rolamentos e outras condições de desgaste e falha. A caixa de câmbio manual deve especificar o uso do óleo da máquina, de acordo com as disposições do nível de óleo para se juntar ao óleo, o óleo está muito baixo, a lubrificação não é invertida, reduz a vida útil das peças; muito óleo, aquece um grande, multi-energia, óleo e fácil metamorfismo, também causa falha na lubrificação, as consequências de danos à peça. Os locais de derramamento de óleo da caixa de engrenagens devem ser substituídos pelo selo (anel) para garantir que a quantidade de lubrificante esteja correta.
(10) A parede interna da extrusora subsidiária do tubo de água de resfriamento provoca facilmente ferrugem corrosiva externa. A manutenção deve ser feita com cuidado, a incrustação também pode entupir a tubulação, atingir o efeito de resfriamento e corrosão severa pode vazar, limpeza e corrosão devem ser tomadas com medidas de resfriamento.
(11) do parafuso de acionamento é girado para se concentrar na verificação do desgaste e exposição da escova do motor CC, caso o valor da resistência de isolamento do motor deva ser medido regularmente em um valor predeterminado ou mais. Além disso, verifique se o cabo e demais componentes estão enferrujados, e a utilização de medidas de proteção.
(12) Designar uma pessoa responsável pela manutenção do equipamento. Registros detalhados são incluídos no gerenciamento de arquivos de manutenção e reparo de equipamentos da planta para cada caso.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Relacionado Produtos