English
 中文简体
 Product Category
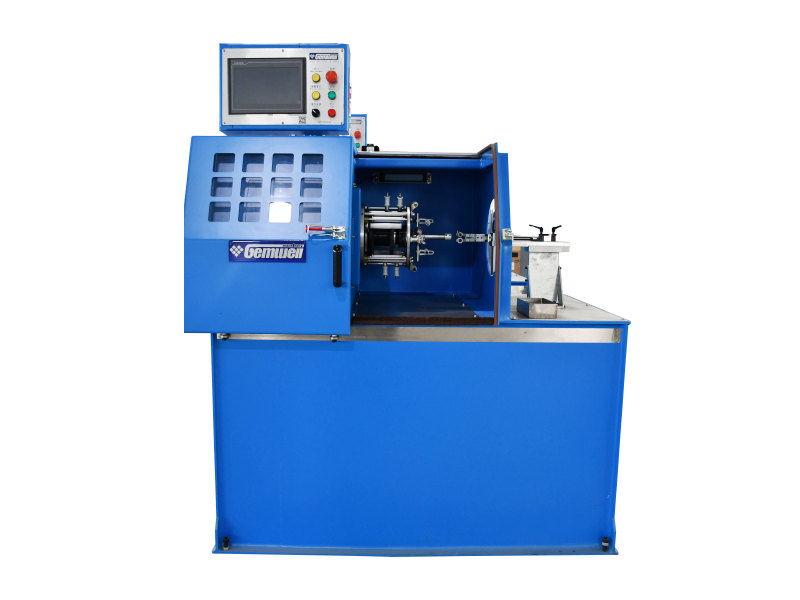
Center Rotary Wrapping é um procedimento chave no processo de produção de fio para fio de tran
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Center Rotary Wrapping é um procedimento chave no processo de produção de fio para fio de tran
Read More +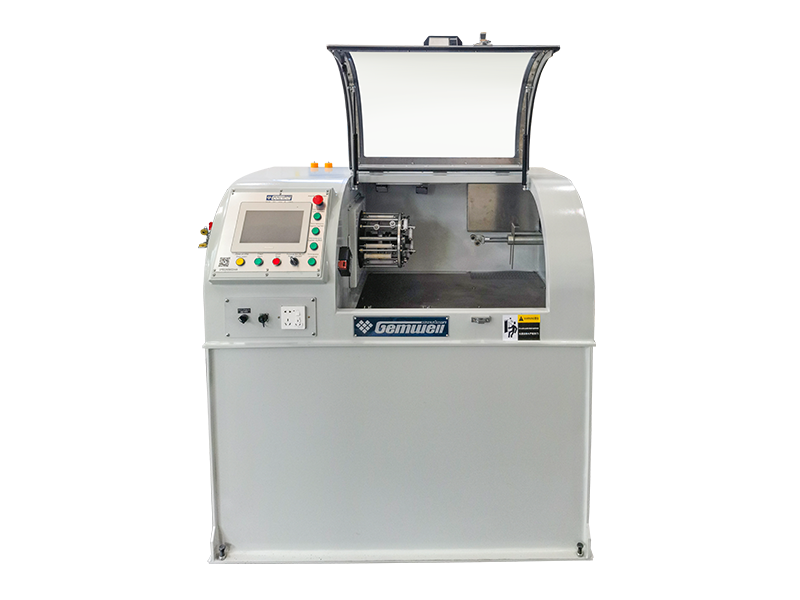
Product Category
A indústria militar é o principal campo de aplicação de cabos com fase estável, como radares
Read More +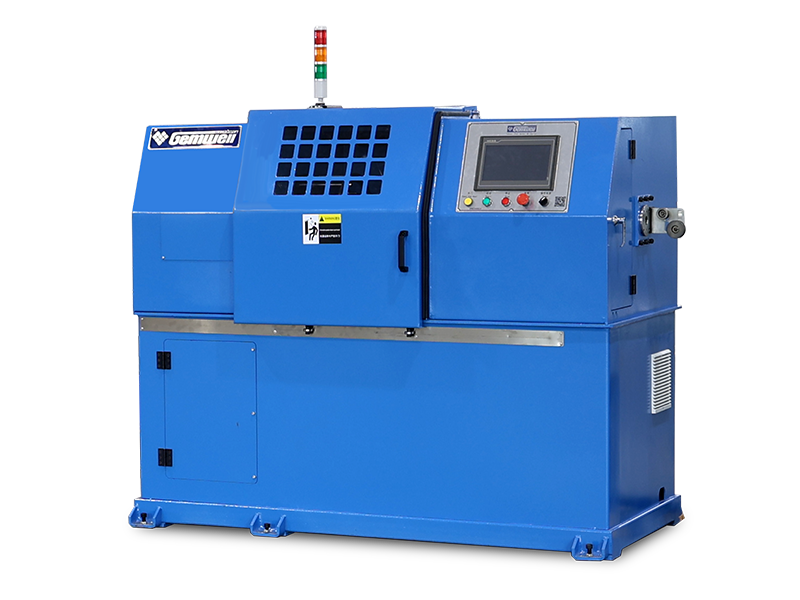
Product Category
Nos últimos anos, novos veículos energéticos têm sido fortemente desenvolvidos, com reputaçÃ
Read More +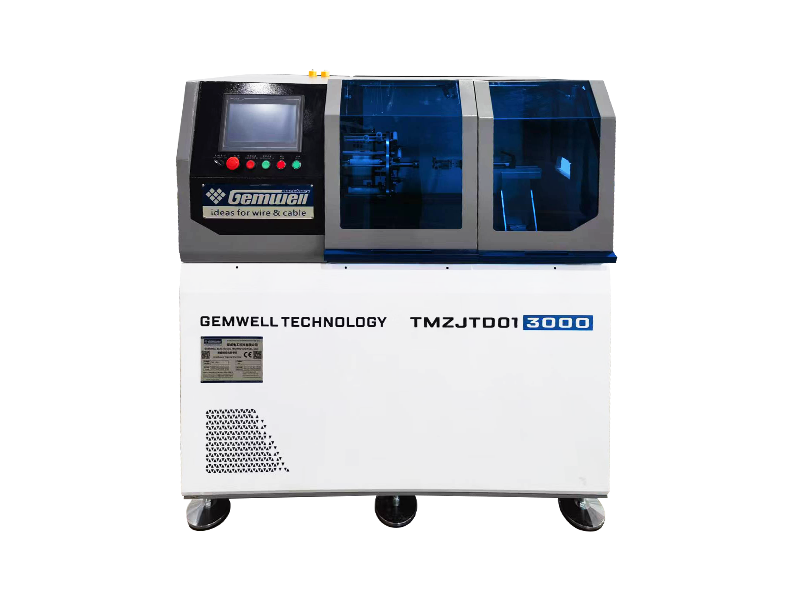
Product Category
Fios ultrafinos são usados em vários campos, como telefones celulares, laptops, iPads, li
Read More +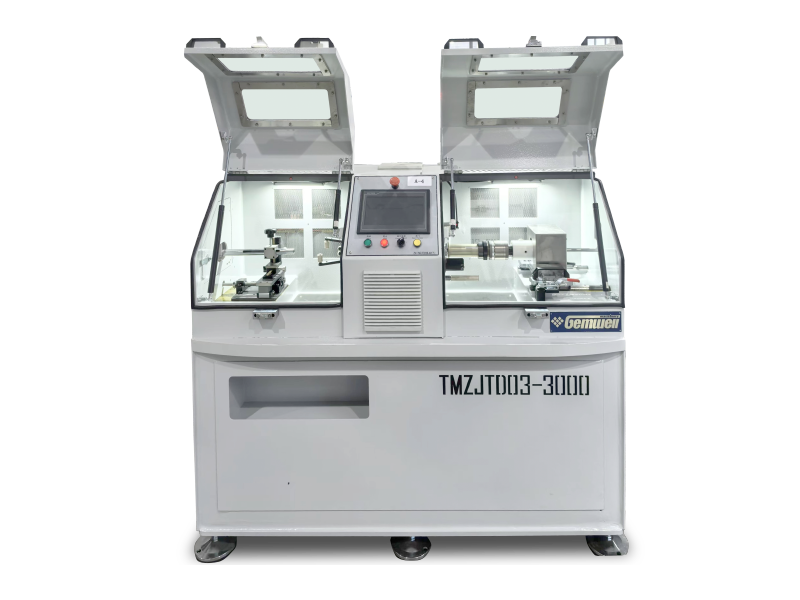
Product Category
Com a popularização do 5G, da Internet das Coisas, da IA, dos novos dispositivos móveis de ene
Read More +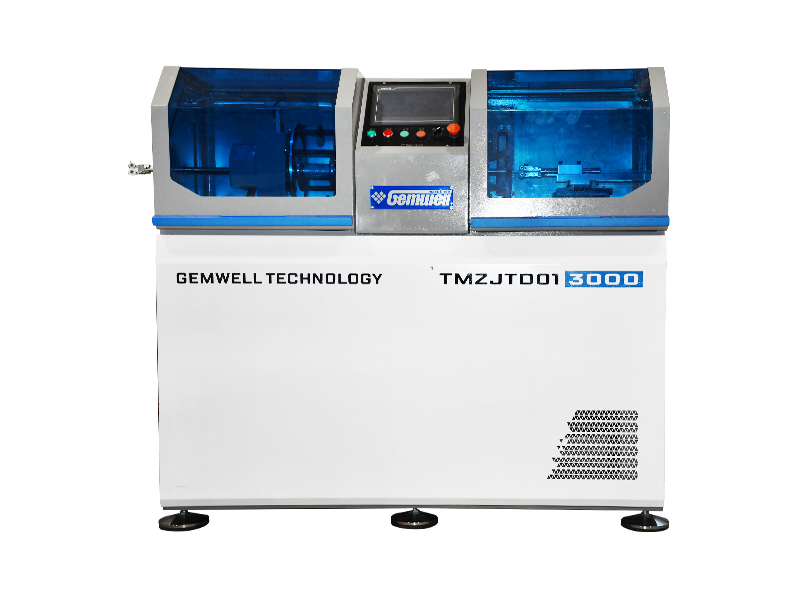
Product Category
Fios ultrafinos são usados em vários campos, como telefones celulares, laptops, iPads, li
Read More +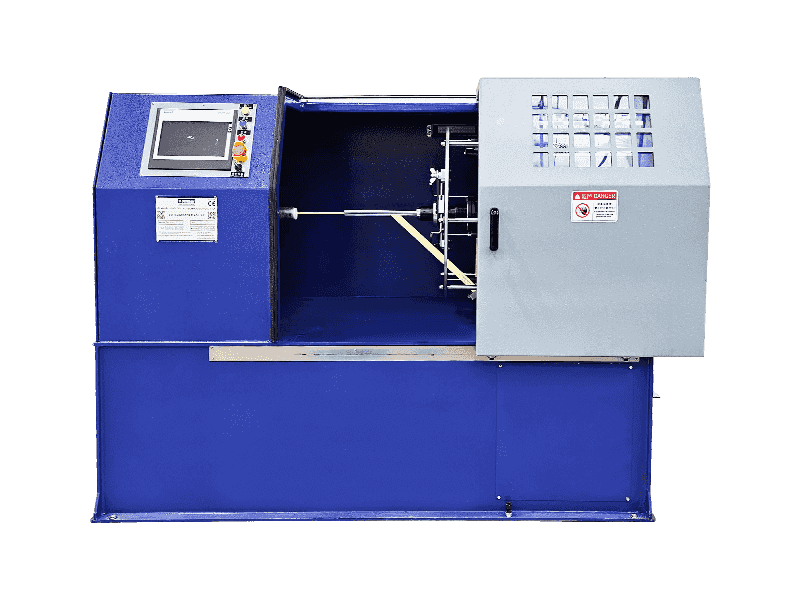
Product Category
A mica tem propriedades de resistência a ácidos e álcalis, resistência corona e resistência
Read More +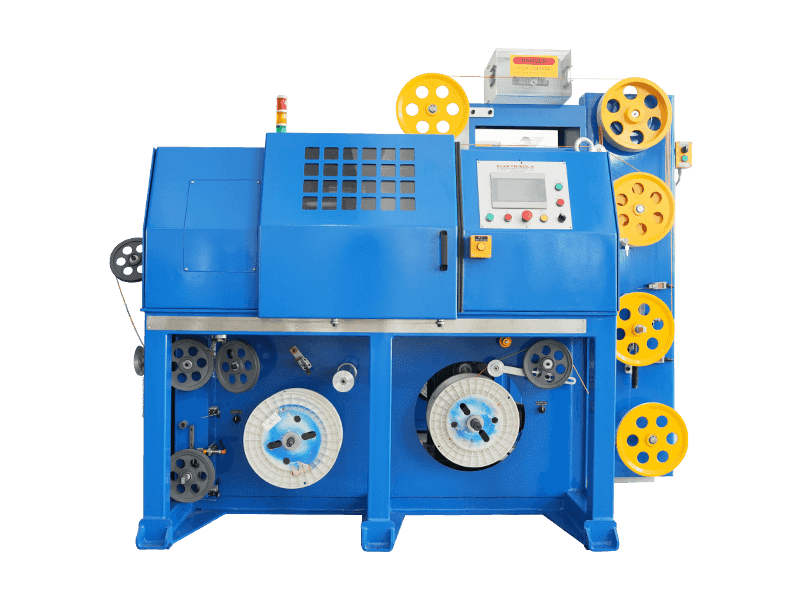
Product Category
A palavra "Litz" vem do alemão "Litzendraht". O fio Litz de alta frequência é feito de vários
Read More +
Product Category
Cabos de alta frequência são usados principalmente para transmitir sinais de dados. A fre
Read More + Cobrir a superfície de fios e cabos com tiras é um dos processos importantes na linha de produção de fios, que tem as funções de isolamento, blindagem, isolamento, resistência ao fogo e resistência à temperatura. Os métodos de embalagem incluem embalagem em espiral, embalagem por arrasto (lateral) e embalagem longitudinal.
O enrolamento em espiral significa que o fio central não gira enquanto a cabeça giratória e de fita gira concêntrica em torno do fio central. O material da tira é enrolado em espiral ao redor do fio central através do movimento circular de rotação da cabeça de gravação e do movimento de tração linear do cabrestante. O ângulo de envolvimento é geralmente em torno de 30 a 60 graus e a taxa de sobreposição pode ser ajustada na faixa de 0 a 80%.
O envolvimento por arrasto (lateral) refere-se à rotação do fio central. O material da tira é arrastado (enrolado) lateralmente com o fio central giratório. O ângulo de envolvimento é geralmente em torno de 30-60 graus, e a proporção de sobreposição só pode ser alcançada substituindo materiais de tiras de diferentes larguras.
O enrolamento longitudinal significa que nem o fio central nem o material da tira giram. O fio central e os materiais da tira são arrastados linearmente pelo cabrestante ao mesmo tempo e transformam gradualmente o material da tira em uma embalagem formadora através do molde de envolvimento longitudinal. O ângulo de envolvimento é de 90 graus e a taxa de sobreposição (geralmente em torno de 5-10%) é obtida pela substituição de materiais de tiras de diferentes larguras.
Os materiais de gravação comumente usados incluem fita de folha de alumínio, fita Mylar, fita de folha de cobre, fita de politetrafluoretileno, fita de mica, fita de poliimida, fita de poliéster, etc. Existem alguns equipamentos auxiliares adicionados envolvidos no processo acima, dependendo do tipo de material de fita e das especificações detalhadas do fio acabado. A máquina de gravação de arame está disponível para estrutura vertical ou horizontal. A estrutura vertical é adequada para cabos de pequeno porte, e a embaladora horizontal é mais compactável com cabos grandes e pequenos.
Os métodos de embalagem incluem embalagem com lacunas, embalagem com costura de topo e embalagem sobreposta. Envolvimento de lacuna significa que há uma certa lacuna entre a borda anterior e a próxima da fita espiral. O empacotamento com costura de topo significa que as bordas da fita de enrolamento em espiral adjacente estão intimamente conectadas umas às outras. O empacotamento sobreposto significa que quando os materiais da tira são enrolados, a borda da tira em espiral anterior é coberta pela próxima. O empacotamento sobreposto é o método comumente usado na indústria de fios e cabos. Geralmente, a taxa de sobreposição é superior a 67% para embalagem de camada única e superior a 40% para embalagem de camada dupla. Quando for usada camada dupla ou multicamada, as direções de envolvimento devem ser opostas para cada camada adjacente.
Os parâmetros técnicos do processo de embalagem incluem direção da fita, passo, ângulo, velocidade do cabrestante, velocidade de rotação da cabeça da fita, tensão da fita, etc. O passo da fita refere-se à distância que o núcleo do fio avança na direção axial após uma rotação da cabeça de embalagem. A velocidade de rotação do processo de embalagem refere-se à velocidade de rotação da cabeça de aplicação de fita. O ângulo de gravação refere-se ao ângulo entre o eixo perpendicular da linha de movimento do fio e a fita adesiva da cabeça de gravação. A tensão da fita refere-se à força de tração exercida no ponto da fita adesiva que passa pela roda guia. A direção da fita, passo, tensão e diâmetro externo acabado são os principais parâmetros durante o processo de embalagem do fio, e o ângulo da fita é o principal parâmetro para o projeto e fabricação da máquina de fita. A espessura e a proporção de sobreposição da fita são determinadas com base no diâmetro externo do núcleo do fio e do fio acabado. A largura da fita também pode ser determinada com base no diâmetro externo do condutor, na relação de sobreposição e no ângulo da fita. Com uma largura de fita conhecida, um passo de fita adequado pode ser selecionado para atender aos requisitos de sobreposição.
A estabilidade da tensão da embalagem determina a qualidade e o desempenho do produto acabado. A tensão de enrolamento irregular ou configurações de tensão de enrolamento irracionais causarão defeitos como cores irregulares, rugas e “cobras” na superfície do fio. O ajuste da tensão da fita depende da resistência à tração do material de embalagem e da tensão do núcleo do fio. O tipo de material, largura e espessura do material de embalagem determinam sua resistência à tração. Portanto, para diferentes materiais de embalagem ou especificações de núcleo de arame, as configurações de tensão da fita são diferentes.
A tensão da fita inclui o tipo de tensão eletromagnética passiva e o tipo de tensão servo ativa. O tipo passivo usa embreagem de pó magnético ou embreagem de histerese como elemento de tensão, que rastreia o consumo do diâmetro externo da almofada de material da torneira ou bobina por meio de medição ou contagem de rotação. O sistema de controle elétrico simula a diminuição da tensão de saída de corrente do elemento de tensão. Com este método de controle de tensão, a tensão é relativamente estável e pode basicamente atender aos requisitos da produção comum de embalagem de fios na indústria de cabos. Possui estrutura simples com preço econômico e acessível. O tipo ativo é dividido em tipo dançarino de três servos e tipo de espeto de rolo cabrestante. A principal característica do tipo dançarino de três servos é o seu dançarino de tensão. O servo motor fornece movimento e tensão ao dançarino de tensão e gera feedback dinâmico PID para manter o retorno do tap em uma velocidade constante. A tensão permanece constante durante o processo de colagem e não é afetada pelo consumo do diâmetro externo da bandeja de material. O tipo de espeto do rolo cabrestante não possui dançarino de tensão. Depois que o material da tira é retirado da bandeja de material através da roda do cabrestante, ele é imediatamente enrolado no núcleo do fio. A tensão da fita é ajustada de acordo com o diâmetro externo desejado do fio acabado. O diâmetro externo do fio acabado é definido como constante no painel de controle, portanto, a tensão da fita permanece constante durante todo o procedimento. As estruturas mecânicas dessas duas máquinas de gravação do tipo ativo são distintas, mas ambos os tipos são de grandes qualidades. Devido à estrutura mecânica complexa, hardware do sistema de controle avançado e configuração de software, a máquina de gravação do tipo ativo tem um alto custo de produção. Mas pode atender aos rigorosos requisitos de qualidade de embalagem na indústria de fios e cabos, com uma taxa efetiva próxima e desempenho de alto custo. É especialmente adequado para produtos de fios e cabos que exigem testes elétricos abrangentes.
Com o avanço da ciência e da tecnologia, as máquinas de gravação devem progredir na direção de alto desempenho, alta eficiência, alta confiabilidade e alta inteligência. Como exploradora de novas tecnologias de materiais de tiras de embalagem no campo global de fios e cabos, a Gemwell Technology ainda se concentra na inovação e no avanço tecnológico. A Gemwell Technology criará mais máquinas de gravação de arame de alta qualidade para você.

Hora de estabelecimento

Área de construção (m²)

Número de funcionários

Propriedade intelectual
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A extrusora de fio de alta potência é a espinha dorsal de qualquer fábrica de cabos que produz fios de grande diâmetro ou alto re
Read More +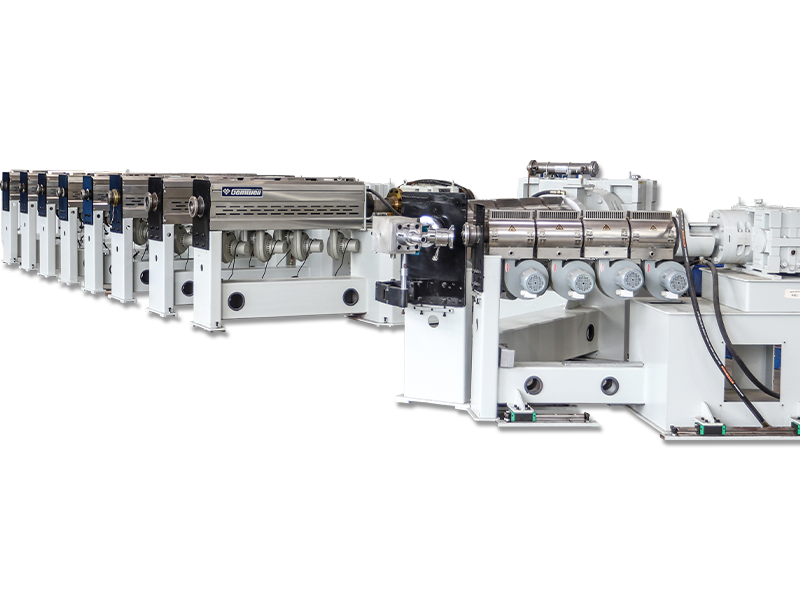
2026-09-07
Webmaster
O que significa encalhe em grupo O encordoamento em grupo é um método de construção de condutores onde dois ou mais fios desencapados
Read More +
2026-09-04
Webmaster
Sobre GEMWELL Esperamos sinceramente recebê-lo em, Salão E2, Estande No.A41 e destacaremos nossas soluções mais recen
Read More +
2026-08-31
Webmaster
Onde a qualidade da parede de cabos é realmente decidida Um fio de construção com isolamento de PVC de 0,5 mm² sai da calha de resfria
Read More +
2026-08-27
Webmaster
Para cabos Twinax em servidores de IA, reduzir o Dk efetivo do isolamento (ar ≈1, FEP≈2,1) é fundamental para reduzir a perda de alta frequên
Read More +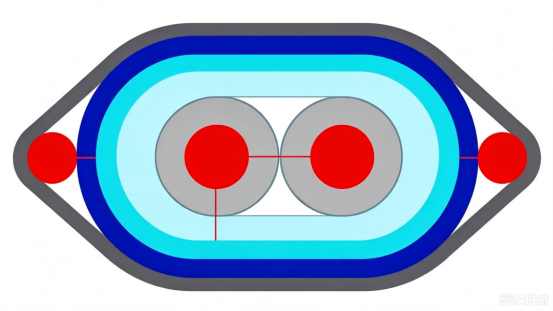 FAQ
Os cabos de rede CAT7 e CAT8 diferem principalmente na velocidade e frequência de transmissão.
CAT7 suporta velocidades de transmissão de até 10 Gbps com frequência de 600 MHz, enquanto CAT8 suporta velocidades de até 25 Gbps ou 40 Gbps com frequência de 2.000 MHz.
Durante a produção, devem ser utilizados materiais condutores de alta qualidade, o espaçamento entre pares e a espessura do isolamento devem ser rigorosamente controlados, técnicas de blindagem eficazes, como blindagem de camada dupla, devem ser empregadas para reduzir diafonia e interferência externa, garantindo a integridade do sinal.
Devem ser adotadas estruturas de blindagem de dupla camada, com uma camada interna de folha de alumínio e uma camada externa de malha trançada, para aumentar a capacidade anti-interferência do cabo; ao mesmo tempo, o arranjo dos pares deve ser otimizado e o espaçamento entre os pares deve ser aumentado para reduzir diafonia.
Ao otimizar a geometria do par, controlar com precisão a correspondência de impedância, usar materiais de isolamento de alta qualidade e empregar técnicas de blindagem eficazes, a perda de retorno pode ser minimizada para garantir a integridade do sinal.
O controle e rastreamento automático de tensionamento ajudam a manter a tensão consistente durante todo o processo de embalagem, garantindo uma cobertura uniforme, evitando a oscilação da tensão durante o consumo da fita, reduzindo a taxa de quebra.
Os cabos PCIe 6.0 e PCIe 7.0 diferem na velocidade de transmissão e nos requisitos de integridade do sinal. PCIe 6.0 usa tecnologia de modulação PAM4 com velocidade de transmissão de até 64 GT/s, enquanto PCIe 7.0 aumenta ainda mais a velocidade de transmissão, emprega tecnologias de modulação mais avançadas e requer maior integridade de sinal e menor latência.
Materiais condutores de baixa perda devem ser selecionados, a estrutura geométrica dos pares deve ser otimizada, a diafonia entre pares deve ser reduzida, materiais de isolamento de alta qualidade devem ser usados e os processos de produção devem ser estritamente controlados para reduzir o atraso e a atenuação do sinal.
Controlando com precisão o diâmetro do condutor, a espessura do isolamento e o espaçamento entre os pares, e usando analisadores de impedância para monitoramento em tempo real, garantindo que a impedância do cabo esteja dentro da faixa especificada para evitar reflexão e perda de sinal.
O uso de tecnologia de blindagem eficaz, como blindagem de camada dupla, o uso de materiais condutores de baixa resistência, otimiza a geometria do par de fios, reduz o vazamento eletromagnético e controla o nível EMI do fio.
Altas velocidades de transmissão exigem um controle de integridade de sinal mais rigoroso, necessitando do uso de materiais condutores de baixa perda, controle preciso da geometria do par e redução de diafonia e atraso para atender às demandas de transmissão de alta velocidade.
Materiais de isolamento com baixa constante dielétrica e tangente de baixa perda, como PTFE ou PI, devem ser escolhidos para reduzir a atenuação e o atraso do sinal.
Usando Reflectometria no Domínio do Tempo (TDR) e outros equipamentos de teste, o monitoramento em tempo real do atraso de transmissão do cabo pode ser realizado para garantir que esteja dentro da faixa especificada, evitando problemas de qualidade de transmissão do sinal.
O controle preciso do diâmetro do condutor e da espessura do isolamento, a otimização do arranjo dos pares, a redução da diafonia entre os pares e o uso de materiais condutores de baixa resistência podem controlar efetivamente a resistência e a indutância do cabo.
Usando analisadores de espectro e outros equipamentos de teste, o monitoramento em tempo real da velocidade de transmissão do cabo pode ser realizado para garantir que ela atenda aos requisitos de projeto, evitando problemas de qualidade de transmissão de sinal.
O controle de temperatura da extrusora afeta diretamente a qualidade do isolamento ou da camada de revestimento. Uma temperatura muito alta ou muito baixa causará instabilidade nas propriedades do material e afetará a qualidade geral do cabo.
O passo de uma máquina de torcer determina a flexibilidade e a resistência à tração do fio trançado. Um passo mais curto aumenta a flexibilidade, enquanto um passo mais longo aumenta a resistência à tração.
Q1: Qual é o princípio básico de funcionamento de uma máquina de gravação de arame? Como isso melhora a eficiência em aplicações industriais?
A1: O núcleo de um máquina de gravação de fio é envolver de forma automática e precisa fita isolante (como fita de PVC ou poliéster) em torno de fios ou cabos para melhorar o isolamento elétrico e a proteção mecânica. Seu funcionamento depende de um sistema de controle síncrono, onde o mecanismo de alimentação do fio controla com precisão a velocidade de alimentação do fio, enquanto o mecanismo de enrolamento da fita utiliza um servo motor para ajustar a tensão e garantir o enrolamento uniforme da fita. Na prática, na Gemwell Electrical Technology (Jiangsu) Co., Ltd., esta máquina melhorou a eficiência da produção em 20% a 30%, otimizando os parâmetros de velocidade e tensão, especialmente em aplicações de alta frequência, como chicotes elétricos automotivos e produção de cabos para eletrodomésticos, eliminando erros manuais e desperdícios. Gemwell enfatiza que através de discussões com as necessidades do cliente, o tamanho do equipamento pode ser personalizado para atender ao rendimento da linha de produção. Por exemplo, uma máquina pequena é adequada para cabos personalizados de pequenos lotes, enquanto uma máquina grande é projetada para aplicações industriais em grande escala, permitindo operação contínua e não tripulada.
P2: Por que a fase de análise de requisitos é tão crítica ao projetar e implantar uma máquina de escutas telefônicas? Como a Gemwell garante o desempenho do equipamento através deste processo? A2: A análise de requisitos é fundamental, pois o desempenho de uma máquina de escutas telefônicas depende diretamente de um profundo conhecimento do cenário específico do cliente. Esta fase inclui a avaliação do tipo de equipamento de cabo (por exemplo, núcleo único ou multinúcleo), escala de produção (por exemplo, milhares ou dezenas de milhares de metros por dia), fluxo de processo (por exemplo, integração pré-gravação ou pós-processo) e eficiência de produção alvo (por exemplo, o número de fios gravados por minuto). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) conduz vários diálogos técnicos com clientes no início de um projeto, concentrando-se nessas dimensões principais. Por exemplo, eles discutem se a faixa de diâmetro do cabo afeta a precisão da aplicação da fita ou como as metas de eficiência de produção orientam a seleção da máquina. Esta análise detalhada permite que a Gemwell identifique possíveis gargalos, como a necessidade de maior proteção contra umidade em ambientes com alta umidade. Isto garante uma operação estável em aplicações do mundo real, reduz as taxas de falhas e prolonga a vida útil da máquina.
P3: Com base nos resultados da análise de requisitos, quais são as principais decisões técnicas envolvidas na fase de design do sistema? Quais são as vantagens exclusivas da Gemwell em automação e controle?
A3: O núcleo da fase de design do sistema é a integração de tecnologias avançadas para alcançar uma operação eficiente e confiável. Isso inclui a seleção do sistema de controle de automação apropriado (como um PLC ou controlador de movimento), tipo de sensor (como fotoelétrico ou codificador) e atuador (como um servoacionamento). O design do fluxo de trabalho requer uma lógica de caminho otimizada, como a sincronização do tempo de alimentação do fio e enrolamento da fita para evitar estiramento ou quebra do material. Para comunicação de dados, protocolos Ethernet industrial ou Modbus são usados para permitir a troca de dados em tempo real entre a máquina e um sistema de nível superior (como um MES) para monitorar parâmetros como desvio de tensão e estatísticas de produção. (Gemwell) enfatiza o design modular neste aspecto: Ao analisar as necessidades dos clientes, eles podem escolher um sistema servo de alto desempenho para atender às tarefas de enrolamento de fita de alta precisão ou integrar algoritmos de manutenção preditiva para reduzir o tempo de inatividade. Na integração de sistemas, a Gemwell se concentra na compatibilidade, garantindo que a máquina se integre perfeitamente à linha de produção e melhorando o OEE (Eficácia Geral do Equipamento) geral.
Q4: Como o fluxo do processo de uma máquina de escutas de arame afeta a qualidade do produto final? Como a Gemwell melhora a confiabilidade e a consistência por meio da otimização de processos?
A4: O fluxo do processo é um fator chave na determinação da qualidade do isolamento do fio, incluindo pré-montagem da fita, controle de tensão, calibração do ângulo de enrolamento e tratamento final. Qualquer desvio, como tensão irregular, pode fazer com que a fita se solte ou se sobreponha, levando potencialmente a riscos de curto-circuito elétrico. A Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) avalia cuidadosamente as especificações do produto do cliente durante as discussões sobre a demanda. Por exemplo, cabos de paredes finas requerem configurações de baixa tensão para evitar deformação, enquanto aplicações em altas temperaturas requerem fita resistente ao calor. Através do projeto do sistema, a Gemwell incorpora um mecanismo de feedback de circuito fechado: o monitoramento em tempo real dos dados do sensor de tensão ajusta automaticamente a velocidade do servo motor para garantir a uniformidade do enrolamento dentro de ±0,1 mm. Além disso, a eficiência da produção é otimizada através de processos simplificados, como a integração de um sistema automático de troca de fita, que reduz a intervenção manual e permite que a máquina mantenha mais de 99% de consistência do produto em operação 24 horas por dia, 7 dias por semana, reduzindo significativamente as taxas de retrabalho.
P5: Por que a comunicação de dados e a integração de sistemas são cruciais para máquinas de escutas telefônicas em linhas de produção modernas? Como a Gemwell demonstra esta vantagem em práticas específicas?
A5: A comunicação de dados e a integração de sistemas estão no centro da fabricação inteligente. Eles garantem que as máquinas possam se adaptar às mudanças ambientais e colaborar com toda a linha de produção. Por exemplo, usando protocolos de Internet das Coisas Industrial (IIoT), as máquinas de escutas telefônicas podem carregar dados operacionais em tempo real (como consumo de energia ou códigos de falha), apoiando diagnósticos remotos e manutenção preventiva. A integração do sistema envolve a ligação com upstream (como extrusoras) e downstream (como equipamentos de teste) para permitir o compartilhamento de dados (como informações sobre o tamanho do fio) e evitar lacunas na produção. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) projeta soluções de integração personalizadas com base na escala do cliente. Para plantas de grande porte, o OPC UA é usado para permitir a comunicação entre sistemas e melhorar a transparência dos dados; para aplicações menores, as interfaces são simplificadas para reduzir custos. A experiência da Gemwell mostrou que esta integração pode aumentar a eficiência da máquina em 15%. A análise de dados também pode otimizar os planos de manutenção, como prever o tempo de esgotamento da tira e reduzir o tempo de inatividade não planejado.
P6: Diante das diversas necessidades da indústria, quais são as principais prioridades de inovação da Gemwell para máquinas de rosqueamento de arame? Como eles abordam os desafios dos usuários do mundo real?
A6: A inovação se concentra na adaptabilidade e na sustentabilidade para abordar os pontos problemáticos do cliente em termos de eficiência, custo e conformidade. (Gemwell) identificou tendências como a fabricação verde por meio da análise de demanda, impulsionando o desenvolvimento de sistemas de acionamento que economizam energia (como controle de frequência variável) e reduzindo o consumo de energia em 30%. Além disso, para lidar com a complexidade do processo, eles fortaleceram o design modular, permitindo a rápida substituição de componentes (como bobinas com larguras variadas de tiras) e aumentando a flexibilidade do equipamento. Na integração de sistemas, a Gemwell prioriza a tomada de decisões assistida por IA (e ao mesmo tempo evitando o excesso de automação), como a otimização de parâmetros de enrolamento com base em dados históricos para lidar com flutuações no tamanho do lote. Essas iniciativas, informadas por conversas aprofundadas com os clientes, garantem que as máquinas da Gemwell não sejam apenas tecnologicamente avançadas, mas também abordem diretamente problemas do mundo real, como a redução do desperdício de matéria-prima e a redução do tempo de troca de modelos, apoiando, em última análise, os usuários no alcance das metas de produção enxuta.
 Custom Wire Taping Machine Manufacturers