E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Quando uma linha de cabos que corre a 900 m/min começa a produzir isolamento com uma variação de 0,06 mm na espessura da parede, a maioria dos operadores verifica primeiro a rosca e o funil de secagem. Na prática, a cabeça da matriz de extrusão é muitas vezes a verdadeira fonte do problema . A cabeça de rosca molda o polímero fundido em uma camada uniforme ao redor do condutor e controla a concentricidade, a qualidade da superfície e a estabilidade de pressão que mantém a capacitância e o diâmetro dentro das especificações.
Simplificando, uma cabeça de matriz de extrusão é o conjunto entre a extremidade do cilindro da extrusora e a saída da matriz que converte o fluxo de fusão pressurizado da rosca em um fluxo anular controlado. Na produção de fios e cabos, a maneira como o cabeçote canaliza o material fundido determina se você conseguirá manter tolerâncias rígidas de espessura de parede em alta velocidade de linha ou se passará horas lutando contra excentricidades e marcas de fluxo.
O que é uma cabeça de matriz de extrusão?
Uma matriz de extrusão é a unidade de distribuição de fluxo de precisão montada na extremidade de descarga de uma extrusora de parafuso único ou duplo. Na fabricação de cabos, ele envolve o polímero fundido em torno de um condutor móvel em uma camada contínua e concêntrica, sem introduzir linhas de solda, pontos mortos ou gradientes térmicos.
Seu trabalho não se limita à modelagem. Uma cabeça de rosca bem projetada também promove a operação estável do parafuso, criando contrapressão, equilibrando as variações de pressão e temperatura provenientes do parafuso e mantendo o fluxo do fundido a uma velocidade uniforme em torno de toda a circunferência do condutor.
O que faz em uma linha de extrusão de cabos
- Distribui o produto fundido uniformemente ao redor do núcleo do fio ou cabo.
- Controla a relação espessura da parede através da geometria da matriz até a ponta.
- Mantém a concentricidade em velocidades acima de 1.000 m/min.
- Cria contrapressão suficiente para tornar a saída do parafuso estável.
- Mantém a temperatura do polímero uniforme em todo o canal de fluxo.
Principais componentes de uma cabeça de rosca de extrusão
Embora os designs das cabeças de roscar sejam diferentes entre os fabricantes de máquinas, os elementos principais são os mesmos. Cada componente tem uma função específica, e um pequeno desgaste ou erro de alinhamento em qualquer um deles aparece imediatamente no cabo acabado.
| Componente | Função | Falha típica |
|---|---|---|
| Placa adaptadora/disjuntor | Conecta o flange do cilindro à cabeça de roscar e filtra partículas grossas | Arranhões na placa que prendem o polímero decomposto |
| Espalhador / torpedo | Divide o fundido e o direciona em um fluxo anular uniforme | Bordas desgastadas causam variação de espessura |
| Núcleo guia (ponta) | Posicionado sobre o condutor para definir a camada interna | O desalinhamento leva ao isolamento excêntrico |
| Morrer anel | Define o diâmetro externo e a espessura final da camada | Arranhões ou marcas de queimadura no terreno |
| Bandas de aquecimento e sensores | Mantenha uma temperatura definida em toda a superfície da cabeça | Aquecedores com falha causam degradação local do fundido |
Essas partes funcionam juntas como um sistema. Se o núcleo guia estiver centralizado, mas o anel da matriz estiver desgastado em 0,02 mm em um lado, a variação da espessura da parede pode exceder /-0,03 mm em uma camada fina de FEP, o que é suficiente para deslocar a capacitância fora dos requisitos do cliente.
Você pode ver como cada um deles se encaixa em uma linha de arame completa em nossa análise anterior de os componentes que compõem uma extrusora .
Como funciona uma cabeça de extrusão
O fundido entra no cabeçote vindo do flange da extrusora, passa pela placa do disjuntor e depois flui ao redor do espalhador. O espalhador redistribui o polímero de um fluxo circular para um anel anular que envolve a ponta guia. O condutor passa pelo centro da cabeça e o anel da matriz na saída controla o diâmetro final.
Três variáveis de design são mais importantes:
- Comprimento do terreno : a seção reta na saída da matriz. Uma terra mais longa estabiliza o fluxo, mas aumenta a queda de pressão.
- Ângulo de inclinação : o cone que leva à terra. Um ângulo muito íngreme cria alto cisalhamento e calor; uma conicidade muito rasa produz uma camada limite espessa e de movimento lento.
- Equilíbrio do canal de fluxo : o caminho de fusão deve ser simétrico em torno do condutor. Mesmo uma diferença de 10% no comprimento do canal cria uma diferença de espessura detectável.
Para isolamento FEP de alta temperatura, as temperaturas típicas de fusão são de 380 a 420°C. Um anel de molde de aço de 100 mm pode expandir cerca de 0,4 mm entre a temperatura ambiente e a temperatura operacional, portanto, a cabeça deve atingir o equilíbrio térmico completo antes que o ajuste final de concentricidade seja feito.
O fundido sai como um tubo maior que o condutor. O tubo extrudado é então puxado até o diâmetro final necessário. A relação entre a geometria da matriz, o rebaixamento e a velocidade de transporte é o que determina a espessura final da parede.
Tipos de cabeçotes de extrusão e suas aplicações
Diferentes construções de cabos requerem diferentes conceitos de cabeçote. A escolha afeta não apenas o custo do ferramental, mas também a tolerância da espessura da parede e a velocidade máxima da linha que você pode alcançar.
Cabeças de roscar tipo pressão
Em um cabeçote do tipo pressão, o polímero fundido encontra o condutor dentro do cabeçote e sai como uma camada ligada. Este projeto é comum para aplicações de bainha e revestimento onde é necessária adesão entre o polímero e o núcleo do cabo. A pressão mantém o polímero em contato com a superfície do condutor.
Cabeças de roscar tipo tubo
Em uma cabeça tipo tubo, um tubo de polímero fundido é formado primeiro e depois aplicado ao condutor após a saída da matriz, geralmente com auxílio de vácuo. Este tipo é preferido para camadas finas de isolamento porque reduz a tensão de tração no condutor e permite velocidades de linha mais rápidas.
Cabeças de roscar de alta temperatura para FEP e PFA
Os fluoropolímeros precisam de um caminho de fluxo resistente à corrosão e controle preciso de aquecimento. O cabeçote deve ser feito de materiais que sobrevivam à operação contínua a 400°C ou mais sem incrustações. Gemwell combina seu Extrusora de isolamento de fio central de alta temperatura FEP / PFA com uma cabeça de roscar que mantém o desvio da temperatura de fusão dentro de /-5°C, o que é crítico quando a espessura da parede é de apenas 0,09 mm .
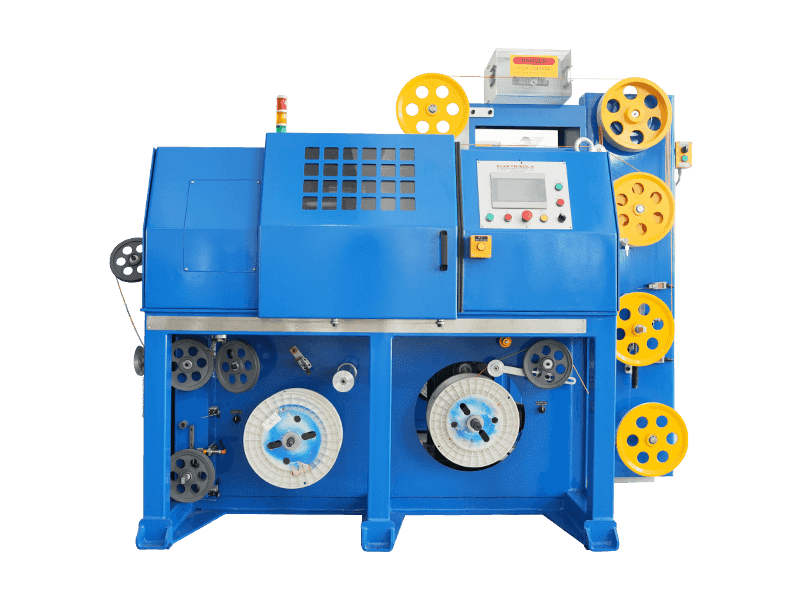
 Linha de extrusão de isolamento de fio de núcleo de alta temperatura FEP/PFA/ETFE/PEEK/PA Manufa Gemwell Electrical Technology Co., Ltd é um fabricante de linha de extrusão de isolamento de fio de núcleo de alta temperatura da China FEP/PFA/ETFE/PEEK/PA... Ver Produto →
Cabeças de matriz de espuma
Os processos químicos de formação de espuma requerem um perfil de pressão cuidadosamente controlado através da cabeça para que o agente de expansão não se expanda prematuramente. A pressão da cabeça deve permanecer alta o suficiente para suprimir a expansão do gás até que o fundido deixe a matriz. É por isso que as linhas de isolamento de espuma PE/PP/PU usam geometria de cabeça de matriz dedicada em vez de uma cabeça de isolamento sólido.
Cabeças multicamadas e de coextrusão
Cabos multicamadas, como isolamento de espuma ou estruturas de revestimento colado, exigem um cabeçote de coextrusão que combine dois ou mais fluxos de fusão em um único canal de fluxo. A geometria da cabeça deve manter cada camada paralela e uniforme antes de se fundirem, e a interface entre as camadas não deve desenvolver protuberâncias ou ondulações.
Crosshead vs Design direto
A maioria das linhas de isolamento e revestimento de cabos utiliza uma cruzeta, onde o condutor entra a 90° em relação ao eixo da extrusora. Cabeças retas são mais comuns para extrusão de barras e perfis e raramente são usadas em revestimento de arame. A curvatura de 90° da cruzeta é um potencial ponto morto, portanto o canal de fluxo deve ser projetado com raios generosos e transições suaves para evitar a degradação do polímero.
Materiais usados na construção da cabeça de roscar
As escolhas de materiais para uma cabeça de roscar se resumem a três requisitos: resistência ao desgaste, resistência à corrosão e estabilidade dimensional à temperatura operacional.
- Aço ferramenta H13 é o material corporal mais utilizado porque retém dureza até 500°C e tem boa tenacidade.
- aço de liga 4140 é usado para corpos maiores que não sofrem desgaste severo, mas se beneficiam de uma usinagem mais fácil.
- Aços inoxidáveis como 17-4 PH ou 431 são usados para superfícies de fluxo expostas a fluoropolímeros.
- Nitretação ou cromagem melhora a resistência ao desgaste. Uma superfície H13 nitretada pode atingir uma dureza acima de 1.000 HV.
- Pastilhas de carboneto de tungstênio são usados nas áreas de maior desgaste, como a matriz em linhas FEP de alta velocidade.
Para núcleos comuns de PVC, PE, PP ou PU, o mesmo corpo da cabeça de aço ferramenta pode ser usado, mas o acabamento da superfície de fluxo e as tolerâncias ainda devem corresponder à aplicação. Gemwell constrói concluída Extrusoras de isolamento de fio de núcleo sólido de PVC/PE/PP/PU com cabeçotes de rosca correspondentes à faixa de saída do parafuso e à faixa de tamanho do fio que você planeja usar.
Fabricantes de linha de extrusão de isolamento de fio de núcleo de PVC / PE / PP / PU, fábrica - Gemwe Gemwell Electrical Technology Co., Ltd é um fabricante de linha de extrusão de isolamento de fio com núcleo de PVC/PE/PP/PU na China e uma fábrica OEM/ODM, nós ... Ver Produto → Para LSZH e outros compostos altamente carregados, a corrosão e o desgaste abrasivo são mais agressivos do que para poliolefinas puras. Um cabeçote que funciona bem para PE pode apresentar desgaste significativo do anel da matriz dentro de seis meses no LSZH, especialmente se o teor de carga mineral estiver acima de 40%.
Fatores que afetam o desempenho da cabeça de roscar
O desempenho da cabeça de roscar é o resultado da reologia do fundido, da geometria da ferramenta e da prática operacional. Os fatores mais influentes são:
| Fator | Impacto | Verifique |
|---|---|---|
| Uniformidade de temperatura de fusão | /-10°C de variação altera a viscosidade e a espessura da parede | Termopares na cabeça e morrem |
| Equilíbrio do canal de fluxo | Fluxo desigual cria camadas excêntricas | Marcas espirais e geometria do corpo da matriz |
| Deslocamento da matriz até a ponta | Define a proporção inicial da espessura da parede | Indicador comparador antes da inicialização |
| Comprimento do terreno | Terreno mais longo melhora a estabilidade, mas aumenta a pressão | Leitura do transdutor de pressão |
| Acabamento de superfície | Superfícies ásperas causam fratura por fusão e depósitos | Polir para Ra 0,4 µm ou melhor |
| Expansão térmica | Alinhamento de mudança de peças aquecidas | Centralize novamente o cabeçote na temperatura operacional |
Além destes, a velocidade da linha e a taxa de rebaixamento devem ser consideradas. Se a taxa de rebaixamento for muito alta, o fundido é esticado excessivamente entre a matriz e o condutor, levando a variações de estreitamento e diâmetro.
Como selecionar a cabeça de rosca de extrusão correta
A seleção de uma cabeça de roscar não é uma decisão separada da seleção da extrusora. A cabeça deve corresponder ao diâmetro do parafuso, à taxa de saída, à família do polímero e à construção do cabo. Um cabeçote muito grande para uma extrusora pequena cria um longo tempo de permanência; uma cabeça muito pequena força uma queda excessiva de pressão e uma alta temperatura de fusão.
Lista de verificação de seleção
- Defina a construção do cabo: isolamento sólido, isolamento de espuma ou revestimento.
- Confirme a família do polímero e a temperatura máxima de processamento.
- Defina a faixa de espessura da parede e a tolerância de concentricidade necessária.
- Determine a velocidade máxima da linha e a saída de fusão correspondente.
- Verifique o diâmetro do parafuso da extrusora e as dimensões do flange.
- Escolha entre cabeçote tipo pressão e tipo tubo com base na estrutura da camada.
Se você utilizar vários materiais de isolamento em uma oficina, considere um design de cabeçote modular que permita trocar apenas a ponta da guia e o anel da matriz em vez de substituir o cabeçote inteiro.
Para camadas de revestimento e revestimento de parede espessa, a Gemwell recomenda um projeto de cabeçote separado porque o requisito de fluxo para uma camada de isolamento de 0,3 mm é completamente diferente daquele de um revestimento de 1,5 mm. Nosso Extrusoras de bainha de fio e cabo LSZH/XLPE/TPE/TPU use um canal de fluxo maior e uma abordagem de matriz diferente para evitar pressão excessiva em alta produção.
Fabricantes de linha de extrusão de bainha LSZH/XLPE/TPE/TPU, fábrica - Gemwell Electr Gemwell Electrical Technology Co., Ltd é um fabricante de linha de extrusão de bainha LSZH / XLPE / TPE / TPU na China e uma fábrica OEM / ODM, somos especializados ... Ver Produto → Para uma visão mais detalhada de como a cabeça é dimensionada para camadas de jaqueta, consulte nosso base de conhecimento da máquina extrusora de bainha de cabo , que compara construções e geometrias típicas de ferramentas.
Manutenção e problemas comuns da cabeça de roscar
Uma matriz pode funcionar por meses sem atenção, mas quando os problemas aparecem, eles tendem a aparecer repentinamente. Os sintomas mais comuns são variação na espessura da parede, manchas pretas, linhas de fluxo e rugosidade superficial.
Manutenção Preventiva
- Desmonte o cabeçote e limpe as superfícies de fluxo após cada campanha prolongada.
- Inspecione o terreno e a ponta da guia quanto a arranhões e arredondamentos nas bordas.
- Faça o polimento das superfícies de fluxo para Ra 0,4 µm ou melhor antes da remontagem.
- Verifique se há pontos frios nas faixas do aquecedor e substitua os termopares por unidades calibradas.
- Aperte novamente os parafusos da cabeça nos valores recomendados após atingir a temperatura operacional.
Um completo cronograma de operação, manutenção e reparo de rotina para máquinas de extrusão portanto, deve incluir a cabeça de roscar como um item de inspeção separado, porque ela se desgasta de maneira diferente do parafuso e do cilindro.
Problemaas comuns e soluções
| Problem | Causa provável | Ação corretiva |
|---|---|---|
| Espessura da parede excêntrica | Núcleo guia desalinhado ou anel da matriz desgastado | Centralize novamente o cabeçote na temperatura operacional; substituir ferramentas desgastadas |
| Marcas de fluxo ou sulcos | Superfície de fluxo irregular ou comprimento de terreno errado | Polir o canal de fluxo; aumentar o comprimento do terreno |
| Manchas pretas ou gel | Pontos mortos na cabeça ou polímero degradado | Desmonte e limpe o cabeçote; verifique se há corrosão |
| Aumento de diâmetro | Flutuações de pressão do parafuso | Verifique the melt pump and screen pack; increase backpressure |
| Morra babando | Pressão de fusão excessiva ou temperatura inadequada | Temperatura mais baixa da cabeça; verifique o ângulo de conicidade |
Perguntas frequentes sobre cabeças de matriz de extrusão
Qual é a diferença entre uma matriz de extrusão e uma cabeça de matriz de extrusão?
A cabeça da matriz é o conjunto completo que distribui o fundido, enquanto a matriz em si é geralmente o anel substituível na saída que define o diâmetro externo final. Na linguagem cotidiana do chão de fábrica, os operadores costumam dizer “matriz” quando se referem ao cabeçote inteiro, mas no projeto de ferramentas a distinção é importante porque a matriz é apenas uma das várias peças que controlam a geometria.
O mesmo cabeçote pode ser usado para isolamento sólido e isolamento de espuma?
Normalmente não. O isolamento espumoso requer um perfil de pressão que mantenha o agente de expansão comprimido até que o fundido saia da matriz. O isolamento sólido não necessita desta restrição. Usar uma cabeça de espuma para camadas sólidas pode criar pressão excessiva e uma superfície áspera; usar uma cabeça sólida para espumar pode causar expansão prematura dentro do canal.
Com que frequência uma cabeça de matriz de extrusão deve ser limpa?
O intervalo de limpeza depende do polímero. Os materiais termoplásticos, como o PVC, tendem a degradar-se lentamente e podem exigir uma limpeza da cabeça a cada uma ou duas semanas. Fluoropolímeros e compostos LSZH altamente preenchidos precisam de verificações mais frequentes, e qualquer parada de mais de 20 minutos, ou um aumento visível de pressão, é um motivo para abrir o cabeçote e inspecionar as superfícies de fluxo.
O que causa o isolamento excêntrico em uma extrusora de cabo?
O isolamento excêntrico é mais frequentemente causado por um núcleo guia desalinhado, um anel da matriz desgastado ou um tubo condutor-guia desalinhado. Também pode ser proveniente da temperatura irregular do aquecedor ao redor do cabeçote, o que cria uma diferença de viscosidade entre lados opostos do canal de fluxo.
Os materiais da cabeça da matriz são importantes para compostos sem halogênio (LSZH) com baixo teor de fumaça?
Sim. Os compostos LSZH geralmente possuem alto teor de carga mineral e geram produtos de decomposição ácida. Um cabeçote H13 padrão se desgastará mais rapidamente e poderá corroer. Superfícies de fluxo nitretadas ou de aço inoxidável são uma escolha mais confiável para LSZH, especialmente em altas taxas de produção.
Como posso saber se meu cabeçote é muito grande para a extrusora?
O tempo de residência e a queda de pressão são os principais indicadores. Se você observar um longo atraso entre uma mudança de cor e o aparecimento da nova cor na saída, ou se a pressão de fusão no cabeçote for muito baixa para estabilizar a rosca, o canal de fluxo provavelmente é muito grande para a aplicação.
Conclusão
A cabeça de extrusão é a parte menos visível, mas mais influente de uma linha de extrusão de cabos. Ele determina se uma linha de alta velocidade pode manter tolerância estreita de espessura de parede, superfície limpa e diâmetro estável sem intervenção constante do operador.
Ao selecionar uma nova extrusora, avalie a cabeça da matriz com o mesmo cuidado que o parafuso e a unidade. Combine-o com a família de polímeros, a faixa de espessura da parede e a velocidade máxima da linha. Em seguida, controle as variáveis operacionais: temperatura de fusão, pressão do cabeçote, alinhamento das ferramentas e condição da superfície.
Se você estiver buscando um problema de tolerância em uma linha existente, comece sua investigação na matriz. Em muitos casos, o parafuso não é a causa raiz; uma cabeça de rosca desgastada ou desalinhada é . A Gemwell projeta cada extrusora em torno de um cabeçote e conjunto de ferramentas específicos, e é por isso que os fabricantes de cabos usam nossas linhas para aplicações onde a geometria consistente é importante.
 Relacionado Produtos