E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Como o cabo de fibra óptica é feito: a resposta curta
O cabo de fibra óptica é construído em cinco estágios principais: uma pré-forma de vidro é fabricada a partir de sílica ultrapura, a pré-forma é transformada em uma fibra fina como um fio de cabelo dentro de uma torre de trefilação, a fibra nua é revestida e tamponada para proteção, múltiplas fibras são trançadas em torno de um membro de força central e o núcleo acabado é encamisado por meio de um processo de extrusão. A fase de encamisamento é onde um máquina extrusora de bainha de fios e cabos torna-se a peça central do equipamento , uma vez que derrete e aplica a camada externa de polímero que protege o núcleo da fibra contra umidade, esmagamento e exposição aos raios UV. Cada uma dessas etapas é rigorosamente controlada, porque o núcleo da fibra tem aproximadamente 125 mícrons de largura, aproximadamente a espessura de um fio de cabelo humano, e mesmo um pequeno desvio na temperatura, tensão ou velocidade da linha pode arruinar todo o ciclo de produção.
O que parece ser um simples cordão revestido de plástico por fora é, na realidade, o produto final da química do vidro, óptica de precisão, torção mecânica e extrusão de polímero trabalhando juntos em uma única linha contínua. Um cabo duto, um cabo aéreo autossustentável e um patch cord interno começam todos com a mesma fibra básica, mas divergem drasticamente quando o buffer, os membros de resistência e o design da jaqueta entram em ação. Entender de onde vêm essas diferenças torna muito mais fácil especificar o cabo certo e o equipamento de produção certo para um determinado projeto.
O restante deste guia percorre detalhadamente cada etapa de fabricação, explica o equipamento usado em cada etapa, compara os materiais de revestimento que determinam o desempenho em campo e responde às perguntas que surgem com mais frequência de pessoas que compram cabos ou avaliam uma linha de produção pela primeira vez.
As matérias-primas por trás de cada fibra óptica
A fibra óptica começa como sílica, uma forma de areia purificada que precisa estar quase livre de impurezas metálicas antes de poder transmitir luz por longas distâncias. Mesmo pequenas quantidades de ferro, cobre ou cromo dentro do vidro dispersarão e absorverão a luz, encurtando drasticamente a distância de transmissão utilizável. A sílica usada para fibra de grau de telecomunicações é refinada a níveis de pureza muito além da fabricação comum de recipientes ou vidros de janelas, geralmente medidos em partes por bilhão para as impurezas que mais importam para o desempenho óptico.
Os fabricantes dotam essa sílica com pequenas quantidades medidas com precisão de compostos de germânio, fósforo ou boro. A dopagem altera o índice de refração do vidro, que é o que permite que a luz reflita ao longo do comprimento da fibra em vez de escapar pelas laterais. O núcleo e o revestimento circundante recebem diferentes índices de refração propositalmente , e essa diferença é o que torna possível a reflexão interna total e, portanto, a transmissão de dados a longa distância. Uma concentração mais alta de germânio aumenta o índice de refração do núcleo em relação ao revestimento de sílica pura ao seu redor, enquanto compostos de boro e flúor são às vezes usados para diminuir o índice do revestimento em vez de aumentar o do núcleo, dependendo da rota de fabricação usada pela planta.
Além do próprio vidro, um cabo acabado reúne uma ampla gama de materiais de suporte, cada um escolhido para um trabalho mecânico ou ambiental específico, e não pela aparência:
- Sílica (dióxido de silício) forma a base de vidro tanto para o núcleo quanto para o revestimento
- Tetracloreto de germânio aumenta o índice de refração do núcleo durante a deposição de vapor
- Compostos de fósforo e boro ajustam a viscosidade do vidro e a temperatura de amolecimento durante a trefilação
- Resinas de acrilato ou silicone formam os revestimentos primários e secundários aplicados logo após a trefilação
- Haste de plástico reforçado com fibra de vidro, fio de aço ou fio de aramida servem como membros de resistência centrais ou periféricos
- Gel bloqueador de água ou fios intumescentes secos protegem contra a entrada de umidade dentro dos tubos soltos
- Compostos de polietileno, PVC ou baixa emissão de fumaça e sem halogênio formam a capa externa extrudada
Fornecer versões consistentes e estáveis entre lotes de cada um desses insumos é tão importante quanto o próprio processo de fabricação. Um fornecedor de resina que altera ligeiramente a sua formulação entre remessas pode forçar uma linha de produção a reajustar o seu perfil de temperatura de extrusão, mesmo quando nada na própria máquina mudou.
Fabricação de pré-formas: construindo o projeto do vidro
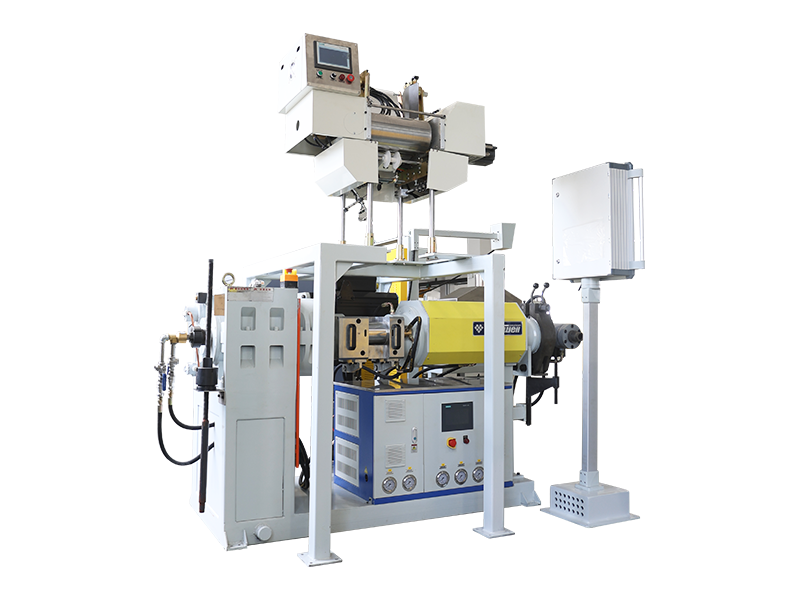
Antes que qualquer fibra possa ser desenhada, os fabricantes primeiro constroem uma pré-forma, uma haste de vidro sólida aproximadamente do tamanho de um cabo de vassoura que contém uma versão em miniatura do núcleo da fibra acabada e da estrutura de revestimento, ampliada por um fator de milhares. O método mais amplamente utilizado é a deposição química de vapor modificada, geralmente abreviada para MCVD, embora a deposição de vapor externo e a deposição axial de vapor também sejam usadas por alguns produtores, dependendo do tipo de fibra e do volume alvo.
- Um tubo oco de sílica é montado horizontalmente em um torno para trabalhar vidro e girado continuamente
- Gases de cloreto, incluindo tetracloreto de silício, tetracloreto de germânio e oxigênio, são injetados no tubo rotativo
- Uma tocha transversal aquece o tubo a aproximadamente 1.500 graus Celsius, fazendo com que os gases reajam e depositem camadas de vidro extremamente finas na parede interna.
- A tocha passa para frente e para trás dezenas de vezes, e cada passagem adiciona outra camada fina, construindo gradualmente o material do núcleo com o perfil de dopagem correto
- Uma vez depositadas camadas suficientes, o tubo é aquecido ainda mais e colapsado sob sua própria suavidade em uma haste de vidro sólida, a pré-forma acabada.
- A pré-forma é inspecionada óptica e dimensionalmente antes de ser aprovada para a fase de trefilação
Uma única pré-forma, uma vez esticada, pode ser transformada em muitos quilómetros de fibra acabada, pelo que a consistência nesta fase tem um efeito desproporcional na qualidade do produto final. Uma única falha de fabricação na pré-forma se repetirá ao longo de todo o comprimento da fibra extraída dela , por isso esta etapa recebe o controle de processo mais rigoroso de toda a linha. Alguns produtores agora usam técnicas de overcladding, adicionando uma camada adicional de sílica pura em torno de uma haste de núcleo menor e mais controlada, o que lhes permite aumentar o tamanho da pré-forma e, portanto, o comprimento da fibra estirada, sem sacrificar a precisão da etapa de deposição do núcleo.
O diâmetro da pré-forma, a retilineidade e a tensão interna são verificados antes que a pré-forma seja liberada para desenho. Uma pré-forma ligeiramente curvada ainda pode ser estirada, mas geralmente precisa de uma velocidade de estiragem mais lenta e um controle de tensão mais rígido para compensar, o que reduz o rendimento geral da linha.
Desenho de fibra: transformando hastes de vidro em fios finos como cabelos
A pré-forma é carregada, de ponta para baixo, em uma torre de estiragem que pode ter vários andares de altura em uma grande instalação de produção. Um forno no topo da torre amolece a ponta da pré-forma para algo entre 2.000 e 2.200 graus Celsius, quente o suficiente para que a gravidade por si só comece a puxar um fino filamento de vidro derretido para baixo. Desse ponto em diante, toda a torre existe para gerenciar um fio de vidro contínuo e ininterrupto à medida que cai, esfria e endurece.
Controle de diâmetro
Um sistema de medição a laser sem contato verifica o diâmetro da fibra milhares de vezes por segundo, mantendo-o dentro de cerca de 1 mícron do alvo de 125 mícron, à medida que a velocidade de extração é ajustada em tempo real para compensar qualquer desvio.
Resfriamento
A fibra recém-extraída passa por uma câmara de resfriamento, às vezes usando gás hélio para uma transferência de calor mais rápida e uniforme, imediatamente após sair do forno, pois a aplicação de um revestimento em vidro ainda macio deformaria o fio.
Revestimento
Um revestimento de acrilato de camada dupla, uma camada interna mais macia e uma camada externa mais dura, é aplicado e curado com luz ultravioleta antes que a fibra toque um rolo guia, protegendo o vidro de arranhões superficiais que poderiam enfraquecê-lo.
Aceitação
A fibra acabada é enrolada num carretel sob tensão cuidadosamente controlada, uma vez que a tensão irregular nesta fase aparece mais tarde como uma atenuação inconsistente ou, em casos extremos, uma fissura oculta que falha meses após a instalação.
A velocidade do sorteio é um dos números mais observados em toda a linha. As torres modernas geralmente extraem fibra em algum lugar entre 10 e 30 metros por segundo, e aumentar essa velocidade sem atualizar a capacidade de resfriamento e revestimento é uma das maneiras mais rápidas de introduzir variação de diâmetro ou defeitos de revestimento em um lote de fibra que de outra forma seria bom.
Modo único vs multimodo: como o processo de fabricação difere
As fibras monomodo e multimodo parecem idênticas por fora, mas os tamanhos dos núcleos e, portanto, as receitas de deposição de pré-formas por trás deles, são bastante diferentes. A fibra monomodo usa um núcleo muito pequeno, normalmente em torno de 9 mícrons, que permite apenas que um único caminho de luz percorra a fibra. Esse núcleo estreito exige um gradiente de dopagem extremamente preciso e rigorosamente controlado durante a etapa de deposição do MCVD, uma vez que mesmo uma pequena variação no diâmetro do núcleo altera a forma como a fibra lida com a dispersão em longas distâncias.
A fibra multimodo usa um núcleo muito maior, normalmente de 50 ou 62,5 mícrons, o que permite que vários caminhos de luz, ou modos, viajem simultaneamente. O núcleo maior é mais indulgente durante a fabricação e o desenho da pré-forma, o que é parte do motivo pelo qual a fibra multimodo tem sido historicamente mais fácil e menos dispendiosa de produzir, embora seja limitada a distâncias de transmissão mais curtas antes que esses múltiplos caminhos de luz comecem a desfocar o sinal.
| Atributo | Modo único | Multimodo |
|---|---|---|
| Tamanho típico do núcleo | Cerca de 9 mícrons | 50 ou 62,5 mícrons |
| Precisão de dopagem necessária | Muito alto | Moderado |
| Caso de uso típico | Redes de longa distância e backbone | Data centers de curto prazo e links de campus |
Revestindo e protegendo a fibra nua
Uma fibra de vidro nua tem enorme resistência à tração, mas quase nenhuma resistência à abrasão superficial. Os estágios de revestimento e buffer existem apenas para proteger essa superfície.
Duas abordagens de proteção diferentes são usadas dependendo do uso final do cabo. A fibra com buffer apertado possui uma espessa camada de polímero, normalmente com 900 mícrons de diâmetro, extrudada diretamente sobre o revestimento primário, o que torna a fibra mais fácil de manusear e terminar em patch cords e cabeamento interno. Em vez disso, a fibra de tubo solto fica dentro de um pequeno tubo de plástico preenchido com um gel bloqueador de água ou fios secos que incham com água, deixando a fibra livre para se mover levemente conforme o cabo flexiona ou conforme as temperaturas mudam, que é o design preferido para longos percursos externos e subterrâneos.
Escolher o método de buffer errado para a aplicação é um dos erros de projeto mais comuns na especificação de cabos. Projetos com buffer apertado lidam muito melhor com flexões repetidas, enquanto projetos com tubos soltos lidam muito melhor com oscilações de temperatura e longos vãos. Uma fibra bem protegida puxada através de um duto externo longo e não aquecido em um clima frio pode desenvolver perdas por microflexão à medida que a camada tampão se contrai mais rápido do que o vidro dentro dela, que é exatamente o modo de falha que os projetos de tubo solto foram criados para evitar.
O excesso de comprimento da fibra, a pequena quantidade de folga deixada deliberadamente dentro de um tubo solto, é outro parâmetro que é ajustado cuidadosamente nesta fase. Muito pouco comprimento em excesso e a fibra pode ser esticada sob contração térmica; demais e a fibra pode desenvolver microcurvaturas ao entortar dentro do tubo. Os produtores normalmente visam um comprimento excedente de alguns décimos de um por cento, ajustado com base no material do tubo e na zona climática para a qual o cabo foi projetado.
Encalhe e montagem do núcleo
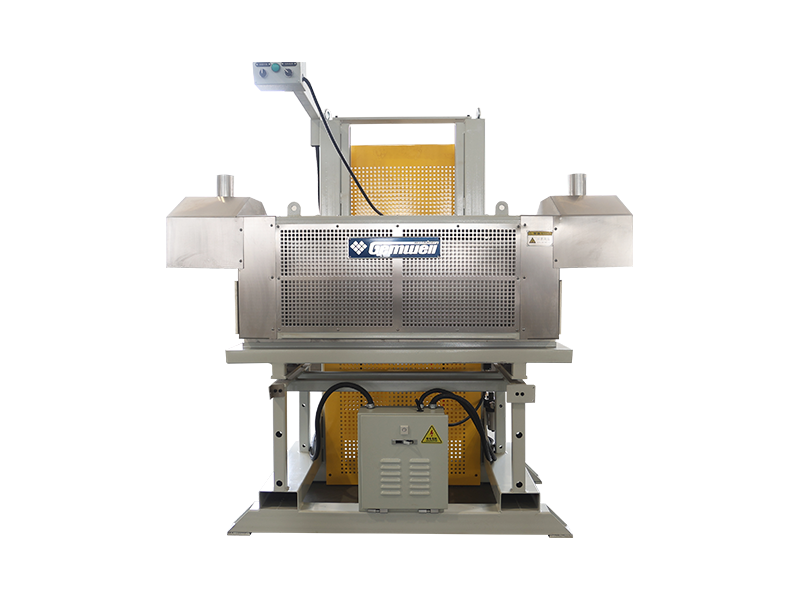
Depois que as fibras individuais ou os tubos cheios de fibra estão prontos, eles são trançados em torno de um elemento de resistência central, geralmente uma haste de plástico reforçado com fibra de vidro ou um fio de aço, dependendo da quantidade de carga de tração que o cabo acabado precisa para sobreviver durante a instalação e da quantidade de construção sem metal que a aplicação exige.
A maioria das linhas de produção utiliza torção SZ, onde as fibras são enroladas primeiro em uma direção e depois invertidas em um padrão oscilante controlado. Essa disposição para frente e para trás permite que fibras ou tubos individuais sejam acessados em qualquer ponto ao longo do cabo sem desenrolar todo o comprimento, o que é extremamente importante durante trabalhos de emenda e reparo em campo. Fios de ligação ou fita adesiva mantêm o feixe trançado unido e mantêm sua geometria estável antes do início do próximo estágio. Em vez disso, alguns projetos usam um tubo central solto que mantém todas as fibras unidas, o que simplifica o torcimento, mas limita a contagem total de fibras em comparação com um projeto multitubo trançado.
O diâmetro do núcleo do cabo, a circularidade e o comprimento da torção são todos medidos continuamente durante o torcimento, uma vez que qualquer um desses três saindo da tolerância aparecerá mais tarde como uma parede de revestimento irregular quando o núcleo atingir o estágio de extrusão.
| Membro de Força | Uso típico | Vantagem Principal |
|---|---|---|
| Haste de plástico reforçado com fibra de vidro | Cabo aéreo e duto | Leve e totalmente dielétrico |
| Fio de aço | Cabo enterro direto | Maior resistência à tração e ao esmagamento |
| Fio de aramida | Cabo interno e patch | Flexível com boa resistência à tração |
Blindagem: Adicionando Proteção contra Roedores e Esmagamento
O cabo destinado ao enterramento direto, ou para regiões onde danos causados por roedores são um risco conhecido, recebe uma camada de blindagem adicional entre o núcleo trançado e a capa externa. A abordagem mais comum envolve longitudinalmente uma fita corrugada de aço ou alumínio ao redor do núcleo, formando-o em um formato de tubo confortável antes que a jaqueta seja extrudada por cima.
Essa etapa de blindagem acontece em linha, imediatamente antes do núcleo chegar à extrusora, usando um dispositivo de formação que dobra a fita metálica e sobrepõe suas bordas para envolver totalmente o núcleo. Acertar a sobreposição e o raio de formação é importante: um raio de formação muito apertado pode cortar as fibras internas, enquanto uma sobreposição muito frouxa deixa uma lacuna que prejudica toda a ponta da armadura. Alguns projetos utilizam duas fitas corrugadas, uma de aço e outra colada com um revestimento de copolímero, para combinar proteção mecânica com uma barreira contra umidade em uma única passagem.
- Armadura de fita de aço corrugado para máxima resistência a esmagamentos e roedores
- Armadura laminada de polímero de alumínio onde não é necessário um design totalmente dielétrico, mas o peso é importante
- Envoltórios de fio de aramida ou vidro usados em vez de armadura de metal para projetos totalmente dielétricos e à prova de raios
Revestimento e revestimento: onde a tecnologia de extrusão assume o controle
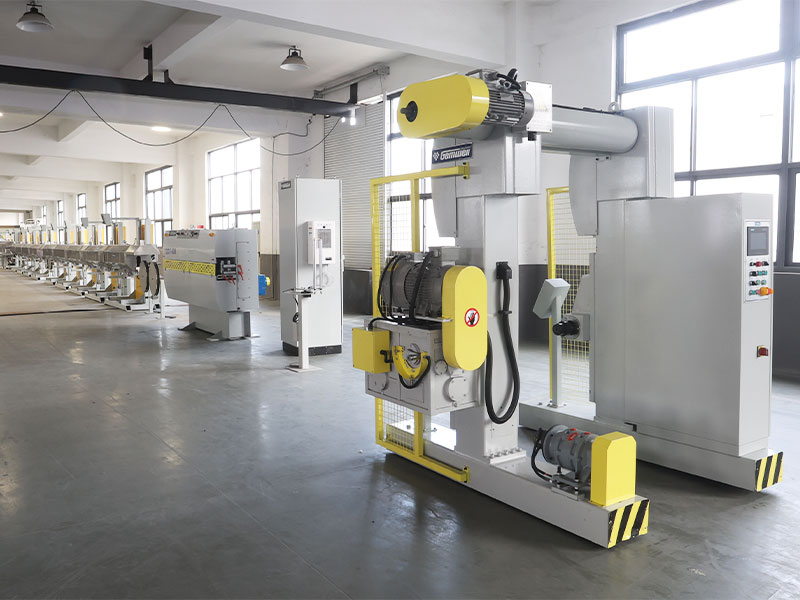
A etapa final da produção de cabos é o encamisamento, e é nesse ponto que uma máquina extrusora de fios e bainhas de cabos faz o levantamento mais pesado de toda a linha. O núcleo de fibra montado é alimentado através de um dispositivo de compensação, qualquer fita de armadura de aço ou alumínio necessária é enrolada e formada em torno dele, e o núcleo então passa por uma matriz cruzada na extrusora, onde o polímero fundido é aplicado uniformemente em toda a circunferência.
Uma máquina típica de extrusão de bainha de fio e cabo usada para cabos ópticos inclui uma unidade de alimentação e secagem para a resina, um conjunto de parafuso e cilindro que derrete e pressuriza o polímero, um cabeçote de extrusão de 90 graus ou em linha, uma calha de resfriamento de água imediatamente a jusante, um testador de faísca e uma correia ou cabrestante que puxa o cabo através da linha a uma velocidade controlada e constante. A velocidade da linha e a taxa de resfriamento devem ser combinadas com precisão , porque uma jaqueta que esfria muito rapidamente pode encolher de maneira irregular, enquanto uma que esfria muito lentamente pode deformar-se com o próprio peso antes de endurecer.
As linhas de extrusão modernas usadas para este estágio geralmente possuem diâmetros externos de cerca de 3 milímetros até 90 milímetros ou mais, dependendo se o produto alvo é um pequeno cabo drop interno ou um duto de grande diâmetro ou cabo blindado, com velocidades de linha variando de cerca de 20 metros por minuto para jaquetas blindadas grossas até bem mais de 100 metros por minuto para cabos internos de paredes finas.
Dentro de uma máquina extrusora de bainha de fios e cabos
Compreender os componentes individuais de uma máquina extrusora de revestimento de fios e cabos torna muito mais fácil diagnosticar um problema de revestimento ou comparar duas cotações de máquinas concorrentes em termos iguais. Cada extrusora é construída em torno de um parafuso girando dentro de um cilindro aquecido, mas os detalhes desse design do parafuso e do cilindro têm um efeito direto na qualidade do fundido e, em última análise, na consistência da camisa acabada.
Projeto de parafuso
Os diâmetros do cilindro para revestimento de cabos ópticos geralmente variam de cerca de 45 milímetros a 120 milímetros, com uma proporção L para D, o comprimento do cilindro dividido por seu diâmetro, normalmente entre 24 para 1 e 30 para 1 para dar à resina tempo de permanência suficiente para derreter uniformemente.
Zonas de aquecimento
O barril é dividido em múltiplas zonas de aquecimento controladas independentemente, de modo que a resina pode ser levada até a temperatura de fusão gradualmente, em vez de de uma só vez, reduzindo o risco de polímero degradado ou derretido de forma irregular.
Cruzeta morre
A cruzeta redireciona o fluxo de fusão noventa graus ao redor do núcleo móvel do cabo, e sua geometria interna deve ser centralizada com precisão para evitar uma parede de revestimento excêntrica e de espessura irregular.
Resfriamento trough
Uma calha de água de vários estágios, às vezes com seções quentes e frias separadas, define as dimensões finais da camisa e o acabamento superficial à medida que o cabo sai da matriz.
A jusante da própria extrusora, um medidor de diâmetro, geralmente um sensor sem contato baseado em laser, alimenta os dados de volta para os controles de transporte e da extrusora em um circuito fechado, ajustando automaticamente a velocidade da rosca ou da linha para manter o diâmetro externo dentro de uma faixa de tolerância estreita, sem a intervenção de um operador em cada metro de cabo produzido.
Comparando materiais de bainha de cabo de fibra óptica
O polímero escolhido para o revestimento externo tem efeito direto sobre onde o cabo pode ser instalado e quanto tempo ele durará. A tabela abaixo compara os materiais mais comumente passados por uma máquina extrusora de bainha de fios e cabos na produção de cabos ópticos.
| Materiais | Mais adequado para | Traço notável |
|---|---|---|
| Polietileno (PE) | Ao ar livre, enterro direto, duto | Forte umidade e resistência UV |
| PVC | Cabo interno geral | Econômico e flexível |
| Baixa emissão de fumaça e zero halogênio (LSZH) | Risers internos, espaços plenum | Baixa produção de fumaça tóxica quando aquecido |
| Polietileno de média densidade (MDPE) | Cabo aéreo e autoportante em forma de 8 | Equilíbrio entre flexibilidade e resistência |
| Poliuretano | Cabo de campo robusto, flexível ou tático | Alta resistência à abrasão e à fadiga flexível |
A seleção da resina também não se trata apenas do ambiente do cabo acabado. Alguns polímeros são processados em uma janela de temperatura de fusão mais estreita do que outros, o que altera o grau de tolerância que uma determinada máquina extrusora de revestimento de fios e cabos precisa ser em seu sistema de controle de temperatura. Os compostos LSZH, em particular, tendem a ser mais sensíveis ao superaquecimento do que o PE padrão, uma vez que a resina LSZH queimada perde parte de seu desempenho retardador de chama.
O que procurar ao escolher uma linha de extrusão para cabo óptico
Os compradores que avaliam uma máquina extrusora de revestimento de fios e cabos para a produção de cabos ópticos tendem a se concentrar primeiro no preço e na velocidade do título, mas algumas especificações menos óbvias geralmente são mais importantes para a qualidade da produção a longo prazo.
- Resistência ao desgaste do parafuso e do cilindro, uma vez que compostos abrasivos e preenchidos como LSZH degradam um cilindro de aço padrão muito mais rapidamente do que o PE simples
- Controle de diâmetro em circuito fechado, para que a linha se ajuste em tempo real, em vez de depender apenas do monitoramento do operador
- Número e independência de zonas de aquecimento, o que afeta o quão bem a linha lida com resinas sensíveis à temperatura
- Comprimento da calha de resfriamento e contagem de estágios, já que o resfriamento subdimensionado é um dos gargalos mais comuns em linhas de alta velocidade
- Compatibilidade com equipamentos existentes de compensação, blindagem e recolhimento já instalados no chão de fábrica
Uma linha que funciona rapidamente no papel, mas não consegue manter uma tolerância rígida de diâmetro em um composto sensível à temperatura, acabará produzindo mais sucata, e não mais cabos utilizáveis, uma vez colocados em produção diária.
Automação e monitoramento em linha em linhas de produção modernas
As linhas de cabos ópticos mais recentes unem cada vez mais cada etapa, desde o torcimento até o encamisamento, em um único sistema de controle, em vez de operar cada máquina de forma independente. Os dados de velocidade da linha, tensão e temperatura da extrusora podem ser registrados automaticamente e cruzados com os resultados de testes posteriores do cabo acabado, o que torna muito mais fácil rastrear um defeito até a produção exata e a configuração da máquina que o causou.
Medidores de diâmetro a laser, testadores de faísca que verificam a integridade da capa em alta tensão à medida que o cabo se move e contadores automáticos de comprimento agora são padrão na maioria das linhas de produção de médio a grande porte, substituindo verificações manuais no local que costumavam acontecer apenas algumas vezes por turno. O monitoramento contínuo e automatizado detecta um parâmetro de desvio em segundos, em vez de depois de uma bobina inteira já ter sido produzida fora da tolerância , que é uma das maiores melhorias de qualidade que a indústria fez nos últimos anos.
Testes de qualidade antes do envio do cabo
O cabo acabado não sai da fábrica até passar por uma série de verificações físicas e ópticas. Esses testes confirmam que todas as etapas do processo, desde a pré-forma até a camisa, foram executadas dentro da tolerância.
- Teste de atenuação, que mede quanta intensidade de sinal é perdida por quilômetro de fibra
- Teste de resistência à tração, puxando o cabo acabado para confirmar que ele pode sobreviver às cargas de instalação
- Testes de esmagamento e impacto, simulando o estresse mecânico de sepultamento ou instalação de conduíte
- Ciclagem de temperatura, verificando a jaqueta e o buffer quanto a rachaduras em calor e frio extremos
- Teste de penetração de água, confirmando que o gel ou material de bloqueio seco interrompe a migração de umidade
- Teste de faísca da jaqueta em alta tensão para capturar furos ou pontos finos que sobraram da extrusão
Um cabo que passa no teste de atenuação, mas falha no teste de esmagamento ou dobra, ainda não está pronto para uso em campo , uma vez que instalações reais sujeitam os cabos a tensões mecânicas com muito mais frequência do que a deformações ópticas puras. As bobinas também são amostradas e comparadas com o registro de produção desse lote, de modo que qualquer desvio sinalizado durante o teste pode ser rastreado até uma execução específica de torção, blindagem ou extrusão, em vez de ser tratado como uma falha isolada e inexplicável.
Defeitos comuns de fabricação e como eles são evitados
A maioria das falhas em cabos ópticos pode ser atribuída a um pequeno número de variáveis de processo. Compreendê-los ajuda os compradores a fazer perguntas mais precisas ao avaliar uma linha de produção ou um lote de cabos acabados.
| Defeito | Causa Raiz | Prevenção |
|---|---|---|
| Espessura irregular da parede da jaqueta | Velocidade inconsistente da rosca da extrusora ou centralização da matriz | Medição de diâmetro a laser com controle automático de feedback |
| Pontos de alta atenuação | Microflexão durante torção ou tensão excessiva da fibra | Comprimento controlado do excesso de fibra e monitoramento de tensão |
| Entrada de água ao longo do tempo | Preenchimento incompleto do gel ou lacunas na fita de bloqueio | Equipamento de enchimento de graxa de precisão e inspeção pós-preenchimento |
| Furos na superfície da jaqueta | Umidade na resina ou matéria-prima contaminada | Secagem da resina antes da alimentação e teste de faísca em linha |
| Rigidez do cabo ou rachaduras em climas frios | Resina de revestimento errada escolhida para a zona climática | Classificação de resina de baixa temperatura correspondente à região de implantação |
Perguntas frequentes
Do que é feito o cabo de fibra óptica
O núcleo e o revestimento são feitos de vidro de sílica dopado ultrapuro. A fibra é então protegida com um revestimento de acrilato, uma camada tampão, um membro de resistência, como uma haste de fibra de vidro ou fio de aramida, e uma capa externa de polímero, como polietileno, PVC ou composto de baixa emissão de fumaça e sem halogênio.
Quão fina é uma fibra óptica em comparação com um fio de cabelo humano
Um núcleo de fibra óptica padrão e um revestimento juntos medem cerca de 125 mícrons de diâmetro, que é aproximadamente a mesma espessura de um fio de cabelo humano médio, embora o cabo acabado ao seu redor possa ser muitas vezes maior quando o buffer, os membros de força e a jaqueta forem adicionados.
Por que a etapa de encamisamento precisa de uma máquina extrusora dedicada
A jaqueta deve ser aplicada ao redor do núcleo da fibra acabada em uma única passagem contínua, com temperatura e velocidade da linha controladas, sem tocar ou comprimir as fibras em seu interior. Uma máquina de extrusão de fios e bainhas de cabos especialmente desenvolvida é projetada especificamente para derreter, aplicar e resfriar essa camada de polímero uniformemente em torno de um núcleo de cabo em movimento.
Qual é a diferença entre fibra com buffer apertado e fibra de tubo solto
A fibra com buffer apertado possui uma espessa camada de polímero extrudada diretamente sobre a fibra revestida, o que facilita o manuseio em ambientes internos. A fibra de tubo solto fica dentro de um tubo cheio de gel ou seco com espaço para se mover, o que absorve melhor a expansão e contração causadas pela temperatura em longos vãos externos.
Como é verificada a qualidade de um cabo acabado
O cabo acabado passa por testes de atenuação, testes de tração e esmagamento, ciclos de temperatura, testes de faísca e testes de penetração de água antes de ser aprovado para envio, confirmando que cada estágio, desde a pré-forma até a jaqueta, atendeu às especificações.
Por que a fibra monomodo e multimodo exigem precisão de fabricação diferente
A fibra monomodo usa um núcleo muito menor, em torno de 9 mícrons, o que exige um gradiente de dopagem muito mais preciso durante a fabricação da pré-forma do que o núcleo maior de 50 ou 62,5 mícrons usado na fibra multimodo.
Quão rápido uma linha de revestimento de cabos normalmente funciona
As velocidades da linha variam amplamente de acordo com a espessura e o diâmetro da capa, variando de cerca de 20 metros por minuto para capas externas blindadas e espessas até bem mais de 100 metros por minuto para cabos internos de paredes finas.
O que causa espessura irregular da parede em uma capa de cabo
As paredes irregulares da camisa geralmente vêm de uma velocidade inconsistente da rosca da extrusora ou de uma matriz de cruzeta mal centralizada, e é por isso que a medição do diâmetro a laser de circuito fechado vinculada aos controles da extrusora se tornou padrão nas linhas de produção modernas.
 Relacionado Produtos