E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


A resposta direta: o que define uma boa máquina de seção transversal para torcer fio de cobre
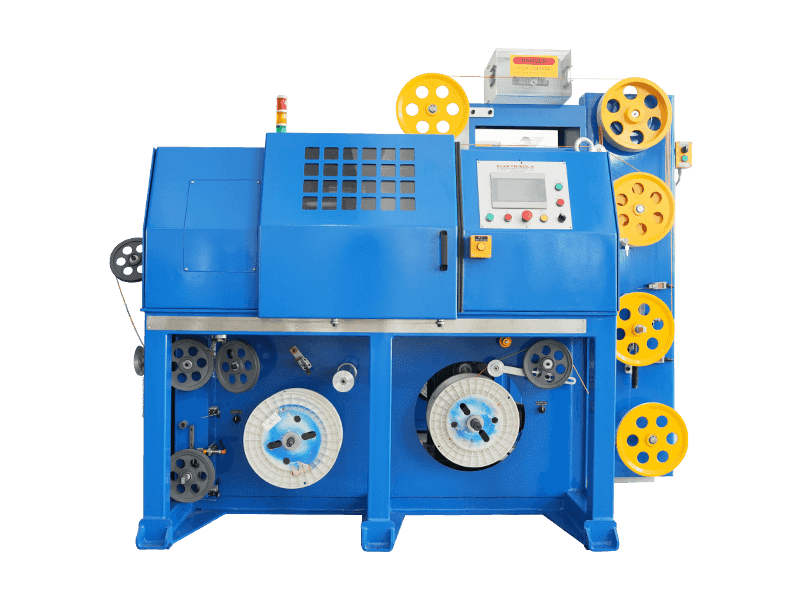
A máquina de seção transversal para torcer fio de cobre é julgado primeiro pela repetibilidade dimensional, não pela velocidade máxima. A referência direta usada na maioria das fábricas de condutores é uma área de seção transversal acabada mantida dentro mais ou menos 1 por cento nominal em todo o carretel de produção, confirmado pela medição contínua do diâmetro a laser, em vez da medição manual periódica. Todo o restante deste artigo, desde o projeto da gaiola até os cronogramas de desgaste da matriz, existe para proteger esse número único.
A construção de cobre trançado é preferível à haste sólida sempre que um cabo precisa sobreviver a dobras repetidas. A divisão de um condutor grande em 7, 19 ou 37 fios mais finos distribui a tensão de flexão por muitos raios pequenos em vez de um grande, que é a razão mecânica pela qual os condutores trançados resistem à trinca por fadiga por muito mais tempo do que o fio sólido da mesma área de seção transversal.
Uma breve história de como o equipamento de encalhe evoluiu
Os primeiros encordoamentos de fios dependiam de estruturas simples de fabricação de cordas adaptadas de máquinas têxteis, onde as bobinas eram montadas em uma cesta girada manualmente. Os fios de cobre foram colocados juntos em baixa velocidade, e a consistência da seção transversal dependia muito da sensação de tensão do operador, e não de qualquer feedback medido.
A mudança para gaiolas de estrutura rígida motorizadas em meados do século XX permitiu que várias bobinas girassem como uma unidade balanceada, que foi o que primeiro tornou possível obter uma seção transversal genuinamente redonda e repetível na velocidade de produção. Os projetos tubulares e planetários foram seguidos quando a tecnologia de rolamentos e motores amadureceu o suficiente para suportar velocidades de rotação mais altas sem vibração excessiva.
As linhas modernas adicionam controle de tensão servo-acionado e medição a laser em linha, fechando o ciclo entre o que a máquina está fazendo e o que a seção transversal acabada realmente mede, segundo a segundo, em vez de depender da amostragem no final da execução.

Princípio de funcionamento básico por trás do encalhe e da torção
Independentemente da família da máquina, três ações físicas acontecem em sequência: os fios são retirados das bobinas de alimentação sob tensão reversa controlada, eles convergem em uma matriz de formação ou ponto de torção onde a geometria do assentamento é definida, e o feixe acabado é puxado para frente por um cabrestante a uma velocidade correspondente à velocidade de rotação do elemento de torção. A relação entre a velocidade do cabrestante e a velocidade de rotação é o que determina o comprimento da torção, e o comprimento da torção é o que determina a flexibilidade e a densidade de empacotamento final da seção transversal.
A tensão posterior merece atenção especial porque atua em cada fio de forma independente. Se um freio de bobina for um pouco mais apertado que seus vizinhos, esse fio ficará sob mais tensão do que o resto, puxando-se em direção ao centro do feixe e distorcendo a camada externa em uma forma irregular e não redonda quando o condutor estiver terminado.
Quatro famílias de máquinas comparadas lado a lado
Máquinas de agrupamento
As máquinas de agrupamento torcem um grupo solto de fios finos, normalmente entre 0,05 mm e 0,4 mm de diâmetro, sem uma gaiola de bobina rígida que transporta o conjunto completo. Este design é adequado para condutores flexíveis usados em cabos de fone de ouvido, cabos USB e fiação de controle fino, executando velocidades de rotação comumente entre 2.000 e 6.000 rpm dependendo de quantos fios estão sendo combinados.
Máquinas de torcer de estrutura rígida
As máquinas de estrutura rígida montam bobinas individuais em uma gaiola que gira como uma única unidade balanceada, que mantém a tensão uniforme em cada fio. Isso torna o equipamento de estrutura rígida a escolha padrão para condutores médios e grandes, de cerca de 6 mm² até várias centenas de mm², onde uma camada externa redonda é realmente importante para a extrusão posterior.
Máquinas de torcer tubulares
Os projetos tubulares passam o fio através de um tubo giratório em vez de uma estrutura de gaiola completa, reduzindo a massa rotativa e permitindo maior velocidade da linha para seções pequenas e médias. As fábricas que operam condutores de alto volume e bitola moderada geralmente preferem equipamentos tubulares para menor ruído e menor área ocupada.
Máquinas de torcer planetárias
As máquinas planetárias são construídas de forma que os fios pré-torcidos nunca girem em torno de seu próprio eixo enquanto ainda são colocados juntos como um feixe. Este é o método preferido onde a vida útil da fadiga do fio supera a velocidade de produção bruta, como núcleos de cabos de energia destinados a serviços de flexão constante.
Geometria da seção transversal: comprimento da camada, padrão da camada e compactação
O comprimento da torção é a distância ao longo do condutor acabado necessária para que um único fio complete um envoltório completo de 360 graus. Um comprimento de torção mais curto proporciona melhor flexibilidade, mas consome mais comprimento de cobre para cobrir o mesmo comprimento de trecho, o que reduz ligeiramente a área de seção transversal efetiva se o diâmetro do cordão não for ajustado para compensar.
| Estrutura de camadas | Contagem total de fios | Uso Comum |
|---|---|---|
| 1 centro 6 | 7 | Cabo de controle, fiação do aparelho |
| 1 centro 6 12 | 19 | Cabo de distribuição de energia |
| 1 centro 6 12 18 | 37 | Cabo de soldagem flexível, robótica |
| Multicamadas, 61 fios | 61 | Cabo de alimentação flexível para serviço pesado |
Os rolos de compactação instalados diretamente após a cabeça de torção pressionam o feixe redondo em um perfil mais denso, removendo as lacunas de ar entre os fios individuais. Um condutor compactado de 19 fios normalmente apresenta uma redução do diâmetro externo de cerca de 8 a 10 por cento em comparação com a mesma área de seção transversal deixada sem compactação, o que é importante sempre que o cabo acabado precisa caber dentro de um cilindro de conector fixo ou dimensionamento de conduíte.
Onde A Máquina de torcer pares de fios Cabe na linha
A Máquina de torcer pares de fios é uma categoria separada de equipamento de uma máquina de torcer seção transversal. Em vez de combinar muitos filamentos de cobre nus em um condutor, são necessários dois condutores individuais já isolados e torce-os um em torno do outro para formar um par balanceado, o alicerce fundamental da maioria dos cabos de dados e comunicação. A torção cancela a interferência eletromagnética entre os dois condutores, razão pela qual todos os cabos Ethernet com classificação de categoria e a maioria dos cabos de instrumentação dependem de pares trançados em vez de uma simples colocação paralela.
O passo de torção é o parâmetro que os engenheiros rastreiam mais de perto em uma máquina de torção de pares de fios. Um tom mais estreito, o que significa mais torções por metro, melhora a rejeição de ruído, mas consome mais fio isolado por metro acabado e aumenta ligeiramente a atenuação em frequências mais altas. A produção padrão de pares de telecomunicações geralmente varia entre 12mm e 20mm , e dentro de um cabo de quatro pares, cada par geralmente é definido com um tom ligeiramente diferente para evitar diafonia entre pares vizinhos.
Principais configurações ajustáveis em uma máquina de torção de pares de fios
- Passo de torção, definido independentemente para cada posição do fuso
- Tensão traseira em cada alimentação de condutor individual
- Velocidade de levantamento do cabrestante, adaptada precisamente às rpm da cabeça de torção
- Tensão do freio de compensação para evitar rosnar na bobina de abastecimento
- Deslocamento de inclinação par a par em um conjunto de cabos multipar
Muitas instalações de produção agora combinam uma máquina de torção de fio de cobre de seção transversal para o estágio condutor com uma máquina de torção de pares de fios para o estágio de cabeamento em uma linha contínua. Isso reduz o tempo de manuseio entre os processos e diminui a chance de oxidação superficial em fios de cobre nus deixados em espera entre estações separadas.
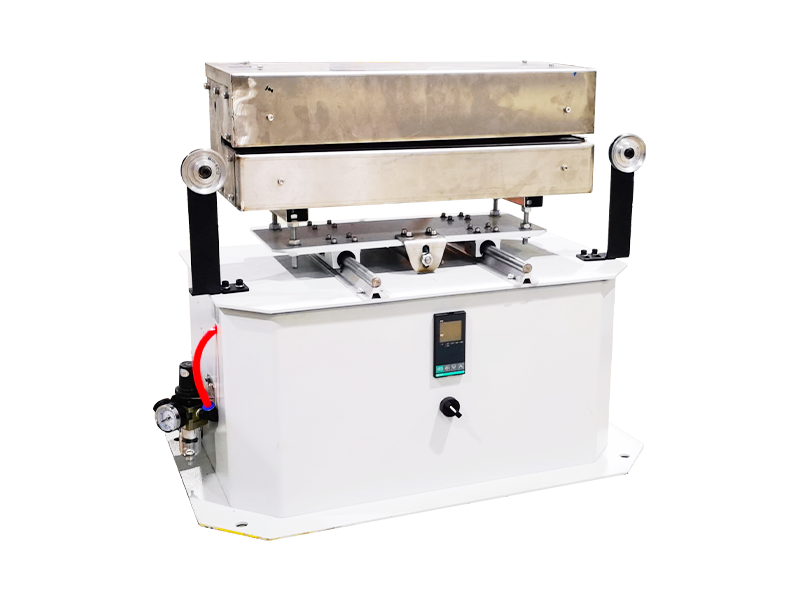
Grau de cobre, estiramento e efeitos de recozimento na qualidade do encalhe
A barra de cobre que alimenta uma máquina de torcer seção transversal é quase sempre cobre eletrolítico de passo tenaz com pureza de 99,9 por cento ou superior, reduzido através de uma série de matrizes de trefilação antes mesmo de atingir a cabeça de torção. A temperatura de recozimento durante a fase de trefilação afeta diretamente o comportamento de cada fio ao atingir a gaiola de torção; o cobre sub-recozido permanece mais rígido e salta para trás após a torção, distorcendo uma seção transversal redonda em uma forma ligeiramente oval quando o condutor sai da matriz de formação.
O teste de condutividade após encalhe normalmente atinge um valor próximo de 100 por cento IACS (Padrão Internacional de Cobre Recozido). Qualquer queda medida abaixo de aproximadamente 98% do IACS geralmente indica um molde de trefilação superaquecido ou um alongamento excessivo do fio introduzido durante a própria passagem de torcimento, ambos os quais vale a pena verificar antes de assumir um problema de qualidade da matéria-prima.
O acabamento superficial também desempenha um papel fácil de ignorar. Os fios trefilados com matrizes desgastadas obtêm marcas longitudinais finas que aumentam ligeiramente a resistência da superfície e podem acelerar o desgaste localizado na matriz de formação da máquina de torcer, uma vez que o fio abrasivo começa a passar por ela milhares de vezes por turno.
Sistemas de controle de tensão e por que eles são mais importantes que a potência do motor
Os compradores novos em equipamentos de torcer geralmente se concentram primeiro na potência do motor, mas o controle de tensão é o que realmente determina a consistência da seção transversal. Os freios de fricção mecânica eram o método tradicional, usando uma almofada com mola contra cada flange da bobina e, embora baratos, eles se desgastam de maneira irregular ao longo do tempo e exigem ajustes manuais frequentes para permanecerem equilibrados em um conjunto completo de bobinas.
Os freios de partículas magnéticas substituíram as pastilhas de fricção na maioria das máquinas intermediárias e premium porque elas mantêm um valor de tensão definido, independentemente da quantidade de fio restante na bobina, o que os freios de fricção não podem fazer, pois o diâmetro da bobina diminui durante uma corrida. O controle de tensão ativo acionado por servo vai um passo além, usando um pequeno motor em cada posição da bobina para adicionar ou remover ativamente a tensão com base no feedback em tempo real, o que agora é comum em linhas que produzem seções transversais de tolerância restrita para aplicações de chicotes automotivos ou aeroespaciais.
Operadores realizam verificações de qualidade em linha durante um turno de produção
A maioria das linhas modernas ajusta um micrômetro a laser diretamente após o cabeçote de torção para registrar continuamente o diâmetro externo, em vez de depender de amostragem manual a cada poucos minutos. Isso detecta desvios na seção transversal antes que um carretel inteiro seja afetado. Os pontos de verificação típicos durante um turno incluem o seguinte.
- Medição do diâmetro externo, registrada continuamente por medidor a laser
- Verificação do comprimento da torção usando um cordão marcado e uma verificação de régua física
- Inspeção visual da superfície do fio em busca de marcas deixadas por matrizes desgastadas
- Amostragem de resistência por seção de 500 metros em relação ao valor alvo de ohm por km
- Verificação da tensão do carretel para confirmar o enrolamento uniforme sem ninhos de pássaros
Uma mudança repentina no comprimento da bobina no meio de um carretel quase sempre remonta a um deslizamento da correia do cabrestante ou a uma tensão de retorno irregular em uma das bobinas, ambas soluções rápidas, uma vez sinalizadas antecipadamente, em vez de descobertas depois que o carretel já foi enrolado e enviado a um cliente.
Defeitos comuns em seções transversais e suas causas raízes
| Defeito observado | Provável causa raiz | Correção típica |
|---|---|---|
| Seção transversal oval | Tensão irregular da parte traseira da bobina | Reequilibrar as configurações do freio na gaiola |
| Fio solto e difuso | Molde de formação desgastado | Substitua a matriz em horários programados |
| Diâmetro à deriva no meio do carretel | Cinto cabrestante deslizante | Retensione ou substitua a correia |
| Pontuação superficial em fios | Matriz de desenho desgastada a montante | Inspecione e troque o conjunto de matrizes de desenho |
| Passo de torção inconsistente em pares | Rolamento do fuso desgastado causando vibração | Lubrifique ou substitua o rolamento |
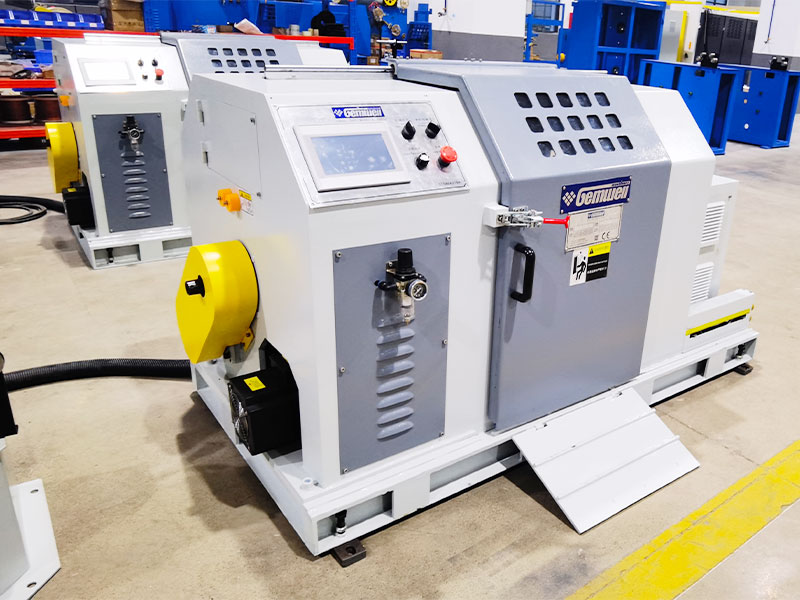
Automação, controle PLC e registro de dados em linhas modernas
As instalações mais recentes de máquinas de torção de fio de cobre de seção transversal funcionam sob um controlador lógico programável que armazena uma receita para cada código de produto, cobrindo comprimento de torção, pontos de ajuste de tensão e velocidade do cabrestante juntos em um arquivo. Alternar entre produtos torna-se uma questão de carregar uma receita armazenada em vez de redefinir manualmente uma dúzia de mostradores, o que reduz o tempo de troca e reduz a chance de um erro de configuração durante uma execução inteira.
O registro de dados vinculado ao PLC também cria um registro rastreável para cada carretel produzido, marcando leituras de diâmetro, velocidade de operação e quaisquer eventos de alarme em relação ao número de série do carretel. Essa rastreabilidade torna-se valiosa sempre que um cliente posterior relata um problema, já que a equipe de produção pode extrair o registro exato daquele carretel em vez de depender da memória ou de um diário de bordo em papel.
Aplicações industriais para condutores de cobre trançados e torcidos
Condutores de cobre trançados e pares trançados aparecem em uma ampla gama de indústrias, e cada aplicação dá uma prioridade diferente à saída da máquina de seção transversal.
| Indústria | Prioridade | Seção transversal típica |
|---|---|---|
| Arnês automotivo | Resistência à fadiga flexível | 0,35 a 6 mm² |
| Cabo de dados e telecomunicações | Passo de torção consistente | 24 a 26 AWG por condutor |
| Cabo de alimentação de construção | Perfil redondo e compactado | 6 a 240 mm² |
| Robótica e cabo de corrente de arrasto | Ciclo de vida altamente flexível | 0,14 a 2,5 mm² |
| Cabo de energia renovável | Alta condutividade, resistência às intempéries | 4 a 95 mm² |
Considerações sobre consumo de energia e eficiência de linha
A massa rotativa é o maior fator de consumo de energia em uma linha de torço, uma vez que acelerar e desacelerar uma gaiola de bobina carregada exige muito mais energia do que simplesmente puxar o fio para frente em velocidade constante. Projetos tubulares, que transportam menos massa rotativa do que uma gaiola de estrutura totalmente rígida, geralmente consomem visivelmente menos energia por quilograma de condutor acabado em taxas de produção comparáveis.
Os inversores de frequência variável em motores de cabrestante e gaiola permitem que uma linha aumente a velocidade gradualmente, em vez de saltar direto para rpm total, o que protege os componentes mecânicos e suaviza os picos de consumo de energia que, de outra forma, apareceriam nas cargas de demanda elétrica de uma instalação.
Hábitos de manutenção que mantêm estável a precisão da seção transversal
O desvio da seção transversal em uma máquina de torcer raramente é causado por uma falha dramática; geralmente é o lento acúmulo de pequenos pontos de desgaste. O desgaste da matriz é o culpado mais comum, uma vez que uma matriz de formação desgastada permite gradualmente que o feixe de fios se abra um pouco mais do que a especificação. Os operadores que registram horas de matrizes e substituem matrizes de conformação em um cronograma fixo, em vez de esperar por um defeito visível, relatam muito menos bobinas fora da tolerância durante um ano de produção completo.
A lubrificação do rolamento na gaiola ou tubo rotativo também afeta indiretamente a seção transversal. Um rolamento seco ou desgastado introduz vibração na cabeça de torção, o que aparece como um comprimento de torção inconsistente e não como um problema de diâmetro; portanto, um técnico que busca uma reclamação de diâmetro ainda deve verificar a condição do rolamento mesmo quando a leitura do diâmetro parecer estável na tora.
O alinhamento do rolo-guia é outro item que merece uma verificação periódica, já que um rolo-guia ligeiramente desalinhado pode introduzir um puxão lateral sutil no caminho do fio que aparece mais tarde como uma seção transversal oval somente sob inspeção cuidadosa.
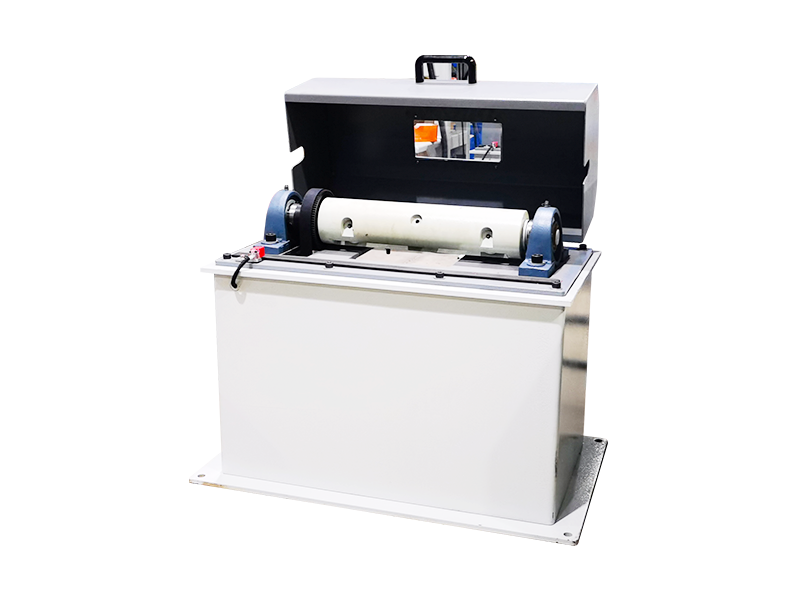
Escolhendo entre tipos de máquinas para uma nova linha de produção
Os compradores que comparam uma máquina de torção de fio de cobre com seção transversal com uma máquina de torção de fio ou par de fio devem começar com a especificação do produto acabado, não com o catálogo do equipamento. Se a saída for um condutor único de 6 mm2 ou maior destinado à distribuição de energia, uma estrutura rígida ou torcedor tubular equipado com rolos compactadores é a escolha prática. Se a saída for um par de comunicação de dois condutores, é necessária uma máquina de torção de pares de fios dedicada com passo independentemente programável por fuso, uma vez que uma máquina de torcer sozinha não pode produzir um par trançado controlado a partir de fio pré-isolado.
A compatibilidade da velocidade da linha entre equipamentos upstream e downstream também merece atenção. Uma cabeça de torção girando mais rápido do que a extrusora de isolamento a jusante pode suportar simplesmente cria um problema de circuito de buffer, de modo que a correspondência das velocidades do cabrestante em toda a linha evita picos de tensão desnecessários que distorcem a seção transversal na junção entre as máquinas.
Também vale a pena considerar o espaço físico e a futura linha de produtos. O tamanho menor de uma máquina tubular é adequado para instalações que executam grandes volumes em uma faixa de bitola estreita, enquanto uma linha de estrutura rígida oferece mais flexibilidade para lidar com uma distribuição mais ampla de seções transversais no mesmo equipamento ao longo do tempo.
Perguntas frequentes
Que tolerância de seção transversal uma máquina de torcer de cobre deve ter?
A maioria dos compradores de condutores especifica uma tolerância em torno mais ou menos 1 por cento da área nominal da seção transversal, verificada por medição contínua do diâmetro a laser durante a produção, em vez de apenas verificações pontuais.
Uma máquina de torcer pares de fios é igual a uma máquina de torcer fios?
Não. Uma máquina de agrupamento torce muitos fios desencapados em um condutor, enquanto uma máquina de torção de pares de fios torce dois condutores já isolados para formar um par balanceado usado em cabos de dados e de telecomunicações.
Por que a compactação altera o diâmetro externo de um condutor trançado?
Os rolos de compactação pressionam o feixe de fios redondos em uma forma mais densa imediatamente após a torção, removendo as lacunas de ar entre os fios. Isso normalmente reduz o diâmetro externo em cerca de 8 a 10 por cento em comparação com um feixe não compactado da mesma área transversal.
O que causa uma seção transversal oval em vez de redonda após o encalhe?
A tensão posterior irregular nas bobinas, o cobre sub-recozido retornando após a torção ou uma matriz de formação desgastada são as três causas mais comuns de uma seção transversal com acabamento fora de redondo.
Com que frequência as matrizes de conformação devem ser substituídas em uma linha de torcimento?
Um cronograma fixo de substituição da matriz, em vez de esperar por um defeito visível, mantém a tolerância da seção transversal estável e evita o alargamento gradual que acompanha o desgaste das matrizes.
Por que o passo de torção difere entre pares dentro do mesmo cabo multipar?
Dar a cada par um tom ligeiramente diferente reduz a chance de dois pares captarem interferência um do outro, uma vez que a correspondência de tons entre pares vizinhos aumenta o risco de diafonia em certas frequências.
Qual é a diferença entre um freio de fricção e um freio de partículas magnéticas?
Um freio de fricção usa uma almofada com mola contra o flange da bobina e precisa de reajuste manual à medida que a bobina esvazia, enquanto um freio de partículas magnéticas mantém um valor de tensão definido automaticamente, independentemente do fio restante na bobina.
 Relacionado Produtos