E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


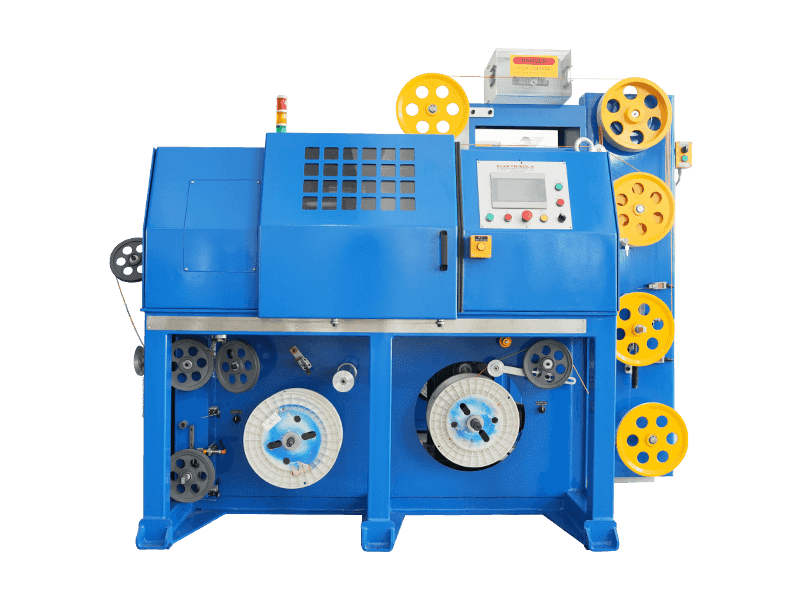
Se você estiver fornecendo ou especificando um máquina extrusora de fio em grande escala , a resposta curta é esta: capacidade de produção, precisão da matriz, geometria do parafuso e comprimento da linha de resfriamento são as quatro variáveis que separam uma máquina que se paga em dezoito meses de outra que permanece subutilizada. Uma extrusora de fios e cabos construída para produção de alto volume deve manter tolerâncias rígidas de espessura de parede – normalmente ±0,05 mm ou melhor – em operações de vários turnos, mantendo as taxas de refugo abaixo de 1%. Todo o resto – marca, cor, acabamento do gabinete – é secundário. As seções abaixo detalham todas as dimensões de seleção, operação e otimização para que sua equipe de compras tenha profundidade técnica para fazer as perguntas certas.
O que é uma máquina extrusora de fio em grande escala?
Uma máquina extrusora de fio em grande escala é uma linha de processamento contínuo que força um composto termoplástico ou termofixo fundido através de uma matriz cruzada, revestindo um condutor móvel - cobre, alumínio ou fibra óptica - com uma camada isolante ou de revestimento. Ao contrário das pequenas unidades de bancada usadas em laboratórios, os sistemas extrusores de fios e cabos de nível industrial são projetados para funcionar em velocidades de linha de 100 m/min a 2.500 m/min para isolamento de esmalte fino, mantendo propriedades dielétricas de nível elétrico consistentes em quilômetros de produção.
A máquina em si é uma linha de produção totalmente integrada, e não uma única peça de equipamento. Ele consiste em um suporte de compensação, uma estação de pré-aquecimento ou recozimento, o conjunto de cilindro e parafuso da extrusora, uma matriz de cruzeta, um teste de faísca ou monitor de capacitância, uma calha de resfriamento, um coletor de lagarta ou cabrestante e uma bobinadora ou estação de bobinagem. Cada subsistema deve ser compatível com os outros em termos de capacidade de produção, ou o gargalo se tornará o teto para toda a linha.
Principais categorias de máquinas e faixas de saída
Nem todo extrusora de fios e cabos opera na mesma escala. Compreender a segmentação ajuda os compradores a combinar a classe da máquina com o volume de produção antes de falar com os fornecedores.
| Classe de Máquina | Diâmetro do parafuso (mm) | Produção típica (kg/h) | Aplicação alvo | Aprox. Velocidade da linha (m/min) |
|---|---|---|---|---|
| Micro/Precisão | 20–45 | 5–60 | Fio médico, fio magnético, cabos de dados | 200–2.500 |
| Médio Industrial | 45–90 | 60–300 | Fio de construção, chicote automotivo, cabo de controle | 50–400 |
| Grande Escala / Pesado | 90–150 | 300–1.200 | Cabos de energia, cabos submarinos, revestimento HV/EHV | 5–80 |
| Tandem / Camada Tripla | Vários barris | 400–2.000 | Cabo MT/HV isolado em XLPE, revestimento de coextrusão | 3–30 |
A linha divisória entre "médio industrial" e "grande escala" é geralmente aceita na indústria em torno de 90 mm de diâmetro de parafuso para máquinas de parafuso único, porque acima desse limite o pacote de acionamento do motor, as classificações de torque da caixa de engrenagens e a capacidade de aquecimento do cilindro saltam para uma classe de engenharia diferente. Muitos fabricantes chineses, OEMs europeus, como Rosendahl Nextrom, e construtores americanos, como Davis-Standard, definem seus portfólios de extrusoras de fios e cabos em grande escala a partir deste diâmetro.
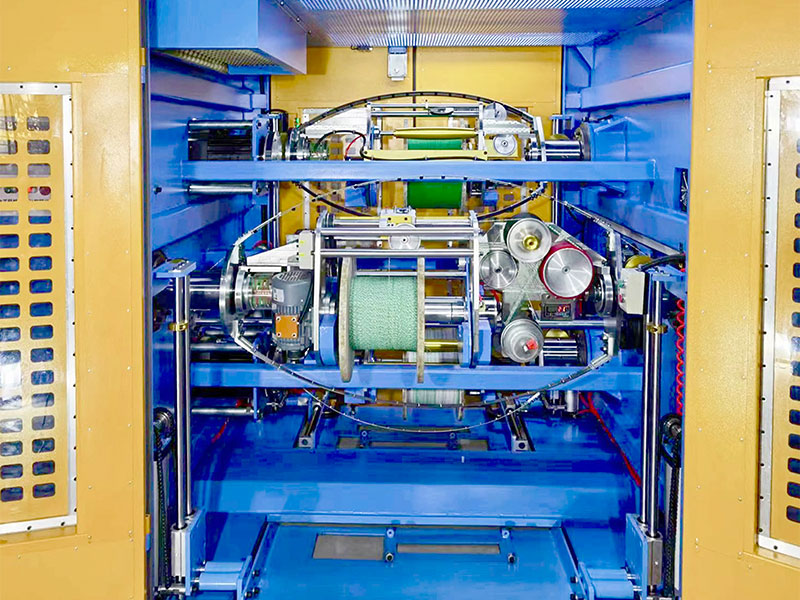
Projeto do parafuso: o motor do rendimento e da qualidade do fundido
O parafuso de extrusão é o coração de qualquer máquina extrusora de arame em grande escala. Sua geometria – taxa de compressão, relação L/D e perfil de voo – determina a uniformidade da temperatura de fusão, a estabilidade da saída e o risco de degradação do composto. Errar nesses parâmetros é a causa mais comum de vazios de isolamento, defeitos superficiais e revestimentos excêntricos.
Relação L/D
A relação comprimento/diâmetro (L/D) define quanto tempo o polímero passa no barril sendo plastificado e homogeneizado antes de chegar à matriz. Para compostos de fios e cabos, a faixa padrão da indústria é 20:1 a 30:1 . As linhas de isolamento de PVC geralmente funcionam na proporção de 20:1 a 24:1 porque o PVC é termicamente sensível – um tempo de residência mais longo corre o risco de degradação. As linhas XLPE e PEAD podem usar 24:1 a 30:1 para garantir a dispersão completa do iniciador de reticulação. Alguns compostos especiais retardadores de chama sem halogênio (HFFR) agora exigem L/D de até 35:1 devido às suas altas cargas de enchimento (ATH ou MDH de 60 a 65% em peso), que exigem mais trabalho de cisalhamento para obter fusão uniforme.
Taxa de compressão
A taxa de compressão é a relação entre a profundidade do canal da zona de alimentação e a profundidade do canal da zona de medição. Uma extrusora de fios e cabos que processa polietileno não preenchido normalmente usa uma taxa de compressão de 3,0:1 a 3,5:1. Compostos preenchidos com cargas de ATH acima de 55% requerem taxas de compressão mais baixas – normalmente 2,2:1 a 2,8:1 – para evitar sobrecarga do parafuso e aquecimento de cisalhamento excessivo que ativariam prematuramente agentes de reticulação ou degradariam retardadores de chama.
Seções de barreira e mistura
As roscas modernas de alto rendimento para máquinas de extrusão de arame em grande escala geralmente incorporam barreiras na zona de transição para separar a poça de fusão dos sólidos não fundidos, melhorando a homogeneidade do fundido sem aumentar a temperatura do fundido. Uma seção de mistura distributiva a jusante – como um misturador Maddock ou Egan – homogeneiza ainda mais os pacotes de corantes e estabilizadores. A combinação de um parafuso de barreira com um misturador Maddock foi demonstrada em estudos de caso publicados por fabricantes de parafusos como Xaloy e Reiloy para reduzir a variação da temperatura de fusão de ±8°C até ±2°C, o que se traduz diretamente em valores mais rígidos de capacitância e resistência de isolamento no cabo acabado.
Referência do setor: Um parafuso de 120 mm com 28:1 L/D e geometria de barreira processando composto XLPE a 150 rpm normalmente fornece 800–950 kg/h saída com variação de temperatura de fusão inferior a ±3°C na cabeça de roscar.
Tecnologia de matriz cruzada e controle de concentricidade
A matriz da cruzeta é onde o composto derretido encontra o condutor móvel e é moldado em um revestimento cilíndrico preciso. Em uma máquina extrusora de fio em grande escala, o design da matriz controla diretamente a excentricidade – a principal métrica de qualidade para fio isolado. A má concentricidade desperdiça material, causa falhas dielétricas e desencadeia devoluções do cliente.
Matriz tipo pressão vs. matriz tipo tubo
Um tipo de pressão (também chamado de matriz de "enchimento") cria pressão de fusão atrás da ponta para que o composto adira firmemente ao condutor sob pressão positiva. É usado para fios de construção, fios de conexão e a maioria das aplicações de PVC. Uma matriz tipo tubo cria um tubo de polímero que é puxado para baixo no condutor sob tensão - preferido para aplicações de PTFE, ETFE e algumas aplicações de XLPE onde a resistência da ligação é deliberadamente minimizada para permitir a remoção.
Material do corpo da matriz e uniformidade de temperatura
Corpos de cruzetas em grande escala são normalmente usinados em aço ferramenta (H13 ou P20) com revestimento de cromo ou nitreto de titânio (TiN) nas superfícies de fluxo para resistir à abrasão de compostos preenchidos. A temperatura uniforme em todo o corpo da matriz é essencial: um diferencial de 5°C entre a parte superior e inferior de um corpo da matriz de 150 mm pode produzir uma excentricidade de 0,08 mm em um fio de construção de 6 mm², o que está fora da maioria dos padrões internacionais. Os principais fabricantes agora incorporam vários aquecedores de resistência independentes e termopares no corpo da matriz, com controle PID de circuito fechado em cada zona.
Sistemas de centralização automática
As linhas extrusoras de fios e cabos de alta produção integram cada vez mais o controle automático de concentricidade. Um monitor de espessura de parede ultrassônico ou de raios X posicionado imediatamente após a matriz envia dados de espessura em tempo real para um sistema de ajuste de matriz acionado por servo que move a posição da ponta com resolução de 0,001 mm. Sistemas de centralização automática de fornecedores como Sikora AG e Zumbach Electronic podem reduzir a excentricidade de uma linha de base de ajuste manual de 8–12% para 2–4%, o que em volumes de 50.000 km/ano se traduz em economias mensuráveis de compostos.
Cabeças de coextrusão multicamadas
Para cabos de média e alta tensão que exigem uma blindagem interna semicondutora, isolamento XLPE e blindagem externa semicondutora em uma única passagem, é usada uma cruzeta de coextrusão tripla. Estas cabeças possuem três canais de fluxo de fusão separados que convergem em um único corpo de matriz, depositando todas as três camadas simultaneamente. Essa abordagem - às vezes chamada de "cura a seco" ou "CCV" (vulcanização contínua por catenária) quando combinada com um tubo de cura em temperatura elevada - elimina o risco de contaminação entre camadas e mantém os níveis de limpeza exigidos pela IEC 60840 para cabos com classificação acima de 30 kV.
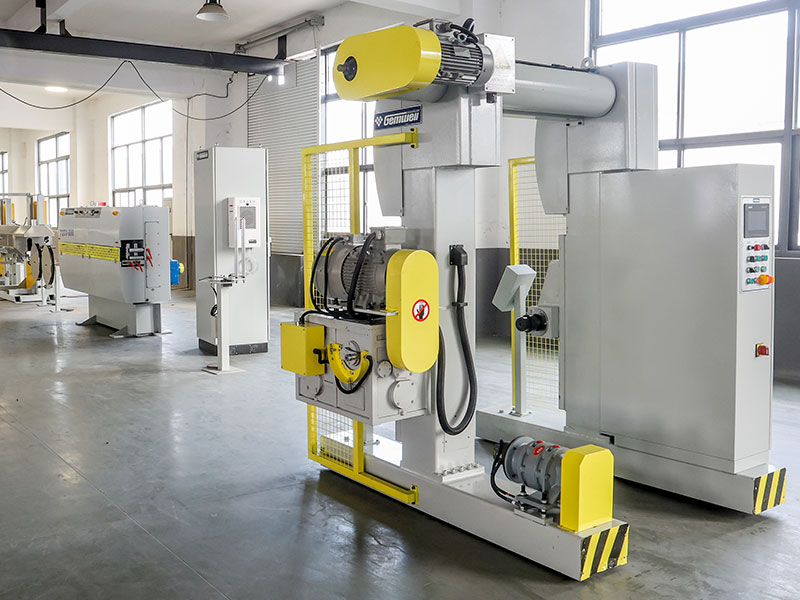
Projeto da linha de resfriamento: por que o comprimento determina a velocidade
Após a matriz, o fio isolado a quente deve ser resfriado da temperatura de fusão (normalmente 180–230°C para compostos de PE, 170–200°C para PVC) até menos de 60°C antes de entrar em contato com o cabrestante ou lagarta, para evitar deformação sob tensão de transporte. O comprimento da calha de resfriamento é, portanto, o principal determinante da velocidade máxima de linha alcançável em qualquer máquina extrusora de arame em grande escala.
Regra de dimensionamento de bebedouros
Uma regra de engenharia simplificada usada na indústria de fios: o comprimento da calha de resfriamento (em metros) dividido pela velocidade da linha (m/min) deve ser suficiente para reduzir a temperatura da superfície do isolamento abaixo de 60°C. Para um fio de construção de PVC de 2,5 mm² a 200 m/min, normalmente é necessária uma calha de 30 metros com água de entrada de 18–22°C. Para um cabo de alimentação XLPE de 50 mm² a 40 m/min, é comum uma calha de 60 metros com zonas de temperatura da água escalonadas. As linhas modernas para produção em larga escala instalam calhas em seções de 6 a 10 metros cada, permitindo o resfriamento escalonado e a capacidade de variar o número de seções ativas por produto.
Spray vs. Resfriamento por Imersão
Os tanques de imersão são padrão para cabos acima de 4 mm². Linhas de fio de precisão de alta velocidade para isolamento fino (AWG 28 e mais fino) geralmente usam uma primeira zona de testador de faíscas resfriado a ar seguida por uma caixa de spray de água, porque a imersão total em velocidades acima de 1.000 m/min cria turbulência que pode fazer com que o fio oscile e toque nas paredes da calha. As caixas de pulverização com bicos de fluxo laminar controlam esse problema e ainda conseguem uma remoção de calor adequada.
Sistemas de água gelada
Linhas extrusoras de fios e cabos em grande escala para fios de chicotes automotivos operando a 600–800 m/min normalmente se conectam a um sistema central de água resfriada que fornece água de 8–12°C. A temperatura de entrada da água afeta diretamente o comprimento mínimo da calha. Passar de 22°C de água da torneira para 10°C de água gelada pode reduzir o comprimento necessário do canal em 25–35% para o mesmo produto e velocidade, uma economia significativa de espaço para plantas de alto volume.
Recirculação e Qualidade da Água
A água de resfriamento em uma linha de extrusão de arame acumula resíduos de compostos, agentes desmoldantes e crescimento microbiano. As linhas modernas de grande escala incorporam recirculação em circuito fechado com um resfriador central, filtração até 50 mícrons e esterilização UV. A condutividade da água deve ser controlada abaixo de 50 µS/cm para linhas de cabos de alta tensão para evitar corrosão galvânica nos condutores de cobre que passam pela calha. As plantas que negligenciam o gerenciamento da qualidade da água muitas vezes descobrem que a oxidação da superfície do condutor cria problemas de adesão na interface isolamento-condutor.
Sistemas de acionamento, torque e eficiência energética
O sistema de acionamento em uma máquina extrusora de fio em grande escala – o motor, a caixa de engrenagens e o inversor de frequência (VFD) – deve fornecer torque estável em toda a faixa de velocidade para evitar oscilações e oscilações, que se manifestam como variação de diâmetro no fio acabado. Na última década, os drives vetoriais CA e os sistemas de acionamento direto de ímã permanente (PM) substituíram substancialmente os antigos drives tiristores CC em novas instalações.
Caixa de engrenagens helicoidal de acionamento vetorial AC
A configuração mais amplamente utilizada em linhas de extrusoras de fios e cabos de médio a grande porte. O motor CA (normalmente classe de eficiência IE3 ou IE4) é acoplado a uma caixa de engrenagens helicoidal endurecida ou cônica. A precisão da regulação de velocidade é normalmente de ±0,05% com um bom acionamento vetorial, suficiente para a maioria das aplicações de fios e cabos de alimentação em edifícios. Os tamanhos dos motores variam de 75 kW para uma extrusora de 90 mm a 630 kW ou mais para uma máquina de 150 mm que processa compostos preenchidos.
Acionamento direto PM
Motores de ímã permanente com redução de estágio único ou sem caixa de engrenagens são cada vez mais comuns em extrusoras de fio de precisão de alta velocidade. Sem uma caixa de velocidades, as perdas mecânicas caem para perto de zero e o sistema consegue uma regulação de velocidade melhor que ±0,01%. Os drives PM também reduzem os níveis de ruído dos típicos 82-86 dB(A) de uma máquina com engrenagens para menos de 75 dB(A), uma melhoria significativa em ambientes de operação que funcionam 24 horas por dia, 7 dias por semana.
Consumo Específico de Energia
Uma métrica chave de compra é o consumo específico de energia (SEC) em kWh por quilograma de produção. Uma extrusora de fio e cabo de 120 mm bem configurada processando XLPE com alto rendimento deve atingir 0,12–0,20 kWh/kg apenas para a seção de extrusão. Máquinas mais antigas com unidades CC e isolamento deficiente do cilindro podem operar de 0,35 a 0,50 kWh/kg. Com uma produção anual de 5.000 toneladas, a diferença entre 0,15 e 0,40 kWh/kg equivale a 1.250 MWh/ano – a taxas de eletricidade industrial de 0,08 a 0,12 dólares/kWh, isto representa uma diferença anual de custo de energia de 100.000 a 150.000 dólares.
Isolamento de barril e aquecimento de zona
O aquecimento do barril é responsável por 20–40% do consumo total de energia da extrusora durante a produção. Aquecedores de banda cerâmica com eficiência de 94–96%, combinados com mangas de isolamento de lã mineral instaladas sobre as bandas, reduzem a perda de calor irradiado e reduzem a energia de aquecimento da zona em 15–30% em comparação com aquecedores de banda de alumínio fundido não isolados. Vários fabricantes de máquinas de grande porte oferecem agora aquecimento de barril isolado como padrão em máquinas acima de 90 mm.
Gerenciamento de Barris e Zonas de Temperatura
O controle preciso da temperatura do cilindro não é negociável em uma extrusora de fios e cabos de nível de produção. A maioria das máquinas de grande porte divide o barril em quatro a seis zonas independentes de aquecimento e resfriamento, cada uma com seu próprio aquecedor de banda de resistência, ventilador de resfriamento (ou camisa de água) e controlador de temperatura PID. A capacidade de definir e manter independentemente cada zona dentro de ±1°C do ponto de ajuste é o requisito básico.
- Zona 1 (Alimentação): Normalmente definida de 20 a 40°C abaixo da temperatura de fusão para evitar formação de pontes e garantir o transporte em leito sólido
- Zona 2–3 (Transição): Rampa gradual em direção à temperatura do fundido, permitindo a plastificação controlada sem superaquecer o fundido
- Zona 4–5 (Medição): Ajustada na temperatura da matriz ou ligeiramente abaixo dela para pressão de fusão e taxa de saída estáveis
- Zonas de adaptadores e matrizes: Muitas vezes controladas de forma independente; a uniformidade da zona da matriz em todo o corpo dentro de ±2°C é crítica para a concentricidade
- Meio de resfriamento: Ar comprimido ou resfriamento por camisa de água para evitar superaquecimento em altas velocidades de rosca
O excesso de temperatura durante a inicialização é uma fonte frequente de degradação do composto e contaminação da matriz. Os controladores modernos de máquinas de extrusão de fio em grande escala usam algoritmos PID de ajuste automático e controle preditivo de modelo (MPC) para um aquecimento mais rápido do cilindro com ultrapassagem mínima - levando uma máquina de 120 mm à temperatura de produção em 45-60 minutos com ultrapassagem de menos de 3°C versus a ultrapassagem de 20-30°C comum em máquinas mais antigas controladas por tiristores.
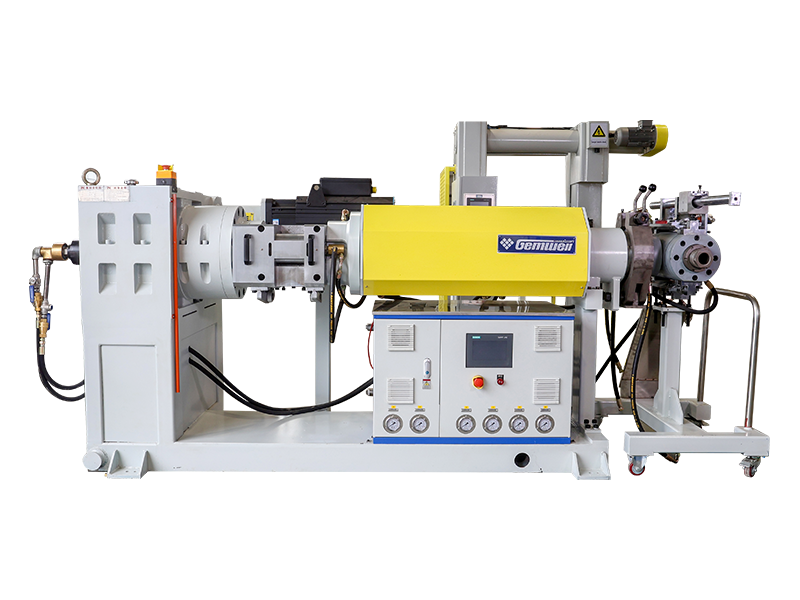
Sistemas de monitoramento de qualidade em linha
As linhas modernas de extrusoras de fios e cabos de alto volume integram vários sistemas de medição e monitoramento em linha que geram dados usados tanto para controle imediato de processos quanto para gerenciamento estatístico de qualidade de longo prazo. Esta é uma das áreas de evolução mais rápida da indústria de extrusão de fios, impulsionada pelos requisitos de conectividade da Indústria 4.0 de OEMs automotivos de nível 1 e operadores de rede.
Micrômetros a laser que varrem a 2.000 Hz medem o diâmetro externo e detectam seções transversais ovais. Unidades Zumbach, Sikora e Beta LaserMike mantêm resolução de ±0,001 mm. Os dados alimentam o circuito de controle de velocidade de transporte para correção do diâmetro em tempo real.
Medidores ultrassônicos (para cabos opacos) ou sistemas de raios X (para todos os tipos de cabos) fornecem medição de espessura de parede em 360°. A série CENTERVIEW 8000 da Sikora fornece dados de excentricidade em tempo real com incerteza de medição de ±0,01 mm para cabos de até 60 mm de diâmetro externo.
Monitores de capacitância contínuos detectam vazios e inclusões de isolamento que não podem ser vistos por medidores a laser. Os testadores de faíscas de alta tensão aplicam 0,5–25 kV (dependendo da espessura do isolamento) para detectar furos. Os sistemas modernos alcançam 100% de detecção de furos acima de 50 µm de diâmetro em velocidades de até 1.000 m/min.
Os transdutores de pressão de fusão no adaptador e na entrada da matriz medem a estabilidade do processo. A taxa de saída é diretamente proporcional à pressão da matriz em temperatura constante; um desvio de pressão superior a 5% durante 30 minutos sinaliza um problema de processo que requer investigação. Os termopares de fusão fornecem a temperatura real de fusão, em vez da temperatura da superfície do barril.
Materiais Processados em Máquinas Extrusoras de Fio de Grande Escala
Uma máquina extrusora de arame em grande escala deve ser configurada especificamente para a família de compostos que irá operar. Diferentes polímeros têm comportamento reológico, estabilidade térmica e características de abrasão radicalmente diferentes que afetam o design do parafuso, a metalurgia do cilindro, o material da matriz e os requisitos de resfriamento.
| Composto | Temperatura de processamento (°C) | Recurso de parafuso chave | Metalurgia de Barris | Aplicação principal |
|---|---|---|---|---|
| PVC (flexível) | 160–185 | Baixo cisalhamento, baixa compressão (2,5:1) | Cromado ou nitretado | Fio de construção, fio automotivo |
| XLPE (PE reticulável) | 120–135 (saída) | Parafuso de barreira, baixo cisalhamento | Bimetálico (tipo Xaloy 306) | Isolamento do cabo de alimentação MT/HV |
| HDPE | 180–230 | Alta compressão (3,5:1), barreira | Nitretado padrão | Cabo de telecomunicações, revestimento de baixa tensão |
| HFFR (ATH/MDH preenchido) | 190–220 | Baixa compressão (2,2:1), alto L/D | Voos bimetálicos endurecidos | Ferroviário, marítimo, cabo de túnel |
| TPE/TPU | 170–210 | Seção de mistura de uso geral | Nitretado padrão | Cabo flexível automotivo e robótico |
| Fluoropolímeros (FEP, ETFE) | 300–380 | L/D curto (16:1), resistente à corrosão | Forrado com Inconel ou Hastelloy | Aeroespacial, fio de instrumentação |
Como avaliar e selecionar uma máquina extrusora de fio em grande escala
Selecionar uma extrusora de fios e cabos de produção exige mais do que comparar as taxas de produção cotadas. O processo de avaliação estruturado a seguir ajuda os engenheiros de compras a evitar os erros de compra mais comuns.
Defina primeiro a matriz do produto
Liste cada bitola de fio, material de isolamento e velocidade de linha necessária nos primeiros três anos. A mais ampla gama de produtos – e não o produto mais comum – define as especificações da máquina. Uma linha otimizada para fio de construção de PVC de 2,5 mm² a 300 m/min pode não ser capaz de passar cabo de alimentação XLPE de 95 mm², e uma linha construída para cabo HV não pode passar fio de conexão fino de forma econômica. Muitos compradores subespecificam, citando apenas o produto de maior volume.
Solicite dados documentados de desempenho do parafuso
Peça aos fornecedores as curvas características da rosca: produção (kg/h) versus velocidade da rosca (RPM) em seu composto e temperatura de processamento específicos. Fabricantes respeitáveis de extrusoras de fios e cabos terão esses dados de testes de aceitação de fábrica ou registros de testes publicados. Uma taxa de saída reivindicada sem contexto de velocidade e temperatura da rosca não tem sentido.
Inspecione as classificações de torque da caixa de engrenagens
A caixa de engrenagens costuma ser o componente limitante em máquinas de grande porte. Solicite o torque nominal em Nm e o fator de segurança relativo ao pico de torque do motor. Uma caixa de engrenagens classificada para torque de pico do motor de 1,0x sem margem de segurança falhará prematuramente ao processar compostos preenchidos com alta viscosidade. A prática da indústria é um fator de segurança de 1,5× ou superior na classificação de torque da caixa de engrenagens em relação ao pico do motor.
Audite a arquitetura do sistema de controle
Determine se o sistema PLC e IHM da linha é construído em uma arquitetura aberta (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) ou em uma plataforma proprietária. Os sistemas de controle proprietários criam uma dependência de longo prazo do fabricante do equipamento original para atualizações de software, peças sobressalentes e modificações. A arquitetura aberta permite que sua equipe de engenharia modifique receitas e adicione sensores de forma independente.
Realize um teste de aceitação de fábrica (FAT)
Insista em um teste de aceitação de fábrica com seu composto e seu condutor. Opere a máquina por pelo menos quatro horas na velocidade nominal e meça a variação do diâmetro (CV%), a excentricidade e a estabilidade da pressão de fusão. Solicite que todos os dados do FAT sejam incluídos na documentação de entrega. Os fornecedores que resistem aos termos do FAT em pedidos de máquinas extrusoras de arame em grande escala são um sinal de risco significativo.
Automação e Integração Indústria 4.0
A indústria de fios e cabos está sob pressão constante para reduzir a dependência dos operadores e aumentar a rastreabilidade dos dados. As máquinas modernas de extrusão de arame em grande escala são cada vez mais fornecidas como linhas totalmente automatizadas, capazes de gerenciamento de receitas, diagnóstico remoto e relatórios de produção sem intervenção manual entre as trocas.
Gerenciamento de receitas e tempo de troca
Uma extrusora de fios e cabos de grande escala bem configurada com gerenciamento digital de receitas pode executar uma troca de produto – trocando de uma bitola de fio e composto para outro – em menos de 20 minutos quando todos os parâmetros (velocidade da rosca, temperaturas do cilindro, velocidade de transporte, tensão de recolhimento) são armazenados e carregados como um único arquivo de receita. Sem o gerenciamento de receitas, as trocas que exigem ajuste manual de 30 a 50 parâmetros podem levar de 90 a 120 minutos, representando 12 a 20% de perda de capacidade em uma linha movimentada de três turnos, executando 15 trocas de produtos por semana.
Conectividade OPC-UA e integração MES
O protocolo OPC Unified Architecture (OPC-UA) é o padrão atual para conectar dados de linha de extrusão a sistemas de execução de fabricação (MES), sistemas ERP e plataformas de análise em nuvem no nível da planta. Uma máquina extrusora de fio em grande escala equipada com OPC-UA pode transmitir resultados de velocidade da rosca, rendimento, temperatura de fusão, diâmetro e teste de faísca em tempo real para um banco de dados central, permitindo análises de processos turno a turno e acionamentos de manutenção preditiva. Os fornecedores de cabos automotivos que atendem clientes Tier 1 na Europa são cada vez mais obrigados pelos requisitos de qualidade do cliente a ter 100% de rastreabilidade OPC-UA até o medidor de saída.
Manutenção Preditiva em Componentes de Alto Desgaste
O desgaste do parafuso e do cilindro é o principal custo de manutenção em uma máquina extrusora de arame em grande escala. Sensores de vibração na caixa de engrenagens, tendências de corrente do motor e algoritmos de desvio de pressão de fusão podem fornecer 200 a 400 horas de aviso prévio antes que o desgaste do parafuso atinja o ponto de instabilidade de saída. Vários OEMs de extrusoras de fio agora oferecem assinaturas de monitoramento remoto, onde sua equipe de engenharia analisa os dados da máquina semanalmente e sinaliza anomalias antes que elas se tornem paralisações de produção.
Caso documentado: Um fabricante de fios de médio porte no Sudeste Asiático relatou uma redução de 34% no tempo de inatividade não planejado após implementar a conectividade OPC-UA e uma assinatura de monitoramento remoto em uma frota de três linhas de extrusoras de grande escala. O período de retorno foi estimado em menos de 8 meses com base apenas nos custos de tempo de inatividade evitados.
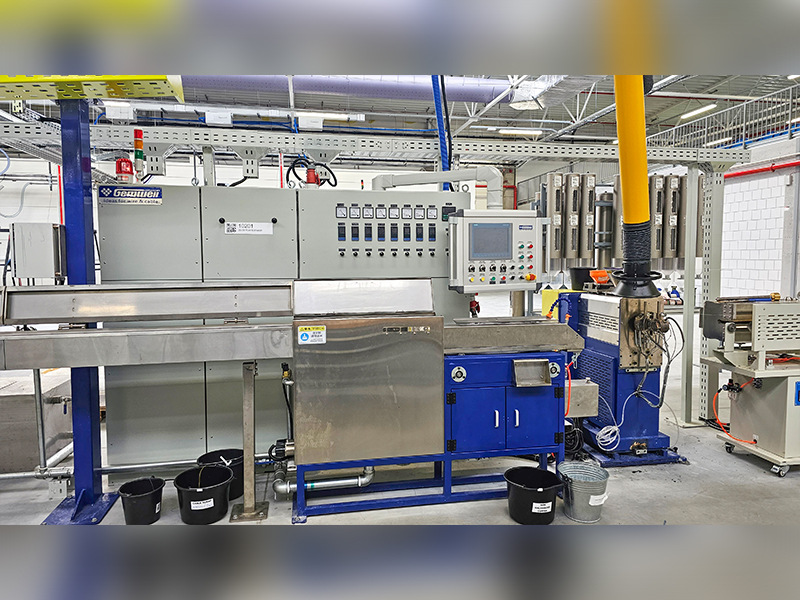
Cronogramas de manutenção e planejamento de peças de desgaste
Uma máquina extrusora de arame em grande escala operando em três turnos, seis ou sete dias por semana, acumulará de 7.000 a 8.000 horas de operação por ano. A manutenção preventiva estruturada é o fator mais importante na sustentação da taxa de produção e da qualidade do produto que justificou o investimento de capital.
Tarefas Diárias e Semanais
- Verifique e registre as temperaturas da zona cilíndrica e compare com os pontos de ajuste
- Registre a pressão de fusão no adaptador e na matriz; tendência para deriva
- Inspecione a clareza e a condutividade da água da calha de resfriamento
- Limpe o eletrodo de teste de faísca e verifique a folga do eletrodo
- Lubrifique os rolamentos da lagarta/castrador de acordo com a programação do OEM
- Verifique o nível e a temperatura do óleo da caixa de câmbio
Tarefas Mensais
- Puxe o parafuso para inspeção visual se estiver processando compostos preenchidos com abrasivos
- Calibrar controladores de temperatura em relação a um termopar de referência certificado
- Teste todos os intertravamentos de segurança (parada de emergência, proteção contra sobrecarga)
- Lave e substitua os filtros de água de resfriamento
Tarefas anuais e vida útil das peças de desgaste
- Meça a folga do parafuso contra o furo do cano; substitua quando a folga exceder 0,2–0,3% do diâmetro do cano
- Drenagem completa e reabastecimento de óleo da caixa de câmbio com grau especificado pelo OEM
- Substitua as faixas do aquecedor de barril (vida útil típica: 18.000–25.000 horas)
- Substitua todos os sensores do termopar (o desvio torna-se significativo após 2–3 anos)
- Inspecione a condição do rolamento axial (a falha normalmente é o reparo mais caro em uma máquina de grande porte)
A vida útil do parafuso e do cilindro em uma máquina extrusora de arame de grande escala operando com compostos de PE não preenchidos pode exceder 30.000 a 40.000 horas. A mesma máquina operando com compostos HFFR preenchidos com 60% de ATH pode exigir a substituição do parafuso após 4.000 a 6.000 horas se o cilindro bimetálico e os parafusos de rosca endurecida não forem especificados. A diferença de custo entre um parafuso padrão (~EUA$ 8.000 por 120 mm) e um parafuso totalmente bimetálico resistente ao desgaste (~US$ 22.000) é normalmente recuperada em menos de um ano através da redução da frequência de substituição ao usar compostos com enchimento abrasivo.
Fabricantes Líderes e Cenário Global de Fornecimento
O mercado global de máquinas extrusoras de arame em grande escala é abastecido por uma mistura de fabricantes europeus, norte-americanos e asiáticos. Compreender o cenário dos fornecedores ajuda as equipes de compras a avaliar preços, nível de tecnologia e capacidade pós-venda.
Referências de preços para máquinas extrusoras de fios e cabos de grande escala (diâmetro do parafuso 90–120 mm, linha completa incluindo resfriamento, enrolamento e controles): As linhas construídas na China custam aproximadamente entre US$ 180.000 e US$ 450.000 para uma linha de arame de construção completa. As linhas equivalentes construídas na Europa custam normalmente entre US$ 600.000 e US$ 1.500.000. Para linhas CCV ou de coextrusão tripla para cabos HV, os pacotes europeus começam em US$ 3.000.000 e podem chegar a US$ 25.000.000 para sistemas completos de extrusão de cabos submarinos HV prontos para uso.
XLPE e extrusão de cabos de alta tensão: requisitos especializados
A extrusão de cabos isolados em XLPE de média e alta tensão representa o segmento tecnicamente mais exigente do mercado de máquinas extrusoras de fio em grande escala. Os requisitos diferem tão substancialmente da extrusão de fios de construção que uma fábrica que pretenda produzir cabos com potência superior a 12 kV deve tratá-los como uma categoria de tecnologia totalmente separada.
Requisitos de limpeza
O composto XLPE para cabos com classificação de 30 kV e superiores deve ser processado em um ambiente de sala limpa. De acordo com a IEC 60840, o isolamento para cabos acima de 30 kV não deve apresentar partículas de contaminação maiores que 0,125 mm na seção transversal. Isso exige que toda a linha de extrusão – do silo composto à matriz – seja colocada em uma sala limpa Classe 10.000 (ISO 7), com suprimento de ar filtrado, pressão positiva mantida o tempo todo e todo o pessoal usando roupas sem fiapos. O manuseio de compostos utiliza sistemas de transferência fechados para evitar a contaminação por poeira ambiente. Esses requisitos aumentam substancialmente os requisitos de engenharia civil e mecânicos para a instalação da linha em comparação com a produção de fios para edifícios.
Sistemas de Vulcanização Contínua (CV)
O XLPE requer reticulação após a extrusão, realizada pela exposição do cabo isolado a alta temperatura e pressão em um tubo de cura pressurizado com nitrogênio (CCV: vulcanização contínua catenária ou VCV: vulcanização vertical contínua). Os tubos CCV para cabos de alta tensão têm normalmente de 80 a 200 metros de comprimento, mantidos a 300 a 400°C e a uma pressão de nitrogênio de 10 a 20 bar. A curvatura catenária do cabo através deste tubo deve ser controlada com precisão para evitar a deformação oval do isolamento macio não curado. Uma linha VCV utiliza um tubo vertical (até 300 metros de altura, exigindo uma construção de torre dedicada) que elimina totalmente a flecha catenária, tornando-a a tecnologia preferida para cabos de 132 kV e superiores. As linhas VCV para cabos EHV podem custar entre 15 e 30 milhões de euros para a instalação completa.
Desgaseificação após reticulação
O isolamento XLPE reticulado contém subprodutos do processo de decomposição de peróxido (metano, acetofenona e álcool cumílico para sistemas reticulados com DCP). Esses subprodutos devem ser difundidos para fora do isolamento em câmaras de desgaseificação aquecidas (normalmente 70–80°C por 5–30 dias, dependendo do diâmetro do cabo) antes que os acessórios do cabo (juntas, terminações) possam ser aplicados. A falha na desgaseificação adequada do isolamento XLPE resulta no acúmulo de carga espacial que pode causar falha dielétrica prematura. A desgaseificação costuma ser o gargalo da taxa de produção para os fabricantes de cabos de alta tensão – construir capacidade de câmara suficiente para corresponder à produção de extrusão requer um investimento de capital significativo em armazenamento com temperatura controlada.
Tendências de mercado que impulsionam o investimento em máquinas de extrusão de fio em grande escala
Compreender os macro impulsionadores da demanda ajuda os planejadores da fábrica a dimensionar e cronometrar corretamente os investimentos em novas linhas.
Modernização da rede e energias renováveis
A transição energética global está a impulsionar uma procura sem precedentes por cabos de alta e extra-alta tensão. A Agência Internacional de Energia (AIE) estimou no seu relatório Redes Elétricas e Transições Energéticas Seguras de 2023 que atingir emissões líquidas zero até 2050 exige 80 milhões de km de novos cabos de rede até 2040 – aproximadamente o dobro do comprimento de todos os cabos instalados até hoje. Isto está a criar investimento em novas linhas de cabos AT e MAT em produtores de toda a Europa, América do Norte e Ásia.
Expansão de veículos elétricos
A produção de EV está impulsionando a demanda por fios automotivos de alta temperatura e paredes finas, capazes de lidar com densidades de corrente mais altas em chicotes mais leves. Compostos de fios como ETFE reticulado e fios isolados com silicone classificados para 175°C e acima estão crescendo a taxas de dois dígitos. As linhas de extrusão de fio automotivo otimizadas para esses compostos especiais são um investimento prioritário para fabricantes de chicotes no México, Marrocos e Europa Oriental que fornecem OEMs europeus e americanos.
Infraestrutura de fibra óptica
Os programas globais de desenvolvimento de fibra até às instalações (FTTP) nos EUA (programa BEAD: 42,45 mil milhões de dólares), na UE (meta da Lei de Infraestruturas Gigabit: 1 Gbps para todos os agregados familiares da UE até 2030) e nos mercados em desenvolvimento estão a impulsionar adições de capas de cabos e de capacidade de extrusão de tubos tampão. Essas linhas usam uma extrusora de fios e cabos adaptada para aplicações de buffer e revestimento de fibra óptica, normalmente executando compostos HDPE ou LSZH a 200–600 m/min.
Reshoring e localização da cadeia de suprimentos
As perturbações da cadeia de abastecimento pós-2020 e as preocupações geopolíticas levaram os fabricantes de fios e cabos na América do Norte e na Europa a investir em capacidade de produção nacional que anteriormente tinha sido deslocalizada. Esta tendência está criando uma onda de novas instalações de máquinas extrusoras de arame em larga escala em mercados que não viam investimentos em fábricas de arame greenfield há duas décadas.
 Relacionado Produtos