E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Máquina compacta de extrusão de fio: a resposta direta
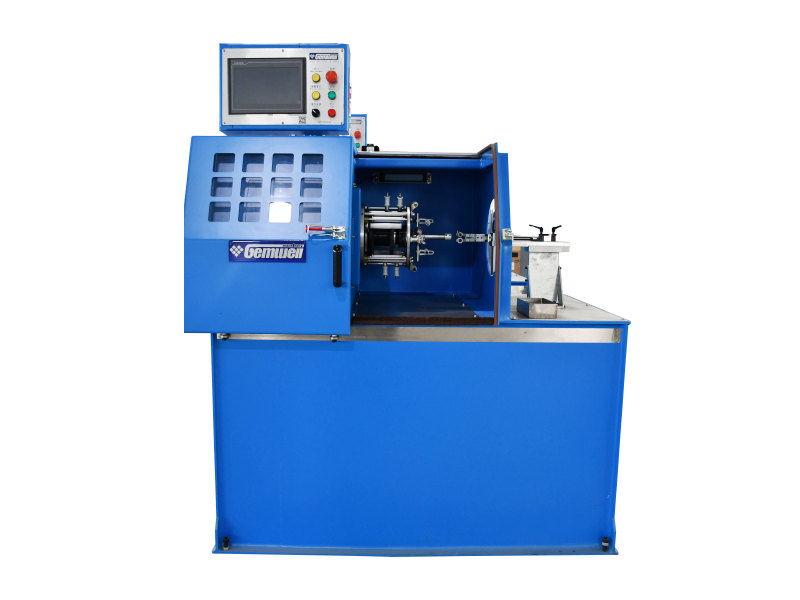
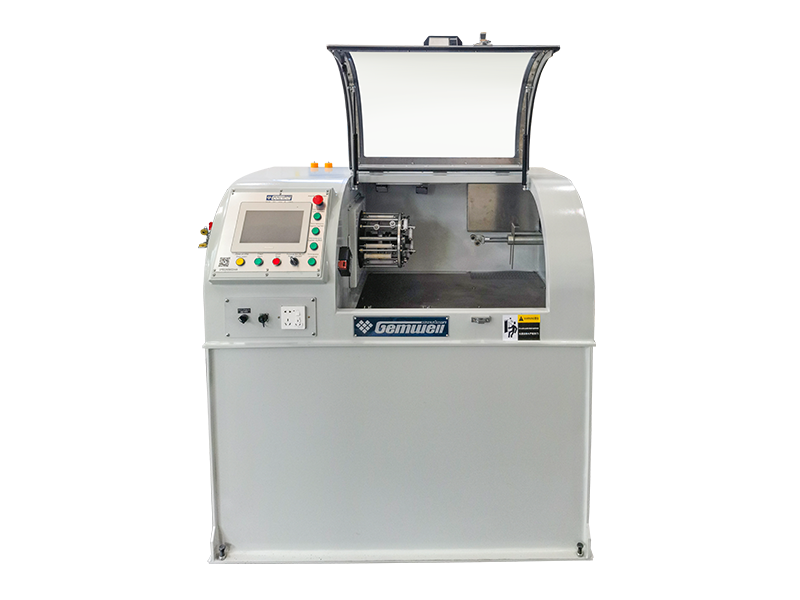
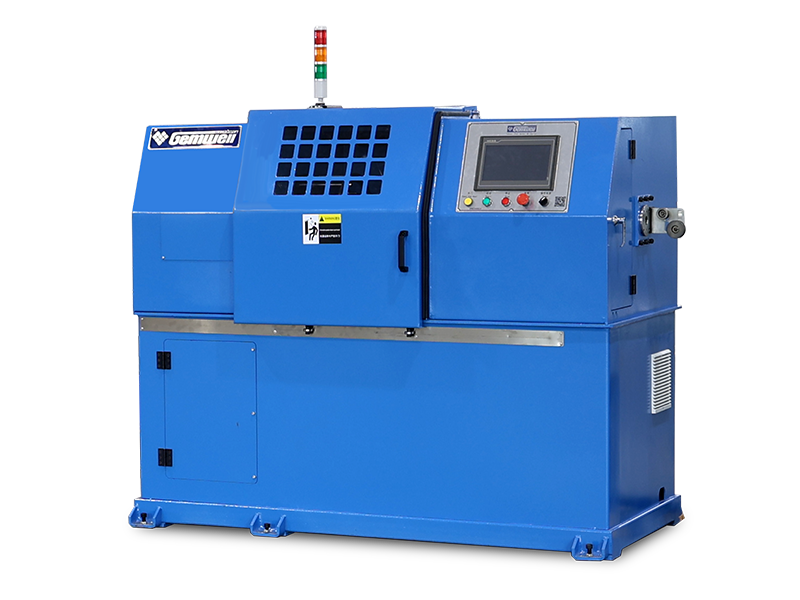
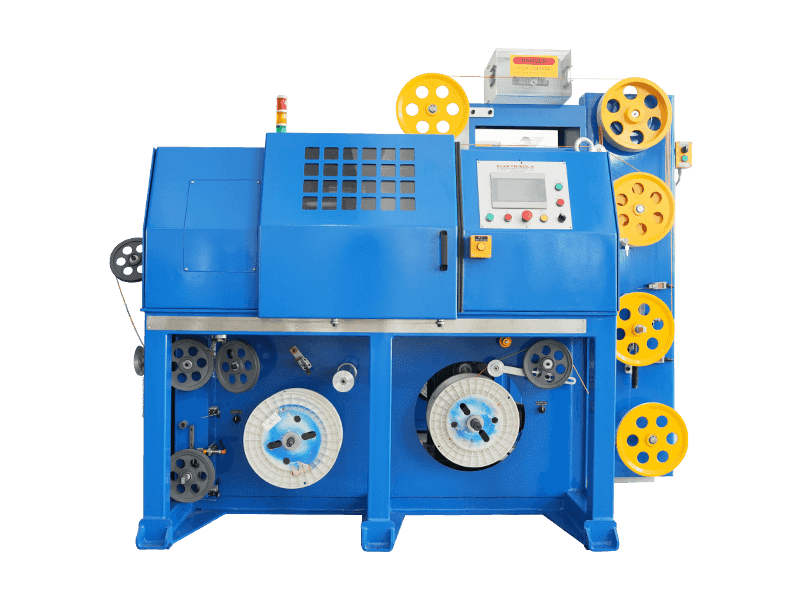
Uma máquina extrusora de fio compacta é uma máquina extrusora de cabo que economiza espaço, construída para aplicar camadas de isolamento ou revestimento em condutores de fios e cabos sem ocupar o espaço de uma linha de produção tradicional. A maioria das unidades compactas cabem em 8 a 15 metros quadrados ao mesmo tempo que fornece velocidades de saída entre 80 e 400 metros por minuto, dependendo do diâmetro do condutor e do material. Para oficinas com espaço limitado, execuções de volume baixo a médio ou trocas frequentes de materiais, uma máquina de arame extrusor compacta é a resposta prática porque reduz o tempo de configuração, reduz o desperdício de material durante a inicialização e permite que um operador gerencie toda a linha em vez de precisar de uma equipe de várias pessoas.
O restante deste guia detalha como essas máquinas são estruturadas, o que separa uma máquina extrusora de cabos compacta e confiável de uma máquina de baixa potência e como combinar as especificações da máquina com suas necessidades reais de produção.
Como uma máquina compacta de extrusão de fio é construída
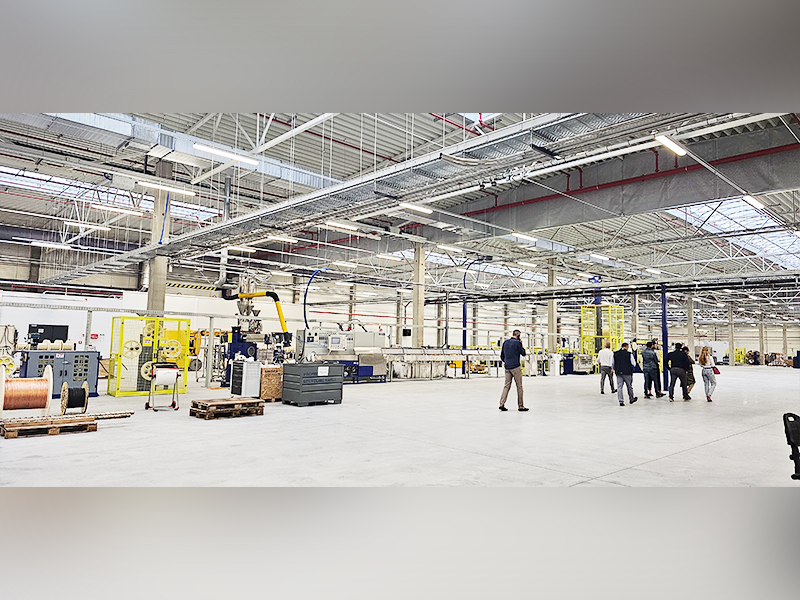
Cada máquina de arame extrusor compacta compartilha a mesma sequência de núcleos de máquinas maiores. máquina de extrusão de cabos linhas, apenas condensadas em um layout mecânico mais rígido. O condutor sai de um suporte de bobina, passa por um pré-aquecedor, entra na cruzeta da extrusora onde o polímero fundido é aplicado, depois passa pelo resfriamento, por um testador de faíscas ou medidor de diâmetro e, finalmente, por uma bobina de recolhimento.
O que torna uma unidade “compacta” não é uma redução nas etapas funcionais, mas um redesenho de como essas etapas se conectam. As máquinas compactas normalmente integram o pré-aquecedor e a base da extrusora em uma estrutura compartilhada, usam uma calha de resfriamento vertical ou empilhada em vez de uma longa horizontal e combinam o transporte e o recolhimento em um único gabinete de acionamento. Isso reduz o comprimento da linha em aproximadamente 40 a 60 por cento em comparação com uma configuração padrão que lida com a mesma faixa de bitola de fio.
| Tipo de linha | Comprimento | Operadores necessários | Faixa de fio |
|---|---|---|---|
| Máquina de extrusão de fio compacta | 3 a 6 metros | 1 | 0,1 mm a 6 mm |
| Máquina extrusora de cabo padrão | 10 a 18 metros | 2 a 3 | 0,1 mm a 25 mm |
Design do parafuso e por que ele decide a qualidade da saída
A rosca extrusora é o único componente que determina se uma máquina de extrusão de arame compacta produz espessura de parede consistente ou desenvolve problemas de excentricidade em alta velocidade. As máquinas compactas geralmente usam uma extrusora de parafuso único com uma relação L/D entre 20:1 e 25:1, menor que a proporção de 25:1 a 30:1 encontrada em linhas de tamanho normal, porque o cilindro mais curto corresponde ao alojamento menor do motor sem sacrificar a uniformidade do fundido para bitolas de fio abaixo de 6 mm.
Três zonas que importam
- Zona de alimentação: puxa os pellets sólidos para frente e inicia a compactação
- Zona de compressão: derrete gradualmente o material enquanto reduz a profundidade do canal
- Zona de medição: estabiliza a pressão e fornece fluxo de fusão consistente para a cruzeta
Um design de parafuso mal adaptado causa surgindo , que aparece como um diâmetro de fio que flutua mais de 0,02 mm ao longo do mesmo carretel. Os compradores que comparam máquinas devem solicitar uma amostra cortada da bobina e medida em três pontos para confirmar a consistência antes de se comprometerem com a compra.
Configurações de calha de resfriamento para espaços apertados
O resfriamento é onde o design compacto da máquina de arame extrusado diverge mais visivelmente dos layouts convencionais. Como as calhas horizontais precisam de comprimento para dissipar o calor gradualmente, as unidades compactas dependem de uma das três abordagens:
- Calha curta multizona com seções separadas de água quente e fria para acelerar a queda de temperatura em uma distância mais curta
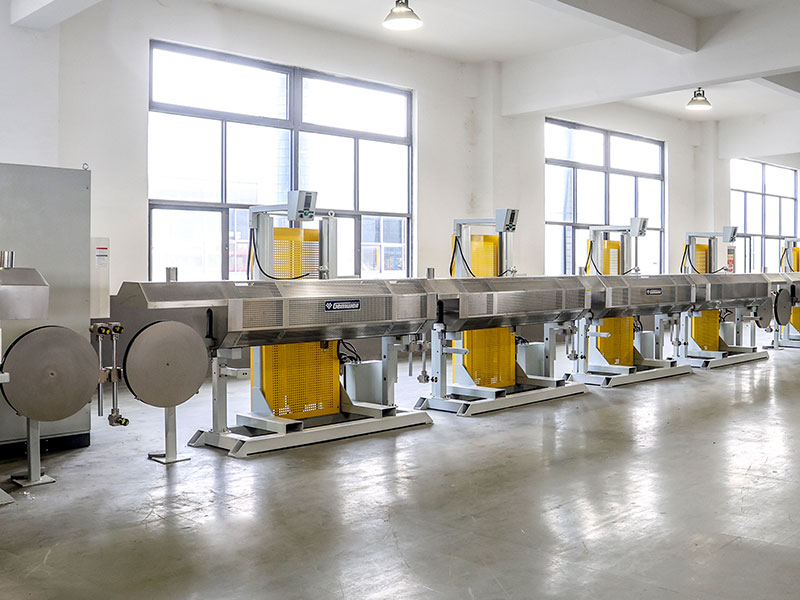
- Túneis de resfriamento por pulverização que usam conjuntos de bicos em vez de banho de imersão, reduzindo o comprimento necessário em até 50 por cento
- Resfriamento por queda vertical, onde o fio viaja para baixo através de uma câmara empilhada, em vez de horizontalmente
Para fios isolados de PVC e PE com menos de 4 mm, um túnel de resfriamento por pulverização de 2 a 3 metros pode atingir o mesmo efeito de resfriamento que uma calha de submersão de 5 metros, de acordo com os benchmarks típicos de velocidade de linha usados por integradores de máquinas de cabos. Esta é a principal razão pela qual unidades compactas de máquinas extrusoras de cabos podem atingir velocidades de saída próximas às linhas padrão, apesar da estrutura menor.
Sistemas de controle: o que separa o básico do confiável
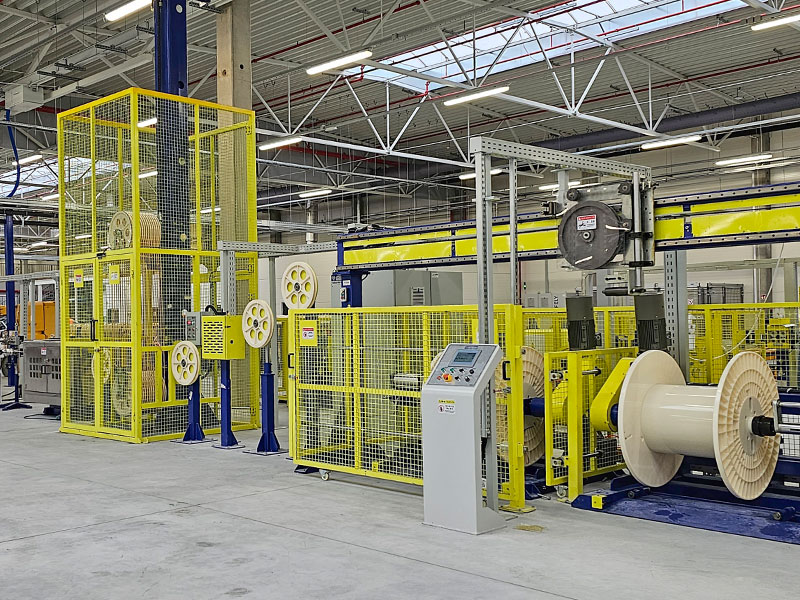
A arquitetura de controle costuma ser o fator mais negligenciado ao avaliar uma máquina de extrusão de arame compacta. Uma unidade básica funciona com lógica de relé com ajustes manuais de temperatura e velocidade da linha. Uma unidade confiável funciona em um PLC com IHM com tela sensível ao toque, permitindo que os operadores armazenem receitas para diferentes bitolas de fio e recuperem-nas instantaneamente durante as trocas.
| Nível | Método de ajuste | Armazenamento de receitas | Tempo de mudança |
|---|---|---|---|
| Lógica básica de relé | Mostradores manuais | Nenhum | 25 a 40 minutos |
| PLC de nível intermediário | Tela sensível ao toque digital | Até 10 receitas | 8 a 12 minutos |
| PLC avançado com controle de diâmetro em malha fechada | Correção automatizada | Ilimitado, em rede | Menos de 5 minutos |
O controle do diâmetro em malha fechada merece atenção especial. Este sistema utiliza um medidor a laser posicionado após o estágio de resfriamento para medir o diâmetro do fio em tempo real e ajusta automaticamente a velocidade de transporte ou a rotação da extrusora para corrigir o desvio antes que ele se torne sucata. Linhas sem esse recurso normalmente apresentam taxas de refugo entre 3 e 6 por cento , enquanto as linhas com controle de circuito fechado reduzem esse número para menos de 1% na maioria dos casos relatados em instalações de fabricação de cabos.
Compatibilidade de materiais em aplicações comuns
Uma máquina de extrusão de arame compacta não é uma ferramenta monomaterial. A mesma configuração de cruzeta e parafuso que funciona perfeitamente para PVC terá desempenho inferior em materiais com diferentes características de fusão. A correspondência do material com a configuração da máquina é essencial antes do início do planejamento da produção.
Isolamento de PVC
O PVC continua sendo o material mais comum executado em linhas compactas porque sua janela de temperatura de processamento, geralmente de 160°C a 190°C, é indulgente e tolera pequenas variações de velocidade da rosca sem grandes defeitos. É o ponto de partida padrão para fios gerais de construção e aplicações de baixa tensão.
Polietileno e Polietileno Reticulado
PE e XLPE precisam de um controle de temperatura mais rígido, normalmente dentro de uma faixa de 5°C, porque esses materiais são mais sensíveis ao aquecimento por cisalhamento. Uma máquina de fio de extrusão compacta operando em XLPE deve ter uma zona de resfriamento dedicada separada da calha principal para gerenciar o processo de reticulação se a linha incluir esse estágio.
TPE e compostos de baixa emissão de fumaça
Elastômeros termoplásticos e compostos de baixa emissão de fumaça e zero halogênio usados em transporte e cabos marítimos exigem perfis de parafuso de cisalhamento mais baixos para evitar a degradação de aditivos retardadores de chama. A aplicação desses compostos em um parafuso projetado para PVC padrão geralmente causa listras visíveis ou descoloração na capa acabada.
Dimensionando uma máquina de acordo com seu volume de produção real
A compra excessiva de capacidade é um dos erros mais comuns ao selecionar uma máquina de extrusão de arame compacta. Combinar o rendimento da máquina com a produção diária realista evita desperdício de capital e gargalos de baixa potência.
Como referência de planejamento: uma pequena oficina que produz de 1.000 a 3.000 metros por dia de fio fino (menos de 2 mm) é bem servida por uma unidade compacta de parafuso único de 65 mm ou 75 mm. Uma instalação que visa 5.000 a 10.000 metros por dia na faixa de 2 mm a 6 mm normalmente precisa de um diâmetro de parafuso de 90 mm a 100 mm com um motor de acionamento mais forte, geralmente na faixa de 30 kW a 45 kW, para sustentar esse rendimento sem superaquecer o fundido.
A velocidade da linha por si só é um número enganoso sem contexto. Uma máquina anunciada a 300 metros por minuto em um fio de 0,5 mm não funcionará nem perto dessa velocidade em um condutor de 4 mm, porque diâmetros maiores exigem paredes de isolamento mais espessas e, portanto, um transporte mais lento para manter o resfriamento adequado. Sempre solicite valores de velocidade vinculados a uma bitola de fio e espessura de parede específicas, e não a um único número de manta.
Padrões de manutenção que prolongam a vida útil
As máquinas compactas esquentam mais em relação ao tamanho da estrutura porque os componentes ficam mais próximos uns dos outros, o que significa que o gerenciamento de calor e a manutenção de rotina carregam mais peso do que em linhas padrão espaçadas.
- Limpe o conjunto da tela e a placa do disjuntor a cada troca de material para evitar o acúmulo de pressão que sobrecarrega o motor de acionamento
- Inspecione semanalmente a matriz da cruzeta e o alinhamento da ponta, uma vez que as estruturas compactas têm menos tolerância ao desvio de expansão térmica
- Verifique mensalmente a vazão da água de resfriamento, pois o acúmulo de incrustações em um canal mais curto tem um impacto proporcionalmente maior na eficiência do resfriamento
- Substitua as correias de transporte ou esteiras com base no desgaste, e não em um cronograma fixo, porque a taxa de desgaste depende muito do atrito da superfície do fio
As instalações que seguem uma rotina de limpeza documentada relatam menos paradas não planejadas do que aquelas que dependem de manutenção reativa, com base em padrões comuns observados em operações de produção de arame de pequena e média escala.
Perguntas frequentes
Que faixa de diâmetro de fio uma máquina de extrusão de fio compacta pode suportar?
A maioria das unidades compactas cobre diâmetros de condutor de 0,1 mm a 6 mm, o que se adapta à grande maioria das aplicações de fios para edifícios, fios automotivos e cabos de controle de baixa tensão. Faixas de diâmetros maiores geralmente exigem uma linha padrão e não compacta.
Quanto espaço uma máquina extrusora de cabo compacta realmente precisa?
Uma linha compacta típica, incluindo o suporte de compensação, extrusora, seção de resfriamento e recolhimento, precisa de aproximadamente 8 a 15 metros quadrados de área útil, em comparação com 25 a 40 metros quadrados para uma configuração padrão cobrindo a mesma faixa de bitola.
Um operador pode operar sozinho uma máquina de extrusão de arame compacta?
Sim. O gabinete de controle integrado e o comprimento reduzido da linha foram projetados especificamente para que um único operador treinado possa monitorar o retorno, os parâmetros de extrusão e o recolhimento sem a necessidade de uma segunda pessoa posicionada em um ponto de controle separado.
Qual é a faixa típica de potência do motor para essas máquinas?
Unidades de parafuso menores de 65 mm normalmente usam motores de acionamento principal de 15 kW a 22 kW, enquanto unidades de parafuso de 90 mm a 100 mm usadas para fios mais grossos geralmente requerem 30 kW a 45 kW para manter a produção estável sob carga.
Uma máquina compacta sacrifica a velocidade de produção em comparação com uma linha padrão?
Não significativamente para medidores mais finos. Com resfriamento por spray ou calhas multizona, linhas compactas com fio abaixo de 4 mm podem atingir 80 a 400 metros por minuto, comparável a linhas padrão na mesma faixa de bitola, embora diâmetros maiores acima de 10 mm ainda favoreçam seções de resfriamento padrão mais longas.
Quanto tempo leva uma mudança típica de material ou cor?
Com um PLC intermediário e receitas armazenadas, a mudança geralmente leva de 8 a 12 minutos. Máquinas com controle avançado de circuito fechado e armazenamento de receitas em rede podem levar isso a menos de 5 minutos.
 Relacionado Produtos