E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


O que é extrusão – O processo central por trás de cada fio e cabo
Um extrusão é um processo de fabricação contínuo no qual a matéria-prima – normalmente um composto termoplástico ou elastomérico – é derretida e forçada através de uma matriz moldada para produzir um perfil de seção transversal uniforme. Na indústria de fios e cabos, isso significa aplicar uma camada isolante ou de revestimento diretamente sobre um condutor em movimento a velocidades que podem exceder 1.200 metros por minuto em linhas de alta velocidade para cabos de dados de bitola fina. O resultado é um revestimento consistente que protege o condutor, fornece isolamento elétrico e atende tolerâncias dimensionais de até ±0,01 mm em produtos automotivos ou de nível médico premium.
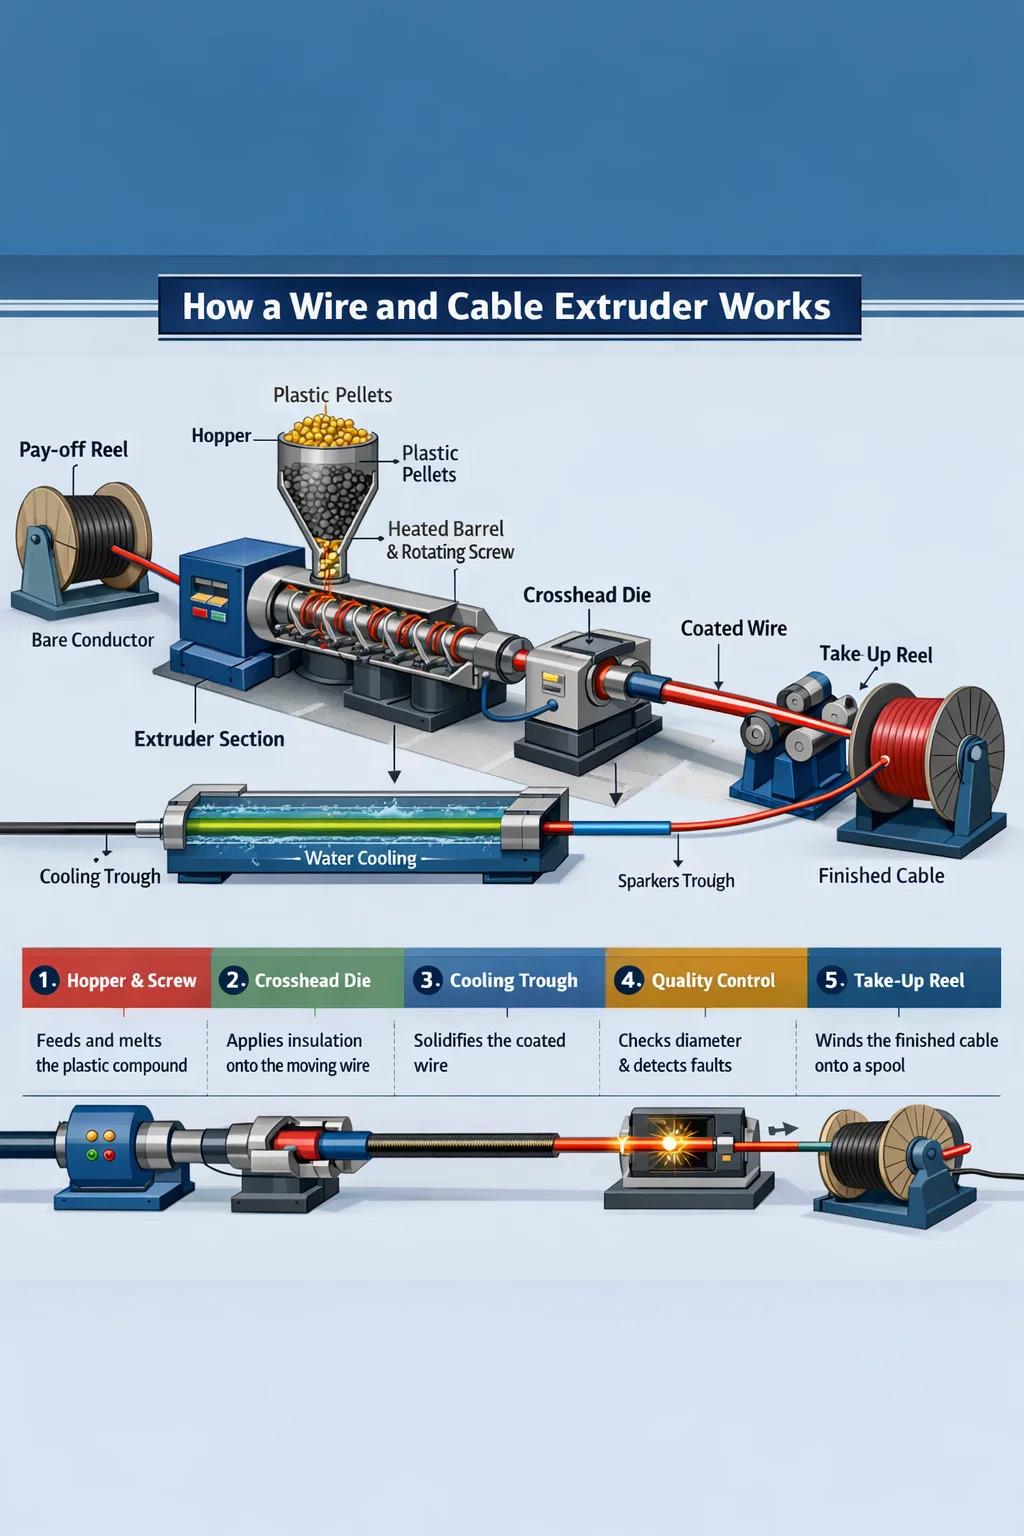
Ao contrário da moldagem por injeção – que preenche um molde fechado e requer tempo de ciclo – a extrusão é inerentemente em linha e nunca para. Uma extrusora de fio e cabo alimenta pellets ou pó em um barril aquecido, uma rosca rotativa transporta e plastifica o composto, e o material fundido sai através de uma matriz cruzada posicionada ao redor do condutor. O fio revestido então entra em uma calha de resfriamento, passa por testadores de faíscas e medidores de diâmetro e é enrolado em uma bobina de enrolamento, tudo em uma passagem ininterrupta.
Compreender o que é extrusão — e o que distingue uma extrusora de fios e cabos bem projetada de uma máquina genérica de plásticos — determina se o seu produto acabado atende à certificação UL, IEC ou RoHS na primeira produção ou após retrabalho dispendioso.
Como um Extrusora de fios e cabos Realmente funciona
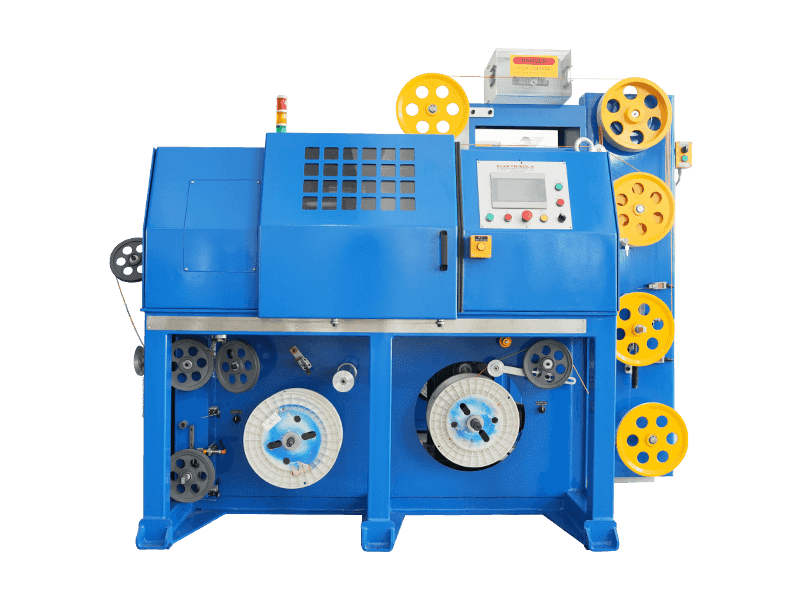
Uma extrusora de fios e cabos consiste em vários subsistemas integrados. Cada um desempenha um papel distinto na conversão do composto bruto em um condutor dimensionalmente estável e eletricamente isolado.
O conjunto de cilindro e parafuso
O cano é um cilindro de aço endurecido, normalmente revestido com bimetálico para resistência à abrasão ao operar compostos preenchidos, como LSZH (Low Smoke Zero Halogen) retardador de chama. No interior gira o parafuso, cuja geometria – profundidade de voo, taxa de compressão e relação L/D (comprimento/diâmetro) – é projetada para a família de compostos específica. O isolamento de PVC geralmente funciona em parafusos com L/D de 20:1 a 25:1 e taxa de compressão próxima de 3:1. O polietileno reticulado (XLPE) para cabos de alimentação de média tensão exige um parafuso mais longo e mais suave, geralmente 30:1 L/D, para evitar reticulação prematura no cilindro. A utilização do parafuso errado em uma extrusora de fios e cabos causa degradação, temperatura de fusão irregular e, em última análise, rejeições.
As temperaturas do barril são divididas em zonas – normalmente de quatro a seis zonas independentes – subindo da garganta de alimentação até a seção de medição. Para PVC padrão, isso pode significar temperaturas de zona de 150 °C, 165 °C, 175 °C e 180 °C em direção à matriz. O XLPE aquece mais a 200–220 °C em zonas posteriores. Os controladores PID de precisão mantêm cada zona dentro de ±1 °C, porque um desvio de 5 °C na temperatura de fusão se traduz diretamente na variação da viscosidade e na dispersão da espessura da parede.
The Crosshead Die - O coração da extrusão de arame
O que separa uma extrusora de fios e cabos de uma extrusora de perfil padrão é a cruzeta. O condutor entra na cruzeta em um ângulo de 90 graus (ou em linha em algumas configurações) e sai coaxialmente através da matriz. No interior, o fluxo de fusão é redirecionado ao redor do condutor usando um torpedo ou defletor e, em seguida, convergido pela geometria da matriz e da ponta para depositar o isolamento uniformemente em todas as posições do relógio.
Existem dois métodos de aplicação no projeto da cruzeta:
- Ferramentas de pressão — o derretimento entra em contato com o condutor dentro da matriz, unindo-se sob pressão. Usado para a maioria das aplicações de isolamento onde é necessária adesão, como cabo de alimentação XLPE.
- Ferramentas para tubos — o fundido forma um tubo que é puxado para baixo sobre o condutor após a saída da matriz, dependendo do vácuo ou da taxa de rebaixamento. Comum para jaquetas folgadas em cabos multicondutores.
O dimensionamento da matriz e da ponta segue as fórmulas de taxa de rebaixamento (DDR) e equilíbrio de rebaixamento (DDB). Um DDR entre 1,2 e 1,5 é um ponto de partida típico para linhas de PVC de média velocidade. Exceder DDR 2,5 em LSZH pode introduzir fratura por fusão – uma superfície áspera de pele de tubarão no isolamento que falha no teste de faísca.
Calhas de resfriamento e equipamentos downstream
Após a matriz, o condutor revestido entra em uma calha de resfriamento a água. O comprimento da calha deve corresponder à velocidade da linha e à espessura da parede de isolamento. Uma regra geral é que um condutor de PVC de parede de 1 mm operando a 200 m/min requer pelo menos 20–30 metros de resfriamento ativo. O resfriamento insuficiente causa desvio dimensional à medida que o isolamento quente se deforma sob a tensão do cabrestante. Algumas linhas de média tensão XLPE utilizam tubos de cura a seco em vez de bebedouros de água para controle de reticulação química, mas a água continua sendo o padrão para a maioria das linhas de extrusão de fios e cabos.
A instrumentação inline não é negociável em linhas modernas. Um medidor de diâmetro a laser imediatamente após a saída da matriz detecta a variação da parede em tempo real, alimentando o controle de circuito fechado de volta à velocidade da rosca da extrusora ou à velocidade da linha. Os testadores de faíscas em tensões de 1 kV a 15 kV, dependendo da classe de isolamento, detectam furos continuamente. Os monitores de capacitância detectam excentricidade – condutores descentralizados mostram como variação de capacitância na frequência de rotação do fio.
Tipos de extrusoras de fios e cabos por configuração
Nem todas as extrusoras de fios e cabos são iguais. A configuração da linha escolhida tem impacto direto na gama de produtos, no tempo de troca, na taxa de refugo e no investimento de capital.
| Tipo de extrusora | Diâmetro típico do parafuso | Aplicação Primária | Velocidade máxima da linha |
|---|---|---|---|
| Parafuso único (furo liso) | 25–150 mm | Isolamento e revestimento de PVC | Até 800 m/min (calibre fino) |
| Parafuso único (alimentação ranhurada) | 45–120 mm | Compostos HDPE, LSZH, PP | Até 600 m/min |
| Parafuso duplo (co-rotativo) | 35–90 mm | Composição de LSZH, base XLPE | Composição, não revestimento direto |
| Extrusora dupla tandem | Dois parafusos, 45–90 mm cada | Jaqueta de isolamento de camada dupla | Até 500 m/min |
| Camada tripla (coextrusão) | Três extrusoras alimentando um dado | MT/HV XLPE com telas semicondutoras | 15–30 m/min (cabo grande) |
Linhas de extrusora de parafuso único
A extrusora de fio e cabo de parafuso único domina os volumes de produção em todo o mundo. Sua simplicidade — um parafuso, um cilindro, uma unidade — significa menor custo de manutenção e troca mais rápida de parafusos para transições de produtos. Uma extrusora de parafuso único de 60 mm operando a 120 rpm pode fornecer 180–220kg/hora de composto de PVC, suficiente para revestir arame de construção de 1,5 mm² a 400 m/min. Para produção de cabos de dados de alta velocidade (Cat 6A, Cat 8), extrusoras emparelhadas de 30–45 mm aplicam isolamento de condutor individual em velocidades de linha superiores a 1.000 m/min.
Linhas Tandem e Coextrusão
Para cabos que exigem duas ou mais camadas discretas — como um isolamento XLPE com uma capa de PVC colada ou um cabo automotivo com uma camada de listras coloridas sobre uma base branca — linhas tandem ou de coextrusão alimentam compostos separados em uma cruzeta de canal duplo. Isso elimina uma passagem de rebobinamento, economizando de 15 a 25% no custo de processamento em produtos multicamadas. A coextrusão tripla é obrigatória para cabos XLPE de média tensão, onde as telas semicondutoras internas e externas devem aderir ao isolamento enquanto ainda fundidas, sem contaminação nas interfaces.
Principais materiais processados em extrusoras de fios e cabos
A seleção do material orienta toda a especificação da extrusora – geometria da rosca, metalurgia do cilindro, perfil de temperatura e capacidade de resfriamento. Abaixo estão as principais famílias de compostos e suas características de processamento.
PVC (cloreto de polivinila)
O PVC continua sendo o composto mais processado em extrusoras de fios e cabos em todo o mundo, representando aproximadamente 35–40% de todo o volume de isolamento do cabo por peso. Ele processa facilmente entre 160 e 190 °C, aceita uma ampla variedade de pacotes de plastificantes e aditivos retardadores de chama e é econômico. O desafio é a sensibilidade térmica – acima de 200 °C ou com cisalhamento excessivo, o PVC se degrada e libera HCl, que corrói o cano e a cruzeta. Os parafusos para PVC usam taxas de compressão relativamente baixas (2,5–3,0:1) e voos polidos e cromados para reduzir a adesão.
XLPE (polietileno reticulado)
XLPE é o isolamento padrão para cabos de energia de média tensão (1–35 kV) e alta tensão. A reação de reticulação – seja iniciada por peróxido ou cura por umidade com silano – deve ocorrer após a matriz, e não dentro do cilindro da extrusora. Isto restringe o design do parafuso para evitar aquecimento excessivo por cisalhamento e requer um parafuso mais longo e de baixa compressão. Os tubos de nitrogênio de cura a seco mantêm temperaturas acima de 200 °C para sistemas de peróxido e, em seguida, uma zona de resfriamento antes do cabrestante. Os sistemas Silane-XLPE usam uma extrusora de parafuso único mais simples, mas requerem uma sauna pós-extrusão ou banho de água quente para completar a reação de reticulação.
Compostos LSZH/LSOH
Os compostos com baixo teor de fumaça e zero halogênio (LSZH) são formulados com cargas minerais – trihidrato de alumínio (ATH) ou hidróxido de magnésio – em cargas de 50–65% em peso. Essas cargas tornam o LSZH altamente abrasivo e aumentam significativamente a viscosidade do fundido em comparação ao PVC. Extrusoras de fios e cabos que executam LSZH requerem barris bimetálicos (superfície de desgaste mínima de 60 HRC), parafusos de liga endurecida e cruzetas de maior diâmetro para gerenciar a maior queda de pressão. As taxas de produção são 20–30% mais baixas do que as de PVC equivalente, e as velocidades da linha são normalmente limitadas a 200–400 m/min, dependendo da bitola. O LSZH é obrigatório em túneis, embarcações marítimas, plataformas offshore e edifícios públicos de acordo com as normas de incêndio IEC 60332 e EN 50266.
Fluoropolímeros (PTFE, FEP, ETFE)
Cabos isolados com fluoropolímero são usados em aplicações aeroespaciais, militares e industriais de alta temperatura, onde é necessário serviço contínuo a 150–260 °C. O PTFE é tecnicamente um processo de extrusão de pasta (extrusão de êmbolo), e não uma extrusão de parafuso convencional. FEP e ETFE podem ser processados por fusão em extrusoras especializadas de fios e cabos com caminhos de fusão totalmente revestidos de PTFE ou construção em liga de níquel — os fluoropolímeros são corrosivos para o aço padrão em temperaturas de processamento de 340–380 °C. As taxas de produção são baixas e os custos de ferramentas são altos, mas o prêmio de desempenho justifica o investimento em feixes de fios de aviação e chicotes elétricos eletrônicos.
TPE, TPU e compostos semelhantes a borracha
Os elastômeros termoplásticos (TPE) e o poliuretano termoplástico (TPU) cresceram rapidamente em aplicações automotivas, robóticas e de cabos para ferramentas elétricas portáteis, substituindo a borracha vulcanizada em muitos casos. Eles são extrusáveis em extrusoras de fios e cabos padrão com modestas modificações de parafuso, processam a 190–220 °C e eliminam totalmente a etapa de vulcanização. O TPU, em particular, oferece excelente resistência à abrasão – 10 a 50 vezes maior que o PVC – tornando-o o revestimento preferido para cabos de esteiras de arrasto e cabos de robôs industriais que flexionam milhões de ciclos.
Parâmetros críticos que definem a qualidade da extrusão
A qualidade na extrusão de fios e cabos não é uma variável única. É o resultado do controle simultâneo de vários parâmetros interdependentes, muitas vezes por meio de automação em circuito fechado em linhas modernas.
Excentricidade e uniformidade da espessura da parede
A excentricidade – a posição descentralizada do condutor dentro do isolamento – afeta diretamente a rigidez dielétrica do cabo e sua capacidade de passar em testes de resistência de alta tensão. IEC 60227 e UL 44 especificam valores máximos de excentricidade; para um fio de construção de PVC de 1,5 mm² com parede nominal de 0,7 mm, a parede mínima não deve cair abaixo 80% do nominal a qualquer momento. Isto significa que a excentricidade máxima é de ±0,14 mm numa parede de 0,7 mm. Alcançar isso de forma consistente a 500 m/min requer uma cruzeta controlada por concentricidade com parafusos de centralização da matriz, guia de condutor a montante e, idealmente, um monitor de capacitância em linha que retorna aos atuadores da cruzeta.
Temperatura de fusão e estabilidade da pressão de fusão
A pressão de fusão na cabeça da matriz é um indicador primário da estabilidade do processo. Flutuações de pressão – causadas por vibração da rosca, alimentação inconsistente de pellets ou roscas desgastadas – aparecem diretamente como variação de diâmetro no cabo acabado. Uma extrusora de fio e cabo estável mantém a variação da pressão de fusão abaixo de ±2 bar em estado estacionário. Algumas linhas usam uma bomba de engrenagens entre a extrusora e a cruzeta especificamente para desacoplar a variação de saída do parafuso da pressão da matriz, permitindo o controle do diâmetro para ±0,003 mm – necessário para cabos coaxiais de precisão e revestimentos de tubos soltos de fibra óptica.
Velocidade da linha e controle do cabrestante
O cabrestante (unidade de transporte) define a taxa de rebaixamento e controla diretamente o diâmetro final do isolamento. Um cabrestante servo-acionado com feedback de tensão do rolo dançarino responde às leituras do medidor de diâmetro dentro de 50–100 ms em controles de linha CNC modernos. A regulação rigorosa da velocidade - melhor que a variação de velocidade de ±0,1% - é essencial para isolamento de paredes finas, onde mesmo uma variação de velocidade de 0,5% produz alterações mensuráveis no diâmetro. A velocidade da linha também é a principal alavanca de rendimento: duplicar a velocidade da linha de 200 para 400 m/min duplica a produção na mesma extrusora, de modo que a estabilidade do cabrestante impacta diretamente a lucratividade.
Qualidade de superfície e desempenho de teste de faísca
Defeitos superficiais – buracos, bolhas, listras ou textura áspera – podem mascarar-se como falhas elétricas no teste de faísca. Bolhas no isolamento são causadas pela umidade no composto (resolvida pela pré-secagem dos pellets até menos de 0,05% de umidade), aditivos voláteis ou ar dissolvido no fundido. As listras geralmente indicam material degradado ou contaminação na cruzeta. Uma linha limpa de extrusão de fios e cabos executa testes de faísca contínuos em 100% da produção, com taxas de aprovação acima de 99,8%, sendo a referência do setor para linhas de isolamento de volume.
Layout da linha da extrusora de fios e cabos e equipamentos auxiliares
Uma linha completa de extrusão de fios e cabos é mais do que a própria extrusora. O layout do equipamento auxiliar determina o descarte inicial, o tempo de troca e a consistência dimensional do produto final.
Uma linha isolante típica desde o retorno até a absorção inclui:
- Unidade de pagamento — segura o carretel do condutor desencapado, geralmente com um braço dançarino controlado por tensão e capacidade de troca do carretel (rebobinamento ativo ou estático). O carretel pesa até 3.000 kg para cabos de alimentação de grande bitola.
- Alisador e pré-aquecedor — endireita o condutor enrolado e remove a umidade ou oxidação da superfície, melhorando a adesão do isolamento. O pré-aquecimento do condutor a 60–120 °C é padrão para cabo de alimentação XLPE.
- Extrusora de fios e cabos com cruzeta — a unidade central, aplicando isolamento ou revestimento.
- Calhas de resfriamento — resfriamento a água, normalmente em duas ou três seções seriais com temperatura decrescente (quente, morno, frio) para evitar choque térmico e tensão residual no isolamento.
- Medição em linha — medidor de diâmetro externo a laser, monitor de capacitância, testador de faíscas e, opcionalmente, um scanner de raios X de espessura de parede para cabos de precisão.
- Cabrestante e dançarina — unidade de transporte que mantém a tensão e a velocidade da linha.
- Unidade de marcação — unidade de jato de tinta ou gravação para marcas de medição, classificação de tensão, certificações padrão e codificação de cores.
- Captação / enrolamento — enrolador de carretel ou torcidor de tambor, com corte e transferência automático em linhas equipadas com acumulador para evitar paradas de linha.
O comprimento total da linha varia de 20 metros para uma linha isolante de fio de construção pequena a mais de 150 metros para uma linha XLPE de média tensão com tubos de cura longos. O planejamento do espaço físico e o alinhamento adequado de todas as unidades em uma estrutura de base de aço rígida são fundamentais – o desalinhamento entre o desbalanceamento e a cruzeta em apenas 2–3 mm em alta velocidade causa vibração no condutor e picos de excentricidade.
Defeitos de extrusão na produção de fios e cabos e como resolvê-los
Mesmo linhas de extrusoras de fios e cabos bem conservadas encontram defeitos durante a produção. Reconhecer a causa rapidamente evita longos ciclos de sucata.
| Defeito | Causa mais comum | Ação Corretiva |
|---|---|---|
| Variação de diâmetro (ciclismo) | Surto do parafuso, ponta do parafuso desgastada ou pressão de fusão instável | Instalar bomba de engrenagens; inspecionar e substituir componentes de parafuso desgastados |
| Bolhas/vazios no isolamento | Umidade do composto acima de 0,05%; plastificantes voláteis | Composto pré-seco 2–4 h a 70–80 °C; revisar pacote de aditivos |
| Superfície áspera/pele de tubarão | Fratura por fusão - taxa de cisalhamento excessiva da parede da matriz | Aumentar a temperatura da matriz; reduzir a velocidade da linha; usar ajuda de processamento |
| Alta excentricidade | Vibração do condutor; ponta da matriz desalinhada; desgaste do tubo guia | Centralize novamente a cruzeta; substitua o tubo guia; verifique a tensão do condutor |
| Listras/descoloração | Retenções de material degradado em zonas mortas da cruzeta | Purgar cruzeta; desmontar e limpar; verifique zonas mortas no dado |
| Falhas no teste de faísca (pinhole) | Contaminação; bolhas; ponto fino da excentricidade | Composto de tela; abordar a excentricidade; revisar a limpeza do material |
Selecionando uma extrusora de fios e cabos para suas necessidades de produção
A escolha da extrusora de fios e cabos certa começa com uma definição clara da linha de produtos, famílias de compostos, rendimento necessário e restrições de espaço. As principais especificações a serem definidas antes de solicitar cotações de máquinas incluem:
- Faixa de tamanho do condutor — do mínimo (por exemplo, 0,1 mm² para cabo de dados) ao máximo (por exemplo, 300 mm² para cabo de alimentação). Isto determina o tamanho do furo da cruzeta e o diâmetro do parafuso.
- Família de compostos e espessura da parede — PVC/LSZH/XLPE requerem geometria de parafuso específica. A espessura mínima da parede determina a seleção da matriz e da ponta.
- Produção alvo em kg/h — calculado a partir da velocidade da linha × peso linear do cabo isolado. Isso dimensiona o diâmetro do parafuso da extrusora e o motor de acionamento.
- Tolerâncias dimensionais necessárias — as tolerâncias padrão dos fios de construção (IEC 60227) são alcançáveis com feedback de medidor básico, enquanto os padrões automotivos (ISO 6722) ou aeroespaciais exigem bomba de engrenagens e medição de parede de raios X.
- Número de camadas — isolamento de camada única versus camada dupla (capa de isolamento) versus coextrusão tripla determina se é necessária uma linha de coextrusão única, em tandem ou completa.
- Nível de automação — a troca de bobina, a emenda e o controle de diâmetro em circuito fechado totalmente automatizados adicionam custo de capital, mas reduzem a mão de obra e o desperdício inicial em linhas de alta velocidade em 30–60%.
A Extrusora de fios e cabos de 60 mm com um parafuso L/D 25:1, bomba de engrenagens e medidor a laser em linha é uma especificação inicial comum para uma linha de isolamento de fios de construção de PVC/LSZH de uso geral na faixa de 0,75–16 mm². Espere preços de linha instalada de US$ 300.000 a US$ 800.000, dependendo do nível de automação e do mercado. Para a produção de cabos de média tensão XLPE, as linhas de coextrusão tripla custam a partir de US$ 2 milhões e podem exceder US$ 8 milhões para torres verticais VCV de cura completa a seco.
Extrusão em aplicações especializadas de cabos
Cabos de chicote de fios automotivos
Os cabos de chicote elétrico automotivo estão entre os mais exigentes em termos de consistência dimensional e rendimento. Uma típica fábrica de chicotes elétricos OEM automotivo consome milhões de metros por dia de fio isolado em bitolas de 0,13 mm² a 6 mm². As linhas extrusoras de fios e cabos para este setor operam em 600–1.200 m/min em bitola fina, com espessuras de parede tão baixas quanto 0,15 mm em condutores de 0,13 mm². As opções de compostos incluem PVC (padrão), XLPE e cada vez mais ETFE ou PP para zonas de alta temperatura próximas ao motor onde são necessárias classificações contínuas de 125°C ou 150°C. O isolamento codificado por cores é fundamental para a montagem do chicote, portanto, a correspondência precisa de cores com verificações colorimétricas em linha é padrão nas linhas automotivas.
Cabo Submarino e de Alta Tensão
No extremo oposto em termos de escala, o cabo de energia submarino e o cabo terrestre de extra-alta tensão (EHV) usam as maiores configurações de extrusora de fios e cabos disponíveis. Seções transversais de condutores de 500 mm² a 2.500 mm² requerem linhas de coextrusão tripla, onde a tela semicondutora interna, o isolamento XLPE e a tela semicondutora externa são aplicados em uma única passagem a 3–10 m/min. Espessuras de parede de isolamento de 15 a 25 mm exigem produção volumétrica extremamente alta de grandes extrusoras de parafuso (120 a 200 mm de diâmetro) e longos tubos de cura com nitrogênio de 50 a 80 metros. Os requisitos de limpeza de isolamento na classe de cabo de 220–525 kV são extraordinários – partículas metálicas maiores que 125 mícrons no XLPE são proibidas, exigindo manuseio de compostos ultralimpos e áreas de montagem em sala limpa ao redor da cruzeta.
Cabos de Dados e Telecomunicações
O cabeamento estruturado para Ethernet Cat 6, Cat 6A e Cat 8, bem como cabos coaxiais para distribuição de banda larga, impõe requisitos rígidos de capacitância e uniformidade de impedância, em vez de demandas de resistência de tensão. Para Cat 6A de núcleo sólido, o isolamento é tipicamente FEP espumado ou HDPE sólido com parede de 0,25–0,35 mm em condutor de 0,57 mm, produzido a 800–1.000 m/min. O processo de formação de espuma - seja formação de espuma física com injeção de nitrogênio ou formação de espuma química com azodicarbonamida - reduz a constante dielétrica de 2,3 (HDPE sólido) para 1,5–1,8 (espuma), que é o que permite que Cat 6A atinja largura de banda de 500 MHz. O controle de diâmetro em uma extrusora de fio e cabo com isolamento de espuma deve ser mais apertado que ±0,005 mm para manter a impedância dentro da tolerância de ±3 Ω dos padrões TIA-568.
Práticas de manutenção que prolongam a vida útil da extrusora de fios e cabos
Uma extrusora de fios e cabos é um ativo de capital intensivo. A manutenção adequada se traduz diretamente em tempo de atividade, qualidade consistente e vida útil do parafuso/cano medida em anos, em vez de meses.
- Monitoramento de desgaste de parafusos e canos — medir o diâmetro do furo do cano e o diâmetro do parafuso a cada 6–12 meses usando instrumentos calibrados. Quando a folga diamétrica entre o parafuso e o cilindro excede 0,4–0,6 mm (dependendo do tamanho do parafuso), a consistência da saída cai e o fluxo de vazamento aumenta. Substituir o parafuso antes que o cilindro atinja o mesmo estágio de desgaste é normalmente mais econômico do que substituir ambos simultaneamente.
- Frequência de limpeza da cruzeta — LSZH e compostos pigmentados exigem desmontagem e limpeza da cruzeta a cada 8–24 horas de produção para remover retenções de material degradado. O composto natural de PVC em uma linha limpa pode durar de 200 a 500 horas entre as limpezas. Um ciclo de purga programado usando um composto de purga termoestável antes do desligamento remove resíduos sem desmontagem e estende o intervalo.
- Aquecedor de barril e inspeção de termopar — bandas de aquecimento e termopares defeituosos causam anomalias na zona de temperatura que muitas vezes são diagnosticadas erroneamente como problemas de compostos ou parafusos. Substitua os termopares como medida preventiva a cada 12–18 meses; inspecione as braçadeiras do aquecedor quanto a afrouxamentos e pontos quentes trimestralmente.
- Serviço de transmissão e caixa de câmbio — as caixas de engrenagens da extrusora operam sob altas cargas de torque cíclico. Siga os intervalos de troca de óleo de engrenagem especificados pelo OEM, normalmente a cada 4.000–8.000 horas. A análise de vibração na caixa de engrenagens duas vezes por ano identifica o desgaste do rolamento antes de falhas catastróficas e paradas não programadas.
- Calibração de medidor e testador de faísca — medidores de diâmetro a laser exigem calibração mensal em relação aos alvos de referência rastreáveis pelo NIST. Os testadores de faíscas devem ser verificados em relação a um feriado conhecido (furo no isolamento) no início de cada turno; um testador de faísca não calibrado que não detecta falhas é pior do que nenhum testador.
Tendências da indústria moldando a extrusão de fios e cabos hoje
A tecnologia de extrusão de fios e cabos está evoluindo junto com a mudança mais ampla da indústria de cabos em direção à infraestrutura de carregamento de veículos elétricos, interconexão de energia renovável e redes de dados de alta velocidade.
Demanda de cabo de carregamento de EV
Os cabos de carregamento rápido CC para veículos elétricos requerem capas flexíveis de TPU ou silicone capazes de lidar com corrente contínua de até 500 A a 1.000 V CC, com raios de curvatura abaixo de 30 mm a -40°C. Esses cabos usam designs de condutores resfriados por líquido com isolamento extrudado sobre um tubo de cobre que transporta fluido de resfriamento. As linhas extrusoras de fios e cabos para este produto devem lidar com múltiplas aplicações de camadas simultâneas — isolamento sobre o condutor de cobre, revestimento sobre a montagem — enquanto mantêm as propriedades de flexibilidade que permitem que o cabo fique pendurado e recue milhares de vezes em serviço. A demanda global por cabos de carregamento de veículos elétricos deverá crescer mais de 20% CAGR até 2030 , impulsionando investimentos significativos em nova capacidade de extrusora de fios e cabos.
Indústria 4.0 e linhas de extrusão digital
Os modernos sistemas de controle de extrusoras de fios e cabos conectam todos os componentes da linha — acionamento da extrusora, temperaturas do barril, bomba de engrenagens, medidor de diâmetro, cabrestante e enrolador — por meio de um único PLC ou IHM baseada em PC com gerenciamento de receitas e registro de dados SPC. As linhas de extrusão digital armazenam receitas de processos para centenas de tipos de cabos, eliminando a configuração manual e permitindo a troca de produtos sem ferramentas em menos de 15 minutos em sistemas bem projetados. A conectividade OPC-UA permite que a linha alimente dados de produção em tempo real em sistemas MES e ERP, permitindo a rastreabilidade desde o lote composto até a bobina acabada – um recurso obrigatório para a certificação automotiva IATF 16949 e cada vez mais exigido para projetos de cabos utilitários.
Extrusão de Composto Sustentável e Reciclável
A pressão regulatória sob o Plano de Ação para a Economia Circular da UE e os regulamentos REACH estão acelerando a mudança de isolamentos termofixos não recicláveis (XLPE) e halogenados (PVC) para alternativas termoplásticas de XLPE (TR-XLPE, HFFR-TP) que podem ser recicladas no final da vida útil. Esses novos compostos são processáveis em plataformas extrusoras de fios e cabos existentes com modificação de rosca, mas exigem janelas de processo mais estreitas e controle de temperatura mais preciso do que o PVC legado. Fornecedores de compostos e OEMs de extrusoras estão co-desenvolvendo novas geometrias de ferramentas e revestimentos de cilindros para lidar com esses materiais de forma eficiente, com diversas linhas comerciais já operando compostos TR-XLPE para cabos de média tensão em escala de produção na Europa e na Ásia.
 Relacionado Produtos