E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


O que uma máquina bobinadora de fio faz e por que é importante
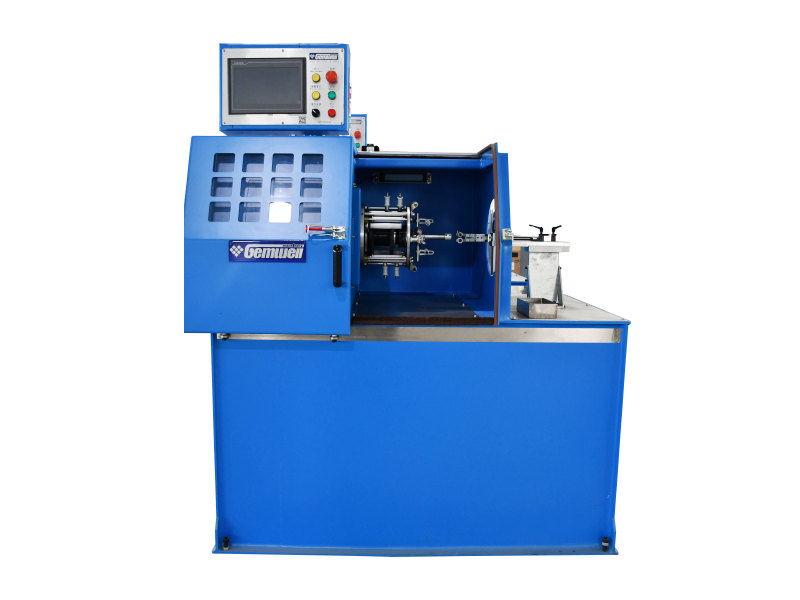
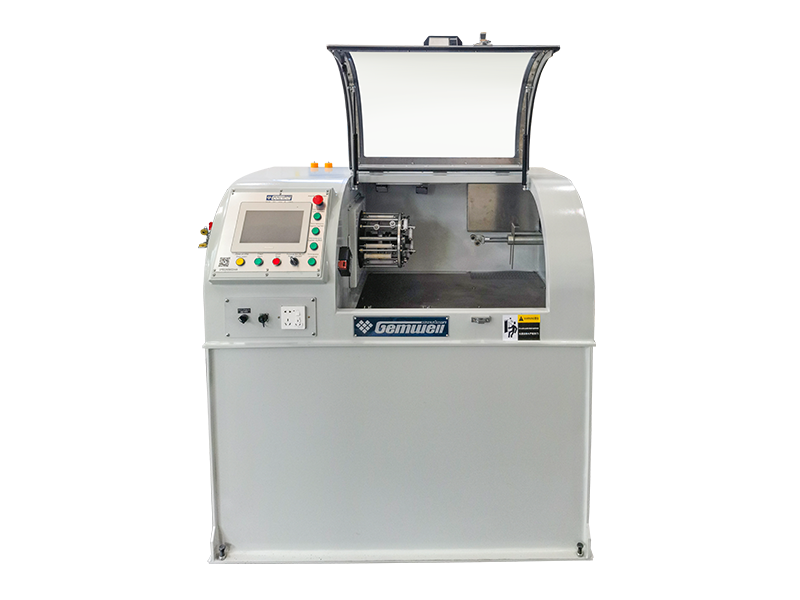
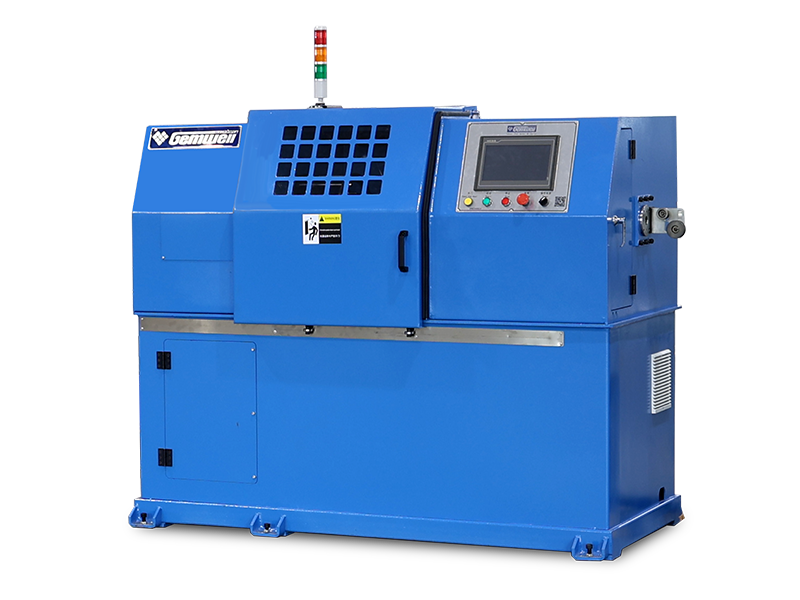
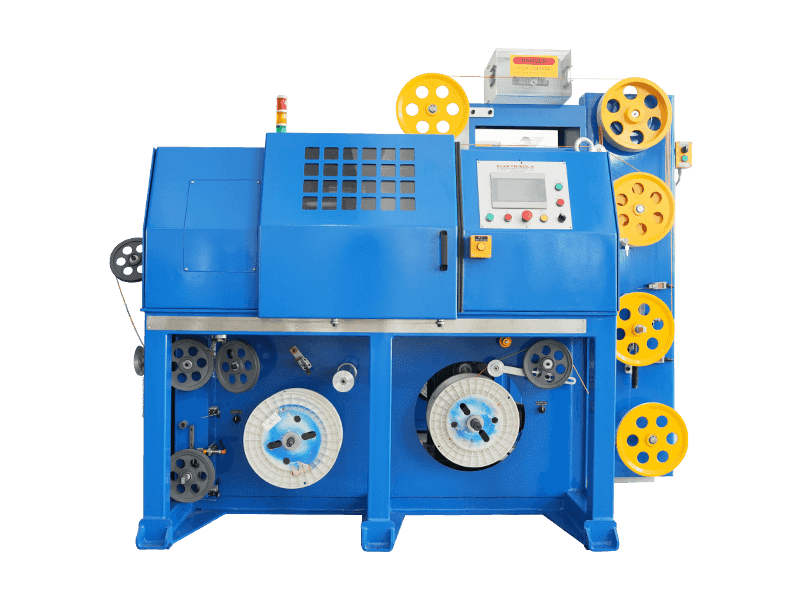
A máquina de enrolamento de fio pega fio reto ou enrolado e o enrola em bobinas uniformes e rigidamente controladas em alta velocidade e, em seguida, corta, amarra ou amarra cada bobina para que possa ser embalado, enviado ou alimentado diretamente na próxima etapa do processo. A versão resumida: se uma fábrica precisa de diâmetro de bobina consistente, contagem de voltas repetível e extremidades de bobina limpas, sem dobras ou sobreposições, esta é a máquina que faz isso, e emparelhando-a com um Máquina de gravação de fio logo após a cabeça de enrolamento fechar o ciclo entre o enrolamento e a embalagem em uma única linha contínua.
Produtores de fios, oficinas de montagem de cabos, fabricantes de molas e fábricas de consumíveis de soldagem confiam neste equipamento porque o enrolamento manual é lento, inconsistente e exige muito trabalho. Um trabalhador que enrola manualmente pode produzir de 40 a 60 bobinas por turno, dependendo do diâmetro do fio; uma bobinadeira automática de médio porte operando de 300 a 800 RPM no cabeçote de recolhimento pode produzir de 400 a 1.200 bobinas no mesmo período, com tolerância dimensional muito mais restrita de bobina para bobina.
Além da produção bruta, o motivo mais profundo pelo qual as fábricas substituem a bobinagem manual é a variação. Quando uma pessoa enrola o fio manualmente, o espaçamento, a tensão e o diâmetro final da bobina mudam ligeiramente de bobina para bobina e ainda mais de operador para operador durante os turnos. Essa variação aparece mais tarde como problemas de alimentação em um robô de soldagem, desenrolamento emaranhado em uma cabeça de prego ou bobinas que os clientes rejeitam devido ao enrolamento irregular. Uma máquina de bobinamento configurada corretamente elimina a maior parte dessa variação porque a tensão, a velocidade e a contagem de giros são controladas pelos mesmos sensores e configurações a cada ciclo.
O restante deste guia aborda os tipos de máquinas, como uma máquina de enrolamento de fio e uma máquina de colagem de fio funcionam juntas, os componentes que os compradores devem examinar antes de fazer o pedido, como a máquina se comporta de maneira diferente em materiais de fio comuns, um passo a passo completo de um ciclo de produção desde o fio bruto até a bobina com fita acabada, hábitos de manutenção que realmente prolongam a vida útil, considerações de fornecimento e avaliação de fábrica, erros comuns de compra e as perguntas que surgem com mais frequência dos engenheiros de fábrica que avaliam novos equipamentos em 2026.
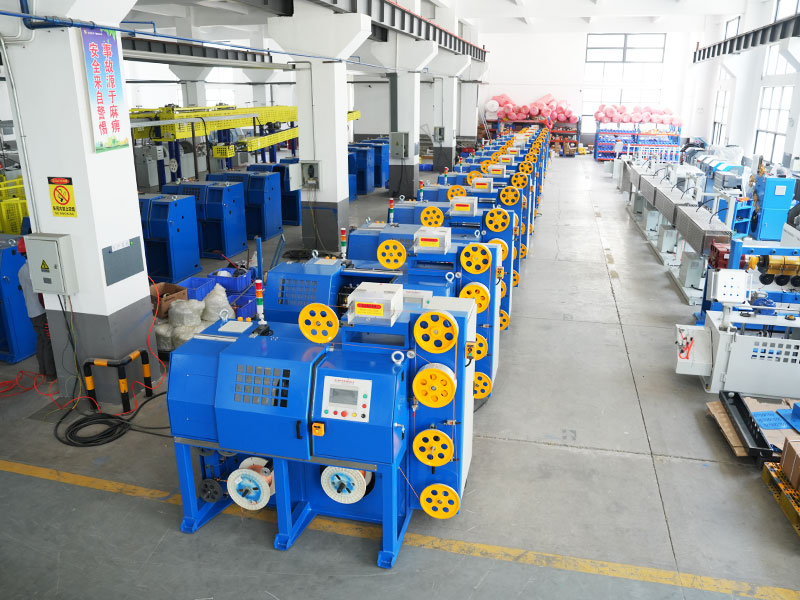
Principais tipos de máquinas bobinadoras de fio do mercado
O equipamento de enrolamento não é único. A bitola do fio, a dureza do material, a meta de peso da bobina e o método de embalagem posterior levam os compradores a uma configuração diferente. Abaixo estão as categorias que cobrem a grande maioria das máquinas instaladas em fábricas de produção de fios, cabos e molas atualmente.
Bobinadores de anéis horizontais
Eles enrolam o fio em torno de um braço giratório ou girador enquanto o fio é alimentado a partir de um eixo fixo, produzindo bobinas em forma de anel que ficam planas. Eles são a escolha padrão para arame de soldagem, arame para cercas e arame de aço macio em geral, onde o peso da bobina varia de 15 kg a mais de 1.000 kg por bobina. As bobinadeiras horizontais são valorizadas por terem um centro de gravidade baixo, o que mantém a máquina estável mesmo em velocidades de fuso mais rápidas. Como a bobina fica plana durante o enrolamento, a gravidade ajuda o fio a se posicionar uniformemente, o que é parte do motivo pelo qual esse layout continua sendo a escolha mais comum para fios de bitola mais pesada.
Enroladores verticais de barril ou cesta
O fio é colocado em uma cesta ou barril giratório em um padrão de oito ou vento nivelado, que é comum para fios de bitola mais fina usados na fabricação de molas, fios de pregos ou fios condutores de cobre e alumínio destinados a trefilação adicional. Esse layout tende a reduzir a torção do fio e a tensão de torção em comparação com o enrolamento bobina a bobina, o que é importante porque o fio torcido pode causar desgaste irregular das matrizes de trefilação e acabamento superficial inconsistente em metais macios.
Enroladores de Camada de Precisão
Usados onde cada volta deve ficar exatamente próxima à anterior, os enroladores de camada são comuns em fio magnético esmaltado, fio de soldagem para sistemas de alimentação robóticos e qualquer bobina que deva render sem emaranhar posteriormente. Um mecanismo transversal se move para frente e para trás em sincronia com a rotação do fuso, e a precisão do passo geralmente é mantida entre 0,1 e 0,3 milímetros. Essa tolerância rígida é o que permite que uma célula de soldagem robótica puxe o fio continuamente por horas sem que um único obstáculo interrompa o ciclo de soldagem.
Linhas combinadas de enrolamento e fita
Em vez de operar o enrolamento e a embalagem como duas estações separadas, muitas fábricas agora instalam uma linha combinada onde o bobinador descarrega diretamente em uma máquina de cintar arame ou cabeçote de cintagem. Isso elimina o manuseio manual entre as duas etapas e está rapidamente se tornando a configuração padrão para operações de arame de soldagem de médio a alto volume e arame MIG, uma vez que também libera espaço que de outra forma seria necessário para um transportador intermediário entre duas máquinas separadas.
Bobinadores rotativos de folheto
Um braço voador gira em torno de um carretel ou mandril estacionário, colocando o fio enquanto o ponto de captação permanece fixo. Este projeto é adequado para aplicações de menor diâmetro e alta velocidade, onde o fio em si é muito delicado para ser puxado através de um anel giratório, como fio de cobre fino ou fio revestido, onde o desgaste da superfície deve ser reduzido ao mínimo.
Bobinadores de cabeça dupla ou eixo duplo
Duas cabeças de enrolamento funcionam em paralelo ou alternadas na mesma estrutura de base, de modo que uma cabeça pode descarregar uma bobina acabada enquanto a outra continua enrolando, reduzindo o tempo morto entre os ciclos para próximo de zero. Essa configuração é comum em fábricas que operam com alto volume diário, onde até mesmo alguns segundos de inatividade por ciclo resultam em uma perda significativa de produção durante um turno completo.
Máquina de enrolamento de fio versus máquina de gravação de fio: onde cada uma se encaixa
Essas duas máquinas costumam ser confundidas porque geralmente ficam lado a lado na área de produção, mas resolvem problemas diferentes.
Máquina de enrolamento de fio
Forma o fio em uma bobina, controla a contagem de voltas e o diâmetro da bobina e determina o peso final da bobina. Sua principal função é moldar e medir, não garantir. Tudo sobre a geometria interna da bobina, quão firmemente ela é enrolada, quão uniformemente as camadas são empilhadas e quão limpos são os pontos inicial e final, vem deste estágio.
Máquina de gravação de fio
Envolve fita ou, em algumas configurações, cinta plástica, ao redor da bobina acabada em dois ou mais pontos para que a bobina mantenha sua forma durante o manuseio, armazenamento e transporte. Sem esta etapa, uma bobina de aço para mola ou fio de solda pode se abrir e se enroscar no momento em que sai da máquina. O estágio de gravação visa apenas preservar a forma que a bobina já criou, não corrigindo uma bobina mal enrolada.
Em um layout eficiente, a bobina é transferida do cabeçote de enrolamento para uma mesa giratória ou transportador, onde a unidade de fita se posiciona ao seu redor, aplica a fita no número programado de pontos e libera a bobina acabada e amarrada em um transportador para viagem. As fábricas que ignoram a etapa de colagem e dependem da amarração manual relatam um tempo de ciclo cerca de 3 a 5 vezes maior por bobina e um desperdício visivelmente maior de bobinas que se soltam antes de chegarem ao cliente.
Também ajuda pensar nos modos de falha separadamente. Um problema de enrolamento aparece como uma bobina oval, solta ou sobreposta diretamente na cabeça. Um problema de fita aparece mais tarde, geralmente depois que a bobina já passou por algumas etapas de manuseio, como uma fita que escorregou, rasgou ou não conseguiu manter a bobina fechada. Diagnosticar qual estágio causou uma reclamação do cliente economiza muito tempo perdido na solução de problemas no chão de fábrica.
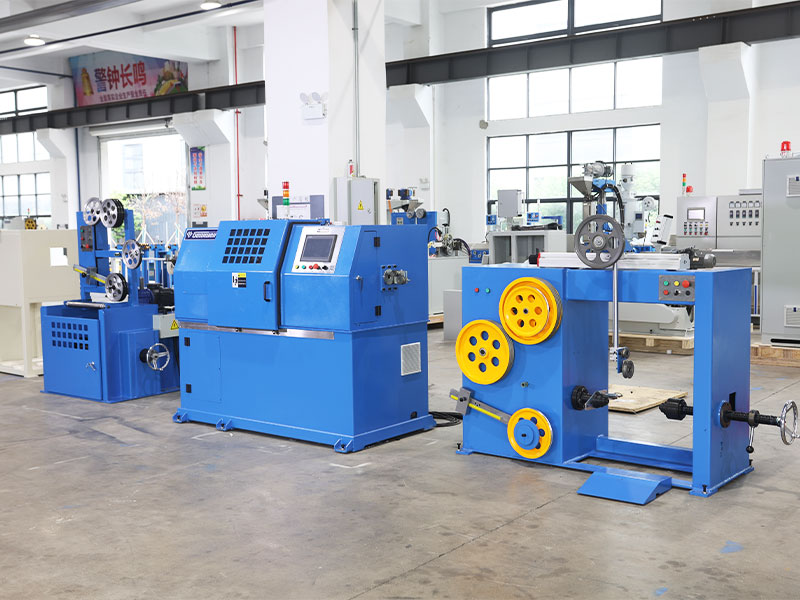
Componentes principais e o que verificar antes de comprar
Cada máquina bobinadora de fio, independentemente da marca, é construída em torno do mesmo conjunto de subsistemas. Saber a contribuição de cada um ajuda o comprador a ler corretamente uma folha de especificações, em vez de apenas comparar os números da velocidade do título.
| Subsistema | Pequeno dever | Serviço médio | Serviço Pesado |
|---|---|---|---|
| Faixa de diâmetro do fio | 0,2 a 1,6 mm | 1,6 a 6,0 mm | 6,0 a 16 mm |
| Capacidade de peso da bobina | Até 25kg | 25 a 250kg | 250 a 1.200kg |
| Velocidade do fuso | Até 1.200 RPM | 300 a 800 rpm | 80 a 300 rpm |
| Tipo de unidade | Motor CA com inversor | Servo motor | Servo com redução da caixa de velocidades |
| Tempo de mudança típico | 5 a 10 minutos | 10 a 25 minutos | 20 a 45 minutos |
Controle de alimentação e tensão
Um braço oscilante, um tensor pneumático ou um sistema de célula de carga de circuito fechado mantém a alimentação do fio na cabeça de enrolamento com uma tensão constante e controlável. A tensão irregular é a causa mais comum de bobinas soltas ou ovais, portanto, esse componente merece mais atenção do que a maioria dos compradores lhe dá durante a seleção do equipamento. Em máquinas de última geração, o tensor reporta feedback ao vivo ao painel de controle, permitindo que o operador veja uma tendência de tensão antes que ela se transforme em uma bobina rejeitada, em vez de descobrir o problema após o fato.
Cabeça de enrolamento ou girador
Este é o elemento rotativo que realmente molda o fio em um anel ou camada. O diâmetro do cabeçote geralmente é ajustável em uma faixa definida, permitindo que uma máquina manipule vários tamanhos de bobina sem uma troca completa de ferramentas. A qualidade do rolamento dentro deste conjunto tem um efeito descomunal tanto no nível de ruído quanto no custo de manutenção a longo prazo, uma vez que ele funciona continuamente na velocidade nominal máxima da máquina.
Contagem e medição de comprimento
Uma roda codificadora ou contador óptico rastreia voltas ou comprimento linear para que a máquina corte no peso ou comprimento exato desejado. Os controladores modernos mantêm a precisão do comprimento em 0,5% em equipamentos bem conservados. Essa medição também alimenta diretamente os cálculos de peso da bobina, o que é importante para fábricas que vendem fio por peso e precisam evitar o enchimento excessivo de bobinas de forma consistente.
Corte e ejeção
Uma vez atingida a contagem desejada, uma tesoura pneumática ou hidráulica corta o fio e um braço ejetor ou berço inclinável empurra a bobina acabada para a próxima estação, geralmente uma máquina de grampear fio. Um corte limpo e sem rebarbas é mais importante do que parece, pois uma extremidade irregular do fio pode prender-se na bobina seguinte durante o empilhamento ou prender-se na película da embalagem durante o embrulho.
Painel de controle e armazenamento de receitas
A interface homem-máquina é onde um operador define o diâmetro do fio, o peso alvo da bobina ou a contagem de giros, a velocidade do fuso e os alvos de tensão. Máquinas com armazenamento de receitas permitem que uma fábrica salve um conjunto completo de parâmetros para cada produto e recupere-o em segundos, em vez de inserir novamente cada valor manualmente a cada troca, o que é uma das maiores economias de tempo silenciosas em uma fábrica de múltiplos produtos.
Como o comportamento do enrolamento muda em materiais de fios comuns
A mesma máquina bobinadora pode se comportar de maneira bastante diferente dependendo do material que passa por ela, e os compradores que ignoram isso acabam perseguindo problemas de qualidade que são, na verdade, incompatibilidades de materiais, e não falhas da máquina.
Aço macio e fio de soldagem
Bastante indulgente com a bobina, pois mantém bem a forma, mas o aço de bitola mais pesada precisa de um tensionamento mais forte e um arranjo de rolamento da cabeça de enrolamento mais resistente para evitar deflexão em velocidade.
Fio condutor de cobre e alumínio
Mais macio e mais propenso a marcas de superfície, portanto a tensão precisa ser menor e os rolos-guia se beneficiam de uma superfície de contato mais lisa, geralmente revestida, para evitar arranhões no acabamento.
Aço Mola
A alta tendência de retorno da mola significa que a bobina deseja abrir no momento em que a tensão é liberada, e é exatamente por isso que a etapa de aplicação da fita é tão importante para este material e porque a contagem de pontos de aplicação da fita é geralmente maior para fios de mola do que para metais mais macios.
Fio de aço inoxidável
Uma dureza mais alta aumenta o desgaste dos rolos-guia e da lâmina de corte ao longo do tempo, de modo que as fábricas que utilizam muito aço inoxidável normalmente substituem as peças de desgaste em um ciclo mais curto do que as fábricas que utilizam principalmente aço-carbono.
Fio revestido ou isolado
Os revestimentos de esmalte ou plástico podem ser danificados por excesso de tensão ou superfícies de guia ásperas, portanto, esses materiais geralmente funcionam com tensão reduzida, com atenção extra para manter os rolos de guia limpos e livres de detritos incrustados.
Um ciclo de produção completo, passo a passo
Compreender a sequência real pela qual uma bobina passa ajuda o comprador a fazer perguntas mais precisas durante uma visita à fábrica ou demonstração de equipamento, uma vez que cada etapa é um lugar onde a qualidade pode ser ganha ou perdida.
- O fio bruto sai de um carretel de abastecimento ou linha de trefilação e passa por um endireitador inicial para remover qualquer curvatura definida no processamento anterior.
- O fio entra no sistema de tensionamento, onde um braço oscilante ou célula de carga mantém uma tração constante à medida que avança em direção à cabeça de enrolamento.
- A cabeça de enrolamento ou girador começa a enrolar, guiada pelo mecanismo transversal se a máquina for uma bobinadeira de camada de precisão, ou pelo caminho de rotação natural se for uma bobinadeira de anel.
- Um codificador conta voltas ou mede o comprimento continuamente em relação ao alvo definido no painel de controle.
- Uma vez atingido o objetivo, a máquina sinaliza a tesoura de corte, que corta o fio de forma limpa no ponto programado.
- Um braço ejetor, um berço inclinável ou um transportador de transferência movem a bobina acabada para fora do cabeçote e em direção à próxima estação.
- Se uma máquina de fita adesiva estiver integrada, a bobina indexa-se no carrossel de fita adesiva, onde a fita é aplicada em dois a quatro pontos ao redor da circunferência.
- A bobina com faixas acabada é movida para uma esteira transportadora para pesagem, etiquetagem e preparação para embalagem ou envio.
Qualquer elo fraco nesta corrente, seja um tensor desgastado, uma lâmina de corte cega ou um carrossel de fita desalinhado, tende a aparecer como uma reclamação de qualidade vários passos depois, e é por isso que as fábricas que solucionam problemas sistematicamente desde o primeiro passo resolvem os problemas mais rapidamente do que as fábricas que vão direto para o ajuste da última máquina da linha.
Como escolher a máquina bobinadora de fio certa para sua linha
A lista de verificação abaixo reflete as questões que realmente alteram uma decisão de compra, com base nos critérios técnicos que a maioria das equipes de aquisição trabalha ao especificar novos equipamentos de bobinagem.
- Confirme a linha completa de diâmetros de fio que você opera hoje e em qualquer lugar que espera expandir nos próximos dois a três anos, não apenas o best-seller atual.
- Combine o peso da bobina com seu padrão de embalagem e envio; uma máquina que ultrapassa o peso alvo em até 2% aumenta o custo real do material durante um ano inteiro de produção.
- Verifique se a máquina pode ser emparelhada diretamente com uma máquina de colagem de arame na mesma estrutura de base ou se ela precisa de um transportador separado e espaço adicional.
- Solicite o tempo de troca entre tamanhos de bobina; algumas máquinas precisam de 5 minutos, outras precisam de 45, e essa diferença se compõe rapidamente em uma fábrica de múltiplos produtos.
- Revise as opções de idioma do painel de controle e se o armazenamento de receitas permite que um operador recupere um trabalho salvo em vez de inserir novamente os parâmetros manualmente.
- Verifique quais peças de reposição estão armazenadas localmente versus o que deve ser importado, uma vez que os rolamentos do cabeçote e os sensores de tensão são as peças que se desgastam mais rapidamente.
- Pergunte como a máquina funciona em toda a gama de materiais que você utiliza, não apenas na amostra que o fornecedor usa em um vídeo de demonstração.
- Observe a área ocupada, incluindo o endireitamento de entrada e a fita de saída ou as seções do transportador, e não apenas a cabeça de enrolamento em si, uma vez que o espaço físico é frequentemente subestimado durante o planejamento.
- Pergunte sobre o nível de ruído e vibração na velocidade nominal máxima caso a máquina funcione perto de outros equipamentos de precisão ou em um espaço de trabalho compartilhado.
Integrando uma máquina de gravação de fio em uma linha de enrolamento
Uma combinação bem ajustada de enrolamento e fita é julgada menos pela velocidade máxima e mais pela quantidade de bobinas rejeitadas por envoltórios soltos, colocação descentralizada da fita ou fita que se sobrepõe à extremidade do fio cortado.
A maioria das unidades da máquina de gravação de fio indexa ao redor da bobina em um carrossel giratório ou em um conjunto de rolos acionados, aplicando duas a quatro voltas de fita em cada um dos dois a quatro pontos ao redor da circunferência da bobina. O número de pontos de fixação depende do diâmetro da bobina e da rigidez do fio; uma bobina de bitola mais rígida e pesada normalmente precisa de quatro pontos para permanecer fechada, enquanto uma bobina de bitola mais leve pode suportar dois.
Ao especificar uma linha combinada, peça ao fornecedor para executar uma bobina de amostra a partir do seu fio real, e não um carretel de demonstração, uma vez que o acabamento da superfície do fio e o comportamento de retorno elástico alteram a forma como a fita precisa ser tensionada. Uma sobreposição de fita de aproximadamente 30 a 50 por cento por envoltório é um ponto de partida comum, depois ajustado com base em como a bobina se comporta nos testes de trânsito.
A largura da fita e o tipo de adesivo também são mais importantes do que muitos compradores esperam. Uma fita mais estreita aplica-se mais rapidamente, mas pode precisar de mais voltas para manter uma bobina mais pesada fechada, enquanto uma fita mais larga cobre a face da bobina em menos passagens, mas aumenta o custo do material por bobina. A resistência adesiva deve corresponder à duração esperada de armazenamento e às condições de manuseio da bobina, uma vez que uma fita que funciona bem em um armazém climatizado pode não resistir tão bem em uma rota de transporte externa ou com alta umidade.
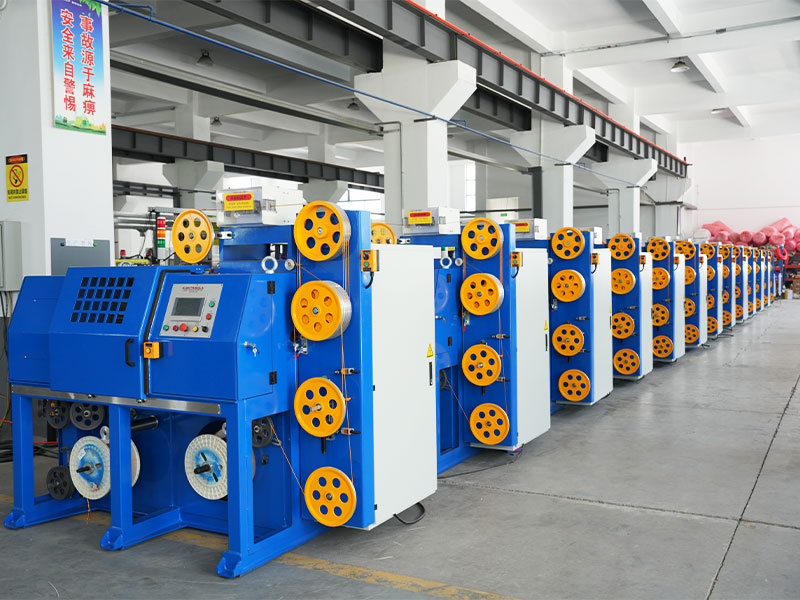
Indústrias que dependem diariamente de equipamentos para enrolamento de fio
Consumíveis de soldagem
Fio MIG, fio de arco submerso e fio fluxado são enviados como bobinas com faixas, tambores ou carretéis, e a consistência da bobina afeta diretamente a suavidade com que o fio passa por uma tocha de soldagem.
Fabricação de Primavera
O fio de mola bruto chega pré-enrolado para armazenamento e transporte antes de passar por um processo separado de formação de mola, de modo que a uniformidade da bobina reduz os atolamentos de alimentação na máquina formadora.
Cercas e arame para construção
As bobinas de arame farpado, arame e vergalhão são produzidas em alto volume, com ênfase na precisão do peso da bobina para controle de custos em margens estreitas.
Cabo e fio condutor
O fio condutor de cobre e alumínio é enrolado entre as passagens de trefilação, onde o manuseio cuidadoso é importante para evitar marcas na superfície que afetariam a condutividade ao longo da linha.
Prendedor e fio de prego
As linhas de fabricação de pregos de alta velocidade puxam diretamente das bobinas, portanto, o comportamento do desenrolamento da bobina deve ser suave o suficiente para que o coletor a jusante não pare.
Malha de arame e rede
As bobinas são alimentadas diretamente em equipamentos de soldagem ou tecelagem de malha, onde a consistência dimensional evita desvios no padrão da malha durante a produção.
Componentes de fiação automotiva
O fio de diâmetro menor usado na fabricação de chicotes automotivos se beneficia do enrolamento de camada de precisão, uma vez que o enrolamento emaranhado se traduz diretamente em velocidades mais lentas na linha de montagem de chicotes.
Produtos de arame agrícola
O arame para enfardamento e o arame para amarração agrícola em geral são produzidos em alto volume, onde a consistência do peso da bobina ajuda fazendas e distribuidores a planejar o uso sem suposições.
Produção de eletrodos e metais de adição
O fio de enchimento de diâmetro fino para processos de soldagem especiais depende muito de uma tolerância de enrolamento rigorosa, uma vez que mesmo uma pequena variação de tensão afeta a estabilidade do arco durante o uso.
Hábitos de manutenção que prolongam a vida útil da máquina
Diariamente
Limpe a cabeça de enrolamento e verifique se há detritos de arame nos rolos-guia; um acúmulo de aparas de metal finas é a causa mais comum de arranhões na superfície da bobina acabada.
Semanalmente
Inspecione os sensores de tensão e os pivôs do braço oscilante para ver se há movimento suave e confirme se a tesoura de corte pneumática ainda produz um corte limpo e sem rebarbas.
Mensalmente
Lubrifique os rolamentos do eixo de acordo com a programação do fabricante, verifique a tensão da correia de transmissão e execute novamente uma bobina de calibração para confirmar que a contagem de giros e a medição do comprimento ainda estão dentro da tolerância.
Trimestralmente
Verifique o alinhamento entre a cabeça de enrolamento e o transportador de take-away ou a alimentação da máquina de gravação de arame, pois mesmo um pequeno deslocamento aqui faz com que as bobinas emperrem ou a fita caia fora do centro.
Anualmente
Faça uma inspeção completa dos enrolamentos do motor de acionamento, da condição do óleo da caixa de engrenagens e da precisão do codificador, uma vez que esses componentes se degradam lentamente e são fáceis de ignorar até que a qualidade da saída já tenha mudado.
Manter um registro simples de manutenção por máquina, em vez de depender da memória, torna muito mais fácil detectar um lento declínio no desempenho antes que ele se transforme em uma parada não planejada. Muitas fábricas descobrem que uma lista de verificação impressa perto da máquina, verificada na mudança de turno, detecta pequenos problemas dias ou semanas antes que eles aparecessem como uma reclamação de qualidade.
Solução de problemas comuns em máquinas de enrolamento de fio
| Sintoma | Causa provável | Primeira correção para tentar |
|---|---|---|
| A bobina sai solta ou oval | Tensão inconsistente do fio | Recalibre o braço dançarino ou o sensor de tensão |
| O peso da bobina se desvia do alvo | Roda codificadora desgastada ou deslizamento | Limpe e inspecione a superfície de contato da roda de medição |
| Arranhões de fio ou marcas de superfície | Detritos nos rolos-guia ou matrizes desalinhadas | Limpe os rolos e verifique o alinhamento da matriz |
| Os envoltórios da fita ficam fora do centro da bobina | Desalinhamento entre a saída da bobina e a alimentação da Máquina de Gravação de Arame | Verifique novamente o alinhamento do transportador ou da base giratória |
| A máquina para no meio do ciclo | Motor de acionamento sobrecarregado ou tesoura de corte emperrada | Reduza a carga, inspecione a lâmina de cisalhamento em busca de rebarbas ou detritos |
| O fio salta ou salta durante o enrolamento | Rolamentos de rolos-guia desgastados ou deslizamento da correia | Inspecione e substitua rolamentos de rolos guia desgastados |
| As camadas da bobina se cruzam ou se sobrepõem de maneira desigual | Mecanismo transversal fora de sincronia com a velocidade do fuso | Recalibrar o tempo transversal em relação à rotação do fuso |
O que está mudando na tecnologia de enrolamento de fio agora
Os compradores também estão solicitando com mais frequência ferramentas de troca rápida que permitam que uma máquina cubra uma faixa mais ampla de diâmetros de fio sem uma troca mecânica demorada, uma vez que lotes menores e trocas de produtos mais frequentes se tornaram mais comuns na fabricação de fios e cabos.
A conectividade de dados é outra área em constante mudança. Em vez de um painel de controle independente, as máquinas mais novas registram cada vez mais a contagem de bobinas, o tempo de ciclo e os dados de tendências de tensão em uma rede compartilhada da planta, permitindo que uma equipe de manutenção detecte um sensor que se desloca lentamente em várias máquinas ao mesmo tempo, em vez de esperar que cada máquina sinalize individualmente uma falha. Esse tipo de visibilidade está se tornando um diferencial entre os fornecedores, mesmo quando o desempenho do enrolamento mecânico principal é semelhante.
O uso de energia durante o tempo ocioso também está recebendo mais atenção, com servos sistemas que podem cair para um estado de retenção de baixa potência entre os ciclos, em vez de operar o motor de acionamento continuamente, o que se soma em uma linha de múltiplas máquinas executando turnos estendidos.
Enrolamento manual, semiautomático e totalmente automático comparado
| Configuração | Aprox. Saída por turno | Requisito do Operador |
|---|---|---|
| Enrolamento manual | 40 a 60 bobinas | 1 operador em tempo integral por estação |
| Enrolador semiautomático | 150 a 400 bobinas | 1 operador, atendimento em tempo parcial |
| Linha de enrolamento e gravação totalmente automática | 400 a 1.200 bobinas | 1 operador supervisionando várias máquinas |
A lacuna entre o semiautomático e o totalmente automático muitas vezes se resume à quantidade de atenção do operador que as etapas de gravação e ejeção ainda precisam. Uma linha semiautomática normalmente requer que uma pessoa acione ou auxilie manualmente a etapa de gravação, enquanto uma linha totalmente automática lida com essa transição sem intervenção do operador, liberando essa pessoa para supervisionar duas ou três máquinas ao mesmo tempo, em vez de ficar em uma única estação.
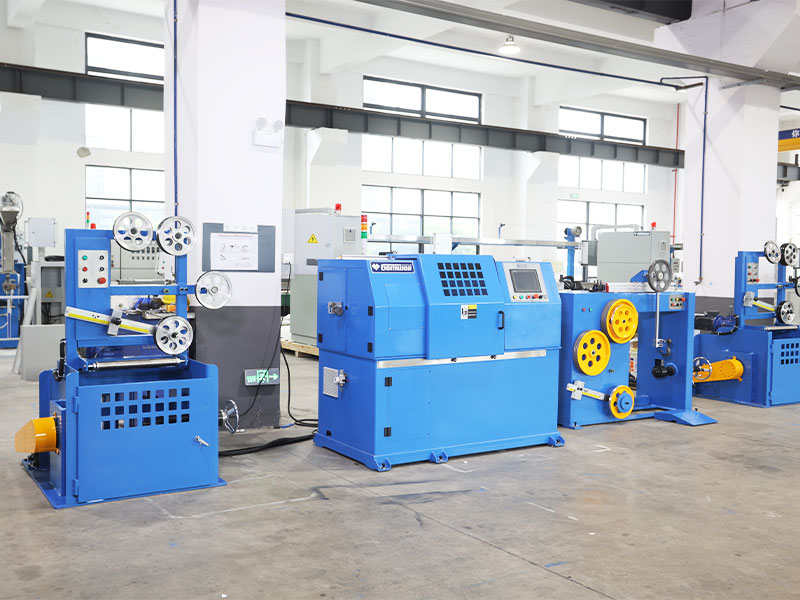
Avaliando um fornecedor ou fábrica antes de fazer um pedido
Como a maioria das máquinas de bobinagem são encomendadas como equipamento de capital destinado a funcionar durante anos, avaliar o fornecedor é tão importante quanto avaliar a folha de especificações da máquina.
Solicite um teste ao vivo
Um vídeo ou um teste presencial usando sua amostra de fio real revela muito mais do que uma especificação de catálogo, uma vez que o comportamento do enrolamento muda com a dureza do material, o revestimento da superfície e até mesmo o fornecedor específico do seu fio bruto.
Verifique o prazo de entrega das peças sobressalentes
Pergunte diretamente quanto tempo leva para obter um sensor de tensão de substituição, um rolamento da cabeça de enrolamento ou uma lâmina de corte e se o fornecedor mantém peças de desgaste comuns em estoque localmente, em vez de enviá-las do exterior sob demanda.
Confirme a estrutura de suporte pós-venda
Entenda se o suporte técnico está disponível por videochamada, se um técnico pode viajar até o local, se necessário, e qual tempo de resposta esperar se a máquina parar no meio da produção.
Revise instalações anteriores em aplicativos semelhantes
Um fornecedor com diversas instalações existentes em seu tipo específico de fio e faixa de peso de bobina é geralmente uma aposta mais segura do que aquele cuja experiência está concentrada em uma categoria de produto muito diferente.
Erros comuns que os compradores cometem ao especificar uma máquina bobinadora
- Dimensionar a máquina apenas para o diâmetro do fio mais vendido atualmente, em vez de para toda a gama que a fábrica realmente opera ao longo do ano.
- Subestimar o espaço físico medindo apenas a área ocupada pela cabeça de enrolamento e esquecendo as seções de endireitamento de alimentação e de fita de saída.
- Escolher a velocidade máxima como principal fator de decisão e ignorar o tempo de troca, que geralmente é mais importante em uma fábrica de múltiplos produtos.
- Ignorando um teste com o fio real da planta e contando apenas com um vídeo de demonstração do fornecedor usando um material diferente.
- Ignorar a disponibilidade de peças de reposição até que a máquina já esteja instalada e uma peça de desgaste falhe pela primeira vez.
- Tratar a bobinadeira e a máquina de colagem de arame como uma combinação tardia, em vez de planejar ambos juntos desde o início do projeto.
Fatores de custo e retorno do investimento
3 a 5x
Tempo de ciclo mais rápido quando a fita é automatizada em vez de amarrada manualmente
0,5%
Precisão típica de medição de comprimento em uma bobinadeira bem conservada
2 a 3 anos
Janela de retorno comum para fábricas que substituem o enrolamento manual por linhas automatizadas
Além do preço de compra, os compradores devem pesar o consumo de energia do motor de acionamento, o custo e o prazo de entrega de peças sobressalentes, como rolamentos e sensores de tensão, e quanto espaço físico uma célula combinada de bobinadeira e máquina de gravação de fio precisa em comparação com duas estações separadas conectadas por um transportador. As fábricas que operam com vários diâmetros de fio também devem considerar o tempo de troca como um custo recorrente, uma vez que uma troca lenta consome a produção diária, mesmo que a velocidade nominal da máquina pareça forte no papel.
A realocação de mão-de-obra é outra parte do cálculo do retorno que é ignorada. Substituir duas ou três estações de bobinagem manual por uma linha automatizada não apenas reduz o número de funcionários, mas também libera trabalhadores experientes para assumir funções como inspeção de qualidade ou supervisão de máquinas, onde seu julgamento agrega mais valor do que a bobinagem manual repetitiva jamais poderia.
Perguntas frequentes
Que diâmetros de fio uma máquina bobinadora de fio típica pode suportar?
A maioria das máquinas é construída para uma faixa definida em vez de um tamanho fixo. As máquinas de serviço pequeno geralmente cobrem 0,2 a 1,6 mm, as unidades de serviço médio lidam com 1,6 a 6,0 mm e as bobinadeiras de serviço pesado são construídas para 6,0 a 16 mm ou mais, dependendo do cabeçote de enrolamento e do tamanho do acionamento.
Preciso de uma máquina de colagem de fios separada ou ela pode ser embutida na bobinadeira?
Ambas as configurações existem. Algumas fábricas operam a bobinadeira e a unidade de fita como uma célula combinada, compartilhando uma estrutura de base e um sistema de controle, o que reduz o espaço físico e o manuseio. Outros os mantêm como máquinas separadas ligadas por um transportador, o que proporciona mais flexibilidade se os tamanhos das bobinas variarem muito.
Com que frequência os sensores de tensão devem ser recalibrados?
Uma verificação de calibração mensal em relação a uma bobina de referência conhecida é uma base razoável para a maioria das fábricas, com verificações mais frequentes se a máquina operar vários tipos de fios ou bitolas em rotação, uma vez que cada alteração na rigidez do material afeta a forma como o sensor lê a tensão.
O que faz com que as bobinas se soltem após a gravação?
Geralmente, isso é um problema de tensão a montante na cabeça de enrolamento, e não um problema de fita adesiva. Se a bobina em si não estiver enrolada de maneira firme e consistente, nenhum ajuste de fita a jusante irá corrigi-la totalmente, portanto, as configurações de tensão da cabeça de enrolamento devem ser a primeira coisa a ser verificada.
Uma máquina pode enrolar diferentes materiais de fio, como aço e cobre, sem grandes mudanças?
Muitas máquinas podem lidar com uma variedade de materiais apenas com ajustes de tensão e velocidade, uma vez que a mecânica central do enrolamento não muda. Materiais mais macios como o cobre geralmente precisam de configurações de tensão mais baixas do que o aço para molas mais duro para evitar deformação superficial.
Quanto espaço uma linha combinada de enrolamento e fita precisa?
Isso varia de acordo com o tamanho da bobina e o modelo da máquina, mas como valor de planejamento geral, uma linha combinada de tamanho médio que manuseia bobinas de até aproximadamente 250 kg normalmente precisa de uma área ocupada na faixa de 4 a 7 metros de comprimento, incluindo seções do transportador de entrada e saída.
Quanto tempo normalmente dura uma cabeça de enrolamento antes que as peças principais precisem ser substituídas?
Com lubrificação regular e inspeção de rolamentos de acordo com o cronograma descrito anteriormente neste guia, um conjunto de rolamento de cabeça enroladora geralmente funciona por vários anos de produção contínua antes de precisar ser substituído, embora a vida útil exata dependa muito da dureza do material do fio e da velocidade de operação.
O servoacionamento é sempre melhor que um motor CA padrão com inversor?
Não necessariamente para todas as aplicações. Os servo-drives oferecem controle mais preciso de velocidade e posição, o que beneficia o enrolamento de camada de precisão e linhas combinadas com sincronização de fita rígida, mas um sistema inversor CA bem especificado geralmente é perfeitamente adequado para enrolamento de anel mais simples de fio de bitola mais pesada, onde o controle ultrafino é menos crítico.
Qual é o maior fator em quantas bobinas uma máquina pode produzir por turno?
A frequência de troca geralmente tem um impacto maior do que a velocidade máxima para fábricas que executam vários produtos, uma vez que uma máquina que muda rapidamente entre tamanhos de fio mantém mais mudança no tempo de produção ativa em comparação com uma que funciona mais rápido, mas fica ociosa por mais tempo durante a configuração.
A largura da fita deve ser a mesma em todos os tamanhos de bobina produzidos em uma linha?
Nem sempre. Bobinas maiores e mais pesadas geralmente se beneficiam de fita mais larga ou pontos de fita adicionais para evitar que a bobina se abra, enquanto bobinas menores e mais leves muitas vezes podem ser fixadas adequadamente com fita mais estreita e menos envoltórios, então muitas plantas mantêm mais de uma largura de fita disponível.
 Relacionado Produtos