English
 中文简体
 Product Category
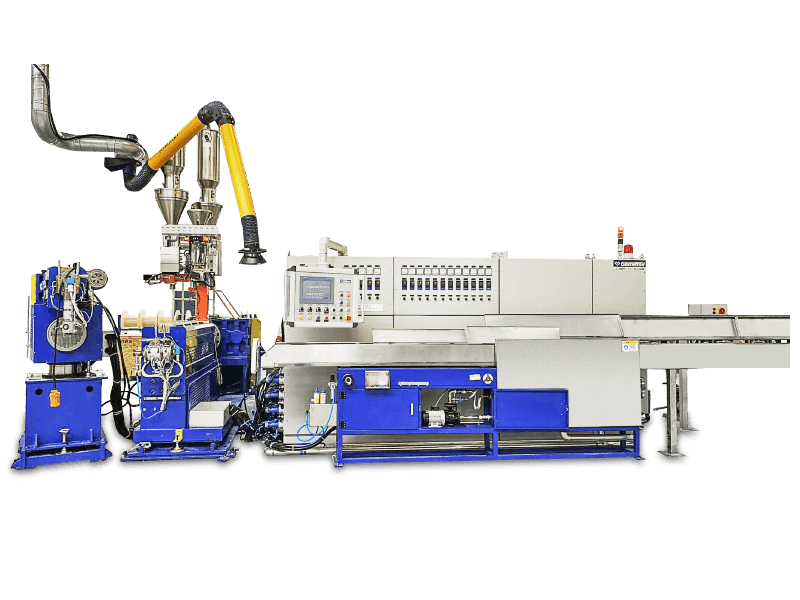
A linha de extrusão de isolamento de fio com núcleo de PVC / PE / PP / PU é um equipamento nã
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Lar / Produto / Máquina de extrusão de isolamento de fio / Linha de extrusão de isolamento de fio de núcleo sólido
Product Category
A linha de extrusão de isolamento de fio com núcleo de PVC / PE / PP / PU é um equipamento nã
Read More +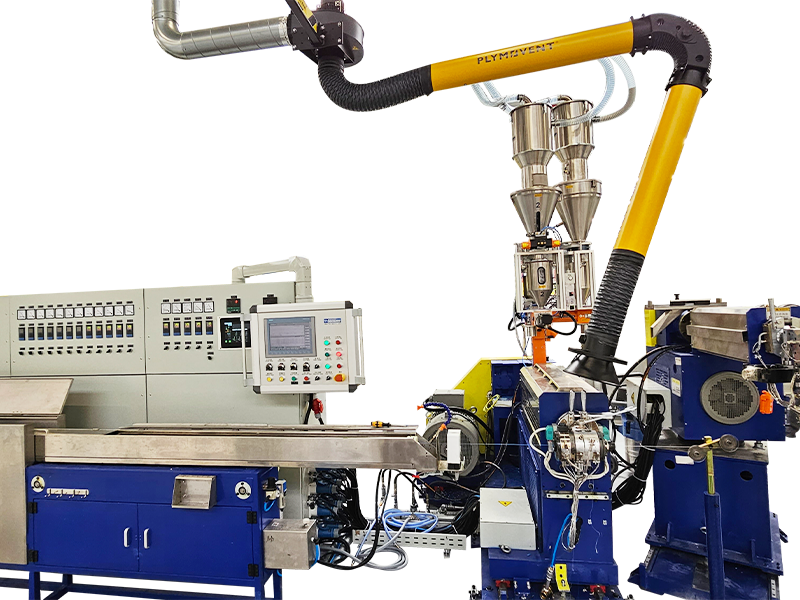
Product Category
A linha de extrusão de isolamento de fio central LSZH / XLPE / TPE / TPU é um equipamento não
Read More +
Hora de estabelecimento

Área de construção (m²)

Número de funcionários

Propriedade intelectual
A Mature Factory You Can Count On
Related Products
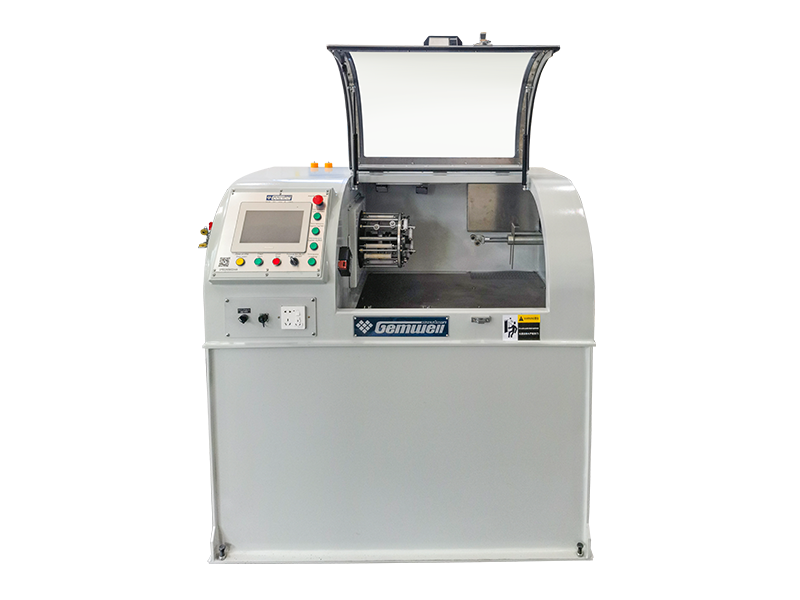
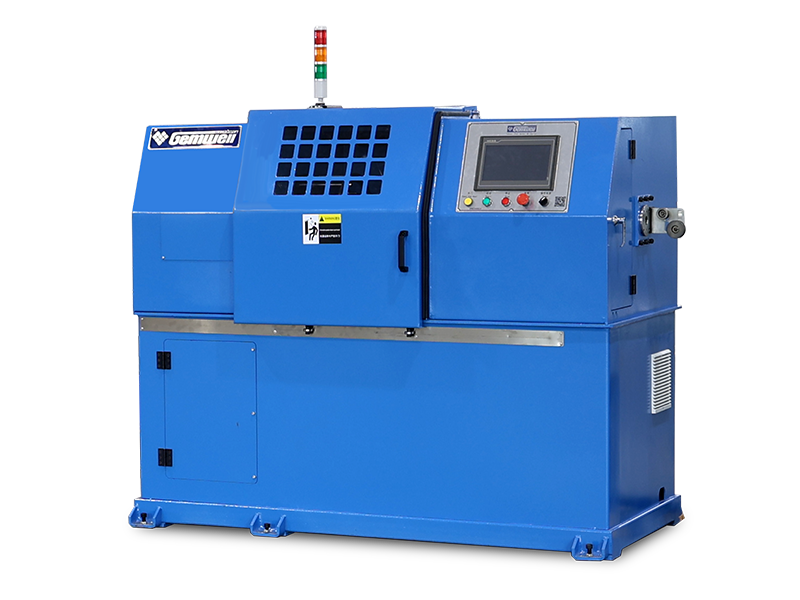
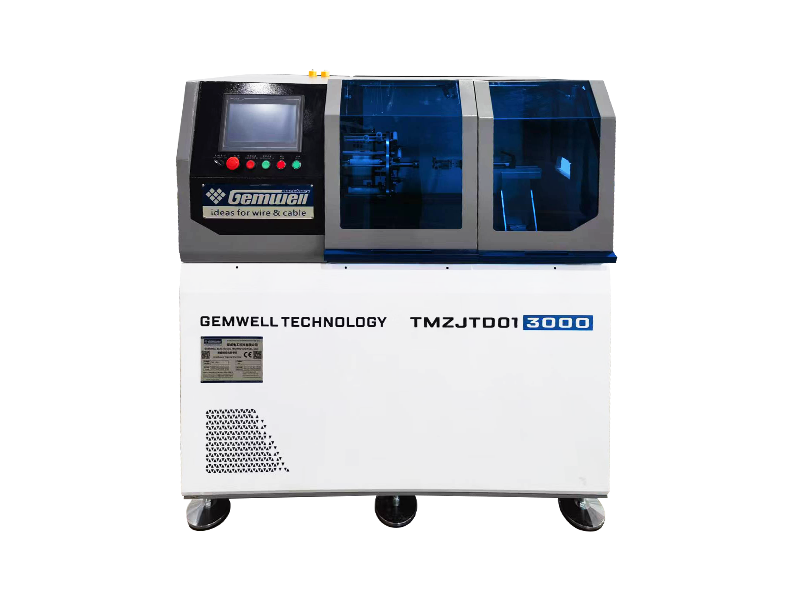
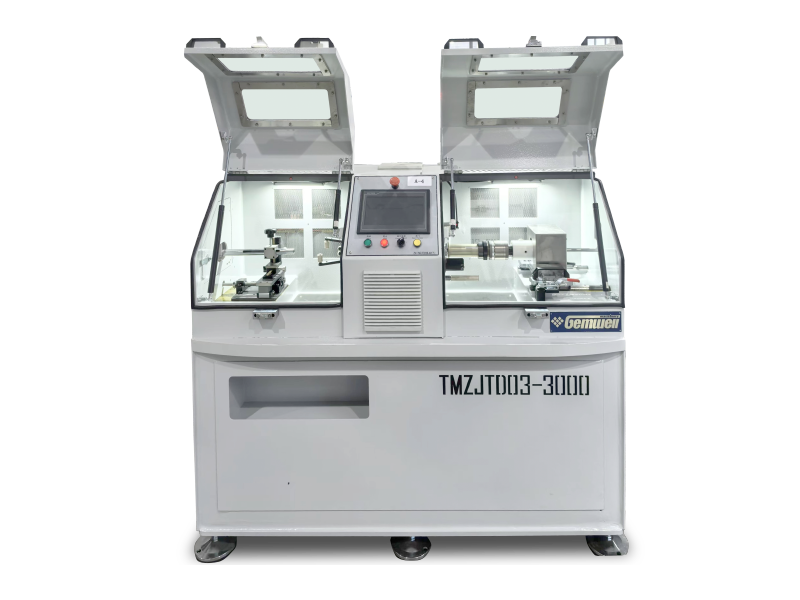
 2026-09-14
 Webmaster
A extrusora de fio de alta potência é a espinha dorsal de qualquer fábrica de cabos que produz fios de grande diâmetro ou alto re
Read More +
2026-09-07
Webmaster
O que significa encalhe em grupo O encordoamento em grupo é um método de construção de condutores onde dois ou mais fios desencapados
Read More +
2026-09-04
Webmaster
Sobre GEMWELL Esperamos sinceramente recebê-lo em, Salão E2, Estande No.A41 e destacaremos nossas soluções mais recen
Read More +
2026-08-31
Webmaster
Onde a qualidade da parede de cabos é realmente decidida Um fio de construção com isolamento de PVC de 0,5 mm² sai da calha de resfria
Read More +
2026-08-27
Webmaster
Para cabos Twinax em servidores de IA, reduzir o Dk efetivo do isolamento (ar ≈1, FEP≈2,1) é fundamental para reduzir a perda de alta frequên
Read More +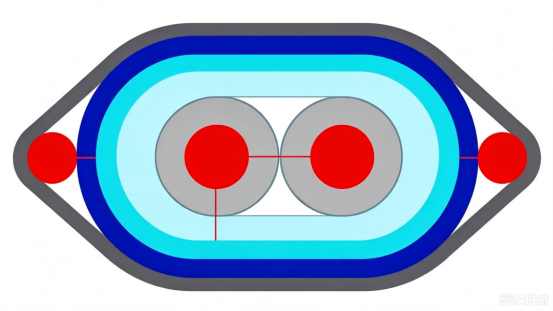 FAQ
Os cabos de rede CAT7 e CAT8 diferem principalmente na velocidade e frequência de transmissão.
CAT7 suporta velocidades de transmissão de até 10 Gbps com frequência de 600 MHz, enquanto CAT8 suporta velocidades de até 25 Gbps ou 40 Gbps com frequência de 2.000 MHz.
Durante a produção, devem ser utilizados materiais condutores de alta qualidade, o espaçamento entre pares e a espessura do isolamento devem ser rigorosamente controlados, técnicas de blindagem eficazes, como blindagem de camada dupla, devem ser empregadas para reduzir diafonia e interferência externa, garantindo a integridade do sinal.
Devem ser adotadas estruturas de blindagem de dupla camada, com uma camada interna de folha de alumínio e uma camada externa de malha trançada, para aumentar a capacidade anti-interferência do cabo; ao mesmo tempo, o arranjo dos pares deve ser otimizado e o espaçamento entre os pares deve ser aumentado para reduzir diafonia.
Ao otimizar a geometria do par, controlar com precisão a correspondência de impedância, usar materiais de isolamento de alta qualidade e empregar técnicas de blindagem eficazes, a perda de retorno pode ser minimizada para garantir a integridade do sinal.
O controle e rastreamento automático de tensionamento ajudam a manter a tensão consistente durante todo o processo de embalagem, garantindo uma cobertura uniforme, evitando a oscilação da tensão durante o consumo da fita, reduzindo a taxa de quebra.
Os cabos PCIe 6.0 e PCIe 7.0 diferem na velocidade de transmissão e nos requisitos de integridade do sinal. PCIe 6.0 usa tecnologia de modulação PAM4 com velocidade de transmissão de até 64 GT/s, enquanto PCIe 7.0 aumenta ainda mais a velocidade de transmissão, emprega tecnologias de modulação mais avançadas e requer maior integridade de sinal e menor latência.
Materiais condutores de baixa perda devem ser selecionados, a estrutura geométrica dos pares deve ser otimizada, a diafonia entre pares deve ser reduzida, materiais de isolamento de alta qualidade devem ser usados e os processos de produção devem ser estritamente controlados para reduzir o atraso e a atenuação do sinal.
Controlando com precisão o diâmetro do condutor, a espessura do isolamento e o espaçamento entre os pares, e usando analisadores de impedância para monitoramento em tempo real, garantindo que a impedância do cabo esteja dentro da faixa especificada para evitar reflexão e perda de sinal.
O uso de tecnologia de blindagem eficaz, como blindagem de camada dupla, o uso de materiais condutores de baixa resistência, otimiza a geometria do par de fios, reduz o vazamento eletromagnético e controla o nível EMI do fio.
Altas velocidades de transmissão exigem um controle de integridade de sinal mais rigoroso, necessitando do uso de materiais condutores de baixa perda, controle preciso da geometria do par e redução de diafonia e atraso para atender às demandas de transmissão de alta velocidade.
Materiais de isolamento com baixa constante dielétrica e tangente de baixa perda, como PTFE ou PI, devem ser escolhidos para reduzir a atenuação e o atraso do sinal.
Usando Reflectometria no Domínio do Tempo (TDR) e outros equipamentos de teste, o monitoramento em tempo real do atraso de transmissão do cabo pode ser realizado para garantir que esteja dentro da faixa especificada, evitando problemas de qualidade de transmissão do sinal.
O controle preciso do diâmetro do condutor e da espessura do isolamento, a otimização do arranjo dos pares, a redução da diafonia entre os pares e o uso de materiais condutores de baixa resistência podem controlar efetivamente a resistência e a indutância do cabo.
Usando analisadores de espectro e outros equipamentos de teste, o monitoramento em tempo real da velocidade de transmissão do cabo pode ser realizado para garantir que ela atenda aos requisitos de projeto, evitando problemas de qualidade de transmissão de sinal.
O controle de temperatura da extrusora afeta diretamente a qualidade do isolamento ou da camada de revestimento. Uma temperatura muito alta ou muito baixa causará instabilidade nas propriedades do material e afetará a qualidade geral do cabo.
O passo de uma máquina de torcer determina a flexibilidade e a resistência à tração do fio trançado. Um passo mais curto aumenta a flexibilidade, enquanto um passo mais longo aumenta a resistência à tração.
Q1: O que define o valor central do linha de extrusão de isolamento de fio de núcleo sólido ?
UM: Esta linha utiliza polímero fundido para formar uma camada de isolamento contínua e uniforme na superfície do condutor. Sua tecnologia principal consiste em alcançar um equilíbrio dinâmico entre propriedades dielétricas, resistência mecânica e taxa de produção. Tomando como exemplo a prática industrial da Gemwell, sua linha de produção integra tecnologia de controle de reologia de material para garantir uma tolerância estável à espessura da camada de isolamento dentro de ±0,02 mm, excedendo significativamente o requisito da norma IEC 60227.
Q2: Como a configuração do parafuso da extrusora afeta a qualidade do isolamento?
UM: Um parafuso de barreira combinado com uma seção de mistura de dois estágios permite o controle preciso do perfil de temperatura do fundido. Ao processar XLPE (polietileno reticulado), a Gemwell usa um design de proporção de aspecto de 30:1, juntamente com um sistema de otimização de calor de cisalhamento, para alcançar uma flutuação de temperatura de fusão de ≤±1,5°C, prevenindo efetivamente o fenômeno de pele de tubarão superficial causado pela pré-reticulação.
Q3: Por que o pré-tratamento do condutor é fundamental para a qualidade?
UM: A camada de óxido na superfície dos condutores de cobre pode causar dendritos elétricos na interface de isolamento. As linhas de produção da Gemwell são equipadas com limpeza eletrolítica online e um sistema de proteção contra gás inerte para manter o teor de oxigênio do condutor abaixo de 5 ppm. A medição do diâmetro a laser fornece feedback em tempo real sobre a ovalidade do condutor, garantindo uma concentricidade do isolamento >98%.
Q4: Qual é o segredo por trás do design ergonômico da calha de resfriamento?
UM: A tecnologia de resfriamento gradiente é crucial. Tomando o isolamento de PVC como exemplo, a Gemwell emprega um sistema de resfriamento de três estágios: um primeiro estágio de resfriamento de filme de água a 70°C para eliminar o estresse interno, um segundo estágio de resfriamento turbulento de 25°C para definir a forma e um estágio final de temperatura constante de 15°C para estabilizar a cristalinidade, mantendo a contração térmica do isolamento abaixo de 2%.
Q5: Como o sistema de inspeção on-line consegue o controle de zero defeitos?
UM: Ele combina medição de espessura de raios beta (precisão de 0,001 mm) com teste de faísca de frequência de potência (9kV/mm) e inspeção visual CCD (resolução de 50μm). Na linha de produção inteligente da Gemwell, esses dados são conectados ao sistema MES em tempo real, permitindo a rastreabilidade dos parâmetros do processo para cada metro de fio.
Q6: Que avanços tecnológicos ocorreram no processo de reticulação?
UM: Atualmente, os métodos convencionais são a reticulação de água quente com silano (Sioplas) e a reticulação por irradiação de elétrons. O Sioplas da Gemwell atinge uma velocidade de linha de 300 m/min. Seu sistema de injeção de catalisador de nível quântico estabiliza o grau de reticulação em 75%-85%, com uma rigidez dielétrica de 25 kV/mm.
Q7: Que desafios a aplicação de novos materiais representa para as linhas de produção?
UM: Por exemplo, o TPE (elastômero termoplástico) requer uma taxa de compressão do parafuso de 2,5:1 e controle preciso da temperatura de fusão a 170 ± 3°C. O sistema de extrusão modular da Gemwell permite a troca completa entre materiais PP/PE/TPE em 2 horas, com uma taxa de refugo inferior a 0,8%.
P8: Como as tecnologias de poupança de energia são integradas nas modernas linhas de produção?
UM: O foco está na recuperação de energia. As linhas de produção da Gemwell utilizam motores síncronos de ímã permanente (classificação de eficiência IE4) e um sistema de recuperação de calor residual do cilindro da extrusora, reduzindo o consumo de energia por tonelada de fio para 280 kWh, uma economia de energia de 35% em comparação com equipamentos tradicionais.
Q9: Como o controle de tensão é alcançado durante a produção em alta velocidade?
UM: Utilizamos um sistema de servotração de circuito totalmente fechado, com ajuste de torque em tempo real por meio de um algoritmo adaptativo do diâmetro da bobina. Na produção de cabos de 0,5 mm² da Gemwell, as flutuações de tensão são controladas para ±0,2 N a uma velocidade de linha de 1.200 m/min, garantindo que não haja deformação na camada de isolamento.
Q10: Onde estarão os futuros avanços tecnológicos?
UM: Estamos nos concentrando na tecnologia de modificação online para materiais de isolamento nanocompósitos. A Gemwell está desenvolvendo um sistema de dispersão de nano-Al₂O₃ in-situ que pode atingir uma dispersão de enchimento >95% durante o processo de extrusão, aumentando a resistência à temperatura do material de isolamento para 150°C.
Uma fusão de prática industrial e filosofia tecnológica
Os engenheiros da Gemwell aderem ao princípio da "homogeneização térmica" durante o comissionamento da linha de produção: desde a plastificação do material até o resfriamento e configuração, cada parâmetro termodinâmico deve atender ao princípio de equivalência tempo-temperatura. Essa busca meticulosa pelo controle do processo permitiu que seus cabos retardadores de chama de 105°C passassem no teste de envelhecimento de 2.000 horas UL 758.
Enquanto a indústria ainda discute a tecnologia tradicional de coextrusão de três camadas, a Gemwell já alcançou a produção em massa de uma estrutura de isolamento de nanobarreira de cinco camadas. Esta tecnologia suprime a descarga parcial abaixo de 1pC. Esta é a expressão de engenharia do espírito de “Empresa e Exploração” da empresa – traduzindo avanços na ciência dos materiais em melhorias exponenciais no desempenho dos cabos.
Na sala de controle central da base de produção de Jiangsu, 200 conjuntos de parâmetros de processo coletados a cada microssegundo não são apenas dados de produção, mas também um reflexo digital do arranjo da cadeia molecular no meio de isolamento. Este controle preciso do mundo microscópico permite que os cabos isolados da Gemwell demonstrem uma surpreendente consistência de desempenho em ambientes que vão desde a úmida floresta tropical brasileira até os desertos escaldantes do Oriente Médio, demonstrando o salto tecnológico de "Made in China" para "Made in China with Precision".
 Custom Linha de extrusão de isolamento de fio de núcleo sólido Suppliers