E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


O que é uma máquina extrusora na produção de fios e cabos
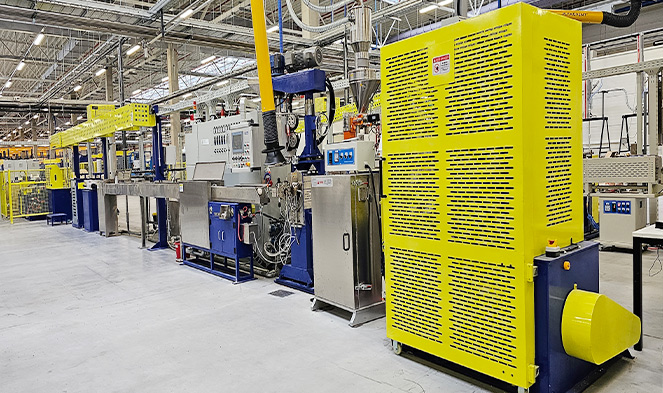
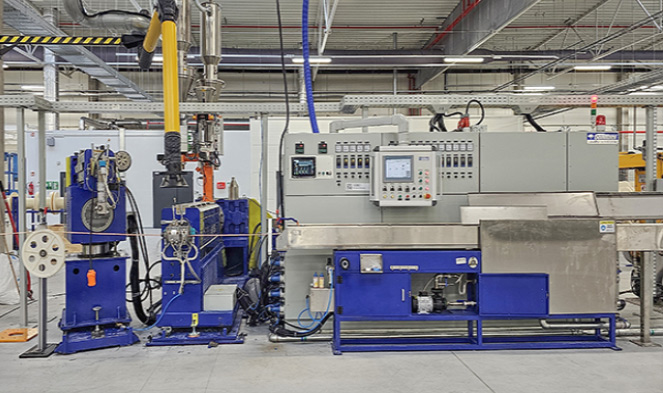
Uma máquina extrusora - especificamente uma extrusora de fios e cabos — é o equipamento central utilizado para aplicar uma camada contínua de material isolante ou de revestimento sobre um condutor metálico. Em termos práticos, isso significa derreter um composto termoplástico como PVC, XLPE ou LSZH dentro de um barril aquecido e, em seguida, forçar o material fundido através de uma matriz cruzada que o envolve uniformemente em torno de um fio de cobre ou alumínio em movimento. O resultado é um condutor isolado produzido em uma passagem única e ininterrupta a velocidades que podem exceder 1.200 metros por minuto em linhas de cabos de dados de bitola fina.
A máquina extrusora é a espinha dorsal de todas as fábricas de fios e cabos em todo o mundo. Sem ele, os condutores brutos de cobre ou alumínio não podem ser isolados e nenhum cabo acabado – seja um cabo de alimentação, um cabo Ethernet Cat 6A ou uma linha submarina de alta tensão – pode ser fabricado. Cada extrusora de fios e cabos executa a mesma tarefa fundamental: converter pellets de plástico sólido ou pó em um fluxo fundido controlado com precisão e, em seguida, depositar esse fluxo em um condutor com espessura de parede, concentricidade e qualidade de superfície consistentes.
A distinção crítica entre uma extrusora de fios e cabos e uma máquina extrusora de plásticos genérica é a montagem da matriz cruzada. Enquanto uma extrusora de perfil padrão empurra o material diretamente através de uma matriz fixa, uma extrusora de fio e cabo redireciona o fundido 90 graus (ou em linha em algumas configurações) para envolver um condutor em movimento. Esse design de cruzeta é o que torna possível o isolamento de fios em velocidades de produção — e o que torna a engenharia de uma extrusora de fios e cabos mais complexa e mais especializada do que qualquer outra categoria de máquina para plásticos.
Como um Extrusora de fios e cabos Obras: O Processo Completo
Compreender como uma máquina extrusora opera do início ao fim é essencial para qualquer pessoa que avalie, compre ou mantenha uma linha de extrusão de fios e cabos. O processo é contínuo – ao contrário da moldagem por injeção, uma extrusora funcionando corretamente nunca para no meio da produção – e cada subsistema alimenta diretamente o próximo.
Pagamento e alimentação do condutor
O condutor desencapado de cobre ou alumínio se desenrola de uma bobina na unidade de desbobinamento, passa por um endireitador para remover o conjunto de bobinas e, opcionalmente, por um pré-aquecedor que aquece a superfície do condutor a 60–120°C. O pré-aquecimento melhora a adesão entre o isolamento e o condutor, o que é particularmente importante para cabos de alimentação XLPE, onde o composto deve aderir à superfície metálica.
Alimentação e Plastificação no Barril
Pellets ou pó caem da tremonha para a garganta de alimentação na parte traseira do cilindro da extrusora. A rosca rotativa transporta o material através de zonas de barril progressivamente mais quentes – para PVC padrão, estas variam de 150°C na zona de alimentação a 180°C perto da matriz. A geometria do parafuso determina quão completamente o composto é fundido e homogeneizado. Para PVC, um parafuso com relação L/D de 20:1 a 25:1 e taxa de compressão próxima de 3:1 é padrão. XLPE para cabo de média tensão requer um parafuso L/D 30:1 mais longo para evitar reticulação prematura no cilindro.
Matriz da Cruzeta — Aplicando Isolamento ao Condutor
O composto fundido sai do cilindro e entra na cruzeta, onde é redirecionado em torno do condutor de entrada. Um torpedo ou defletor dentro da cruzeta divide o fluxo de fusão e o converge uniformemente ao redor do fio. Existem duas abordagens de ferramentas: ferramentas de pressão , onde o fundido entra em contato com o condutor dentro da matriz sob pressão (usado para aplicações de isolamento que exigem adesão, como cabo de alimentação XLPE), e ferramentas para tubos , onde o fundido sai como um tubo que desce para o condutor após a matriz (comum para jaquetas folgadas em cabos multicondutores).
Resfriamento, medição e absorção
O condutor recém-isolado entra em uma calha de resfriamento de água. Um condutor de PVC de parede de 1 mm operando a 200 m/min normalmente requer de 20 a 30 metros de resfriamento ativo para solidificar completamente sem desvio dimensional. Medidores de diâmetro a laser, testadores de faíscas (1 kV a 15 kV dependendo da classe de isolamento) e monitores de capacitância funcionam continuamente em linha. Uma unidade de transporte do cabrestante controla a velocidade da linha com precisão de ±0,1% antes que o cabo acabado seja enrolado em uma bobina de enrolamento.
 Relacionado Produtos