E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Como o cabo de fibra óptica é feito: o processo principal explicado
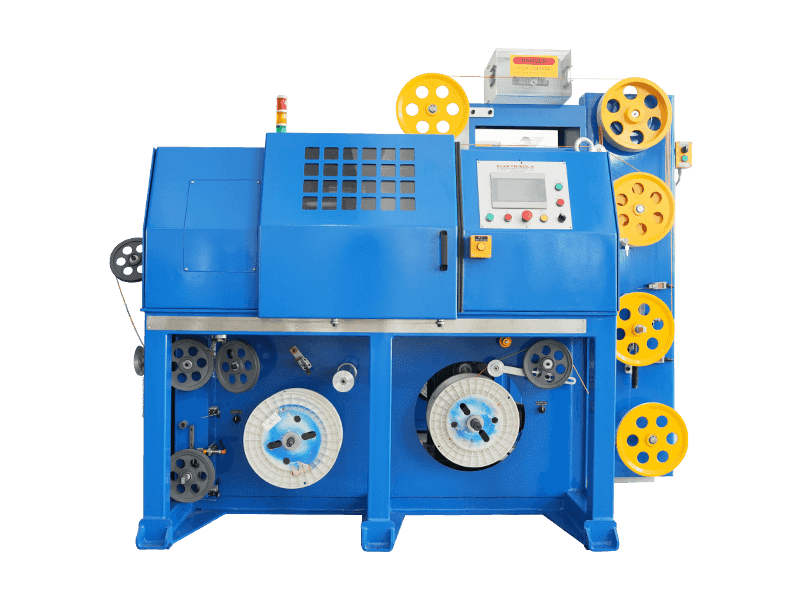
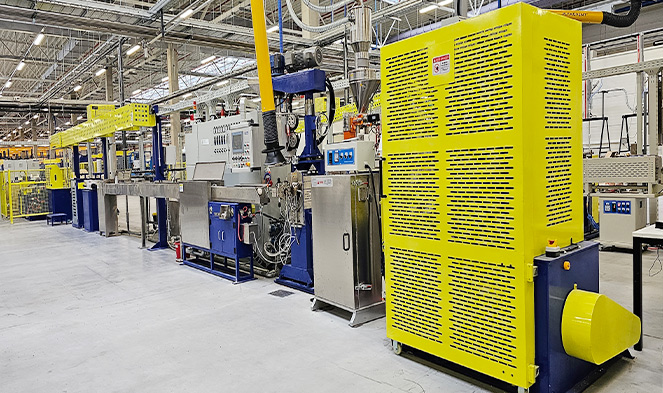
O cabo de fibra óptica é feito atraindo vidro ou plástico ultrapuro em fios finos como cabelos, chamados fibras ópticas, revestindo-os com camadas protetoras e, em seguida, agrupando-os e encamisando-os em um conjunto de cabo acabado. Todo o processo — desde a sílica bruta até o cabo implantável — envolve extrema precisão, ambientes controlados e maquinário de extrusão especializado. No centro das operações de revestimento secundário e cabeamento está o extrusora de fios e cabos , uma máquina que aplica jaquetas de polímero e revestimentos amortecedores em torno de fibras ópticas frágeis em alta velocidade e com precisão de nível de mícron.
A sequência de fabricação pode ser dividida em duas grandes fases: trefilação da fibra (produção da fibra óptica bruta) e construção do cabo (montagem das fibras em um produto robusto e implantável). Ambas as fases exigem materiais, temperaturas e tolerâncias mecânicas rigorosamente controladas. Mesmo pequenas contaminações ou variações de tensão podem comprometer o desempenho da perda de sinal, expressa em decibéis por quilômetro (dB/km), que deve atender a padrões rígidos como ITU-T G.652 para fibra monomodo.
Começando com uma pré-forma: a base de toda fibra óptica
O processo de fabricação começa muito antes de qualquer equipamento de extrusão entrar em operação. O primeiro passo é criar um pré-forma — um cilindro de vidro sólido, normalmente com 1 a 2 metros de comprimento e 80 a 200 mm de diâmetro, que reflete com precisão o perfil do índice de refração da fibra acabada em uma escala muito maior.
Deposição de Vapor Químico Modificado (MCVD)
Um dos métodos de fabricação de pré-formas mais amplamente utilizados é a Deposição Química de Vapor Modificada (MCVD), desenvolvida no Bell Labs. Neste processo, um tubo giratório de sílica é aquecido externamente com uma tocha de oxihidrogênio a aproximadamente 1.600°C. Precursores gasosos – normalmente tetracloreto de silício (SiCl₄) e tetracloreto de germânio (GeCl₄) – fluem através do tubo e reagem para formar camadas de fuligem de vidro na parede interna. A dopagem com germânio aumenta o índice de refração do núcleo em relação ao revestimento, que é o que permite a orientação da luz através da reflexão interna total.
Deposição de vapor externo (OVD) e VAD
Os fabricantes norte-americanos geralmente preferem a Deposição de Vapor Externa (OVD), onde a fuligem é depositada na parte externa de um mandril rotativo. Os fabricantes japoneses foram os pioneiros na Deposição Axial de Vapor (VAD), que permite a produção contínua de pré-formas e é adequada para produção em larga escala. Cada método produz uma pré-forma de fuligem porosa que deve ser consolidada em um forno de sinterização a cerca de 1.500°C, onde se desmorona em um cilindro de vidro denso e sem bolhas, pronto para trefilação.
Uma única pré-forma pode render em qualquer lugar 2.500 a mais de 5.000 quilômetros de fibra óptica acabada, dependendo do tamanho da pré-forma e do diâmetro alvo da fibra de 125 micrômetros.
A torre de trefilação de fibra: puxando o vidro em fios micron-finos
Assim que a pré-forma estiver pronta, ela é carregada em uma torre de trefilação de fibra – um sistema de forno vertical que pode suportar 20 a 30 metros de altura . A ponta da pré-forma é aquecida a aproximadamente 2.000°C em um forno de resistência de grafite ou zircônia, fazendo com que ela amoleça e forme uma região fundida "pescoço para baixo". A gravidade e um cabrestante motorizado abaixo puxam o vidro amolecido em um filamento contínuo a velocidades de extração de 10 a 25 metros por segundo em sistemas modernos de alto rendimento.
Um micrômetro a laser em linha mede continuamente o diâmetro da fibra em tempo real. Os loops de feedback ajustam a velocidade de desenho em milissegundos para manter o diâmetro externo alvo do 125 ± 1 micrômetro . Qualquer desvio além dessa tolerância — que é aproximadamente a largura de um único fio de cabelo humano — causaria reflexos de sinal em emendas e conectores, degradando o desempenho da rede.
Aplicando o Revestimento Primário
Imediatamente após a fibra sair da zona do forno e antes de entrar em contato com qualquer superfície, ela passa por um aplicador de revestimento primário. Duas camadas de acrilato curável por UV são aplicadas em sequência: uma camada primária interna macia (módulo baixo, ~0,5 MPa) que amortece a fibra contra microdobrações, e uma camada primária externa mais dura (módulo alto, ~500-900 MPa) que fornece proteção mecânica. O revestimento eleva o diâmetro externo de 125 µm para aproximadamente 245–250 µm . Ambas as camadas são curadas quase instantaneamente sob lâmpadas UV e a fibra revestida é então enrolada em um tambor de recolhimento.
A resistência à tração de uma fibra de sílica pura recém-estirada pode atingir 800.000 psi (5,5 GPa) — muito mais forte que o aço em peso — mas as falhas superficiais introduzidas pela contaminação ou contato físico degradam-no rapidamente. É por isso que todo o processo de trefilação e revestimento ocorre em um ambiente de sala limpa, normalmente Classe 1000 (ISO 6) ou superior.
Revestimento e coloração secundários: preparação de fibras para cabeamento
Após a trefilação, a fibra revestida de 250 µm passa por processamento adicional antes de poder ser incorporada a um cabo. Esta etapa de processamento secundário é onde o extrusora de fios e cabos torna-se uma peça central do equipamento.
Buffer apertado
Em construções com buffer apertado - comum em cabos internos, plenum e riser - um buffer secundário termoplástico é extrudado diretamente sobre a fibra com revestimento primário, elevando o diâmetro externo para 900 µm . A extrusão é realizada em uma extrusora compacta de fios e cabos com uma matriz cruzada dimensionada com precisão para manter a concentricidade entre a fibra e a camada tampão. Os materiais normalmente usados incluem PVC, PVDF (Kynar) ou náilon, dependendo da classificação de chama e fumaça necessária.
Construção de tubo solto
Para cabos externos e de longa distância, o design de tubo solto domina. Uma extrusora de fios e cabos forma um pequeno tubo de plástico – geralmente polipropileno ou tereftalato de polibutileno (PBT) – em torno de um grupo de 2 a 24 fibras. O tubo é ligeiramente maior que o feixe de fibras e o espaço é preenchido com um gel bloqueador de água (composto tixotrópico de petróleo ou fitas bloqueadoras de água secas). O tubo solto permite que as fibras se movam livremente no interior, isolando-as da tensão mecânica externa.
Coloração de Fibra
Para permitir a identificação de fibras individuais dentro de um cabo, cada fibra é codificada por cores de acordo com os padrões TIA-598 ou IEC 60304. O processo de coloração aplica uma tinta fina curável por UV – normalmente com menos de 5 µm de espessura – sobre a camada primária de 250 µm. Um aplicador de tinta dedicado ou uma linha combinada de coloração e rebobinamento realiza essa etapa em velocidades que correspondem à velocidade do desenho original. As 12 cores padrão circulam em sequência: azul, laranja, verde, marrom, ardósia, branco, vermelho, preto, amarelo, violeta, rosa e água.
Encordoamento de Cabos: Combinando Fibras em um Conjunto Estruturado
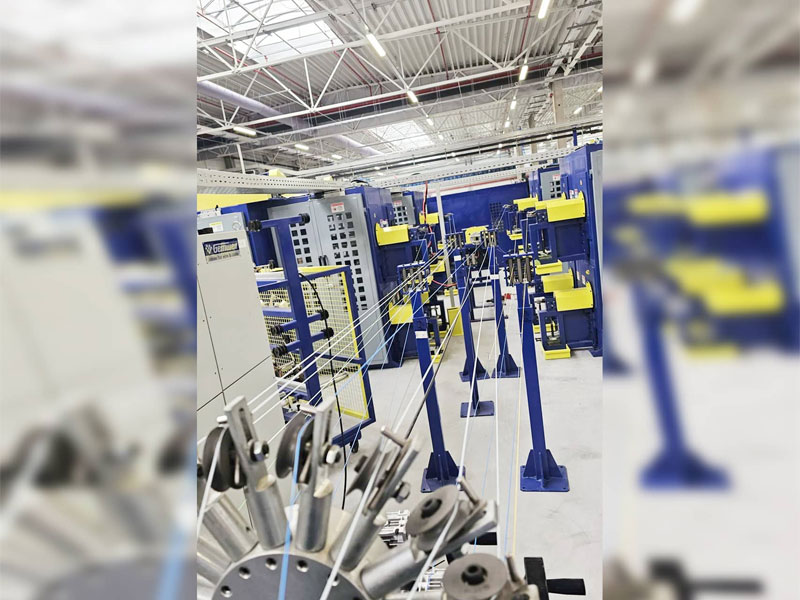
Fibras tamponadas individuais ou tubos soltos são montados em um cabo multifibra em uma máquina de torcer. Esta etapa determina a contagem geral de fibras, o desempenho mecânico e a configuração física do cabo acabado.
Em projetos de tubo solto, vários tubos – cada um contendo de 2 a 24 fibras – são trançados em um padrão helicoidal ou SZ (oscilação reversa) em torno de um membro de resistência central, mais comumente uma haste de plástico reforçado com vidro (GRP) ou feixe de fios de aramida. O encordoamento SZ permite que cada tubo seja acessado de forma independente, sem desenrolar todo o cabo, uma grande vantagem para emendas em campo.
O cabo de fita, outra arquitetura comum, usa uma matriz plana de 4, 6, 8 ou 12 fibras ligadas lado a lado com um material de matriz e, em seguida, empilha várias fitas em um tubo central ou núcleo de ranhura. Os cabos de fita podem acomodar mais de 6.000 fibras em um único revestimento de cabo, tornando-os altamente eficientes para implantações em escritórios centrais de alta densidade e cabos troncais de data centers.
| Tipo de construção | Tampão de fibra | Faixa de contagem de fibras | Aplicação Típica |
|---|---|---|---|
| Buffer apertado | 900 µm acima de 250 µm | 2–144 | Interior, instalações, plenum |
| Tubo solto | Tubo PBT cheio de gel | 2–864 | Planta externa, longo curso |
| Fita | Matrizes ligadas por matriz | 72–6.912 | Centro de dados, escritório central |
| Tubo Central (Unitube) | Tubo único cheio de gel | 2–24 | Redes de acesso, quedas de FTTH |
O papel da extrusora de fios e cabos na aplicação de jaqueta
Após o trançamento, o núcleo do cabo recebe sua capa externa – a camada protetora final que determina a adequação ambiental do cabo. Esta é a aplicação mais visível do extrusora de fios e cabos na linha de fabricação de fibra óptica e afeta diretamente o retardamento de chama, a resistência aos raios UV, a resistência ao esmagamento e o desempenho da instalação.
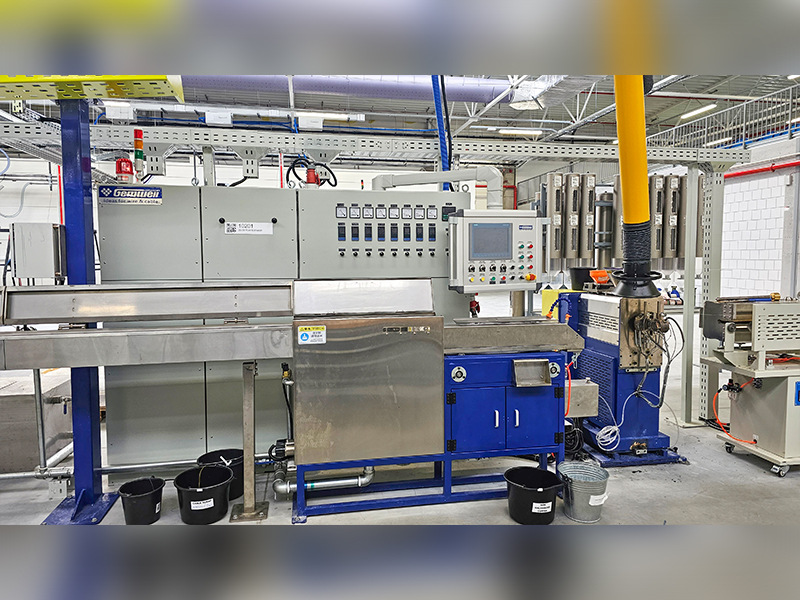
Uma extrusora de fios e cabos para essa finalidade consiste em um mecanismo de cilindro e parafuso que derrete o composto termoplástico e o força através de uma matriz cruzada a pressão e temperatura controladas. Para revestimentos de fibra óptica, a extrusora deve operar com um controle especialmente preciso porque as fibras ópticas internas não podem tolerar tensão excessiva ou choque térmico durante a passagem do revestimento.
Principais parâmetros da extrusora para revestimento de fibra óptica
- Projeto de parafuso: Extrusoras de parafuso único com relações L/D de 20:1 a 30:1 são padrão para compostos de camisa. Os parafusos de barreira melhoram a homogeneidade do fundido, reduzindo defeitos superficiais na camisa acabada.
- Temperatura de fusão: Varia de acordo com o material – normalmente 170–200°C para PVC, 230–260°C para HDPE e 280–310°C para compostos LSZH (Low Smoke Zero Halogen).
- Velocidade da linha: Os modernos sistemas extrusores de fios e cabos projetados para revestimento de fibra óptica podem funcionar a até 150–200 m/min para cabos de menor diâmetro.
- Tensão de transporte da Caterpillar: Deve ser cuidadosamente calibrado. O excesso de tensão sobrecarrega as fibras ópticas e introduz perda permanente de sinal.
- Comprimento da calha de resfriamento: As jaquetas HDPE e LSZH exigem caminhos de resfriamento mais longos — às vezes de 6 a 12 metros — para evitar o encolhimento da superfície e manter a redondeza da camisa.
Os compostos LSZH, exigidos pelas normas IEC 60332-1 e EN 50200 para utilização em edifícios públicos e infraestruturas de transporte, são mais difíceis de extrusão do que o PVC devido ao seu maior teor de enchimento (normalmente tri-hidrato de alumínio ou hidróxido de magnésio como retardadores de chama). Uma extrusora de fios e cabos que manuseia LSZH deve gerar cisalhamento suficiente para dispersar essas cargas minerais uniformemente sem degradar a matriz polimérica. Alguns fabricantes usam um estágio de composição de extrusora de rosca dupla a montante da cruzeta para garantir a consistência do composto.
Blindagem antes da jaqueta final
Muitos cabos externos e de enterramento direto incorporam uma camada de armadura metálica ou dielétrica entre a capa interna e a capa externa. A armadura de fita de aço corrugado (CST) oferece resistência a roedores e proteção contra esmagamento, enquanto o fio de aramida ou fibra de vidro fornece a mesma proteção em projetos totalmente dielétricos. Se a blindagem estiver presente, o cabo passa por uma segunda cabeça da extrusora de revestimento após a blindagem – tornando a extrusora de fios e cabos um elemento ainda mais repetido em toda a linha de produção.
Membros de resistência e barreiras contra umidade: o que mantém o cabo unido
As fibras ópticas não suportam nenhuma carga de tração – o vidro simplesmente não pode ser esticado sem fraturar. Toda a tensão de instalação deve ser suportada por elementos de resistência dedicados integrados ao projeto do cabo.
- Fio de aramida (Kevlar): O elemento de resistência mais comum em cabos internos e de distribuição. As classificações de carga de tração típicas variam de 100 N para pequenos cabos drop de 2 fibras a mais de 2.700 N para cabos troncais internos. O fio de aramida é colocado nos interstícios entre o núcleo do cabo e a capa externa.
- Haste de plástico reforçado com vidro (GRP): Usado como membro de resistência central em cabos externos de tubo solto. Uma haste GRP de 5 mm fornece resistência à tração substancial e proteção contra dobras, ao mesmo tempo que mantém o cabo não condutor e protegido contra raios.
- Fio de aço ou fita de aço: Usado em cabos aéreos autoportantes (cabos ADSS não usam aço) ou projetos aéreos amarrados. Alguns cabos enterrados diretamente combinam armadura de aço com fitas de bloqueio de água para proteção dupla.
- Elementos bloqueadores de água: Interstícios preenchidos com gel, fitas intumescentes ou fios bloqueadores de água seca evitam a migração longitudinal da água, o que pode causar contaminação hidroxila do vidro ao longo do tempo, aumentando a atenuação no pico de água de 1383 nm - um problema conhecido nas primeiras fibras de pico de água diferente de zero (NZWP).
Tipos de fibra óptica: modo único vs. multimodo
O perfil do índice de refração incorporado na pré-forma determina se a fibra resultante é monomodo ou multimodo — uma distinção que tem implicações profundas na aplicação, no custo e no desempenho do cabo.
| Parâmetro | Modo único (OS2) | Multimodo OM3 | Multimodo OM5 |
|---|---|---|---|
| Diâmetro do núcleo | 9 µm | 50 µm | 50 µm |
| Atenuação típica | ≤0,2 dB/km a 1550nm | ≤3,0 dB/km a 850 nm | ≤3,0 dB/km a 850 nm |
| Alcance máximo (100G) | >80 km com amplificação | 100 metros | 150m (SWDM4) |
| Fonte de luz | Laser (DFB/cavidade externa) | VCSEL (850nm) | VCSEL (850–950nm) |
| Uso primário | Telecomunicações, longo curso, FTTH | LAN corporativa, data center | Data center SWDM de curto alcance |
A fibra monomodo possui Núcleo de 9 µm , que permite apenas um modo de propagação, eliminando totalmente a dispersão modal e permitindo a transmissão ao longo de dezenas a centenas de quilômetros. A fibra multimodo, com seu núcleo de 50 ou 62,5 µm, permite centenas de modos e é mais fácil de terminar e conectar, mas a dispersão modal limita a largura de banda em relação à distância. O perfil de índice graduado das fibras OM3/OM4/OM5 modernas — onde o índice de refração diminui parabolicamente do centro para a borda — compensa significativamente a dispersão modal, permitindo a transmissão de 10G a 400G em distâncias empresariais mais curtas.
Testes de qualidade em todo o processo de fabricação
A fabricação de cabos de fibra óptica é regida por vários padrões nacionais e internacionais. Os testes de qualidade não são uma atividade de estágio final – eles são integrados em todas as etapas da produção.
Testes de nível de fibra (pós-desenho)
- Atenuação: Medido com um OTDR (Reflectômetro Óptico no Domínio do Tempo) ou método de redução em 1310, 1383, 1550 e 1625 nm para modo único; em 850 e 1300 nm para multimodo.
- Teste de prova: Cada carretel de fibra é submetido a um teste de resistência à tração – normalmente de 0,5% a 1% de alongamento – para filtrar quaisquer fibras com falhas superficiais. As fibras que falham quebram durante o teste e são emendadas.
- Comprimento de onda de corte: Determina o comprimento de onda mais curto no qual a fibra opera em modo único verdadeiro. Deve estar abaixo de 1260 nm para conformidade com OS2.
- Diâmetro do campo modal (MFD): Afeta a perda de emenda e a eficiência do acoplamento do conector. ITU-T G.652 especifica 9,2 ± 0,4 µm a 1310 nm.
- Dispersão cromática e PMD: Crítico para transmissão de alta velocidade; ambos devem atender aos valores prescritos pelo padrão de fibra ITU ou IEC relevante.
Testes de nível de cabo (após revestimento)
- Resistência ao esmagamento: De acordo com IEC 60794-1-2 Método E1; uma força plana é aplicada através da seção transversal do cabo para verificar se a capa e a estrutura protegem as fibras sem alteração na atenuação.
- Teste de impacto: Um martelo pesado é usado para simular golpes mecânicos acidentais durante a instalação.
- Ciclagem de temperatura: Os cabos passam por ciclos de -40°C a 70°C (ou mais para ambientes agressivos) enquanto a atenuação óptica é monitorada. As alterações devem permanecer dentro dos limites definidos ao longo do ciclo.
- Imersão e penetração em água: Valida a eficácia do preenchimento de gel ou do bloqueio de água seca de acordo com IEC 60794-1-2 Método F5.
- Teste de faísca da jaqueta: Um testador de faíscas de alta tensão corre ao longo da capa do cabo para detectar furos ou pontos finos introduzidos durante a extrusão – uma etapa de controle de qualidade aplicada diretamente na linha da extrusora de fios e cabos.
Cabos de Fibra Óptica Especiais: ADSS, Submarino e Micro-Duto
Além dos designs padrão de tubo solto e de buffer apertado, diversas construções de cabos especiais exigem abordagens de fabricação adaptadas e configurações específicas de extrusora.
Cabos ADSS (Autossustentáveis Totalmente Dielétricos)
Os cabos ADSS são projetados para serem amarrados a torres de linhas de energia sem fio mensageiro. Eles devem suportar vento, carga de gelo e comprimentos de vão de até 700 metros sem flacidez. A capa externa é feita de um composto AT resistente a trilhos que resiste à degradação de campos elétricos de alta tensão induzidos pela proximidade de condutores energizados. A extrusora de fios e cabos usada para revestimento ADSS deve lidar com esses compostos AT especiais, que têm comportamento reológico diferente do HDPE padrão, exigindo perfis de temperatura de rosca e configurações de pressão ajustados.
Cabo de Fibra Óptica Submarino
Os cabos submarinos devem sobreviver a profundidades superiores 8.000 metros em rotas transoceânicas — pressões acima de 80 MPa. A unidade de fibra é colocada em um tubo de cobre hermeticamente selado por soldagem para evitar a entrada de hidrogênio, o que faz com que a atenuação da fibra aumente ao longo das décadas. Camadas de fios de aço de alta resistência e capas de polietileno são aplicadas em múltiplas passagens, cada uma exigindo seu próprio estágio de extrusora de capa. A fabricação de um único segmento de cabo transoceânico pode envolver mais de uma dúzia de passagens de extrusão sequenciais.
Cabos de microdutos e fibra soprada
Os cabos de fibra soprada são projetados para serem instalados com ar comprimido através de microdutos pré-instalados, normalmente 5 a 10 mm de diâmetro . A superfície externa do cabo deve ter um coeficiente de atrito muito baixo - muitas vezes obtido pela coextrusão de uma camada externa de náilon escorregadio ou HDPE com textura de superfície fina na extrusora de fio e cabo - para permitir a instalação assistida por ar em distâncias de 1 km ou mais em um único golpe. Esta abordagem reduz drasticamente os custos de abertura de valas em implementações de FTTH.
Do tambor de fábrica à rede instalada: etapas finais
Depois de todos os revestimentos e testes, o cabo de fibra óptica acabado é enrolado em tambores de madeira ou plástico em comprimentos padrão de envio. Os comprimentos comuns de bobina para cabos externos de tubo solto são 2 km, 4 km e 6 km . Cada tambor é etiquetado com o tipo de cabo, contagem de fibras, tipo de fibra (OS2, OM4, etc.), comprimento do tambor e data e turno de produção – tudo rastreável até a execução individual da torre de trefilação e lote de pré-forma.
O teste de aceitação de fábrica (FAT) neste estágio envolve testes OTDR de cada fibra em cada tambor para produzir um traço de atenuação completo. Esse rastreamento é arquivado e enviado com o cabo para servir como referência com a qual os OTDRs medidos em campo podem ser comparados após a instalação, facilitando a identificação de qualquer dano introduzido durante a extração ou abertura de valas.
A conectorização — conexão de conectores polidos de fábrica às extremidades da fibra — é realizada opcionalmente na fábrica de cabos ou no local de instalação. Conectores polidos de fábrica atingem perdas de inserção abaixo 0,2dB com perdas de retorno acima de 50 dB para acabamentos APC (contato físico angular), desempenho difícil de replicar consistentemente em condições de campo.
Perguntas frequentes
De que matéria-prima é feito o cabo de fibra óptica?
A própria fibra óptica é feita de vidro de sílica ultrapura (dióxido de silício, SiO₂), com dopantes como o dióxido de germânio usados para ajustar o índice de refração. Os revestimentos protetores, os tubos tampão e a capa são feitos de vários termoplásticos, como acrilato, PBT, PVC, HDPE, PVDF ou compostos LSZH, todos processados através de equipamentos de extrusão.
Quão fina é uma fibra óptica em comparação com um fio de cabelo humano?
Uma única fibra óptica após o desenho tem um diâmetro externo de 125 micrômetros (0,125 mm) , que é aproximadamente o diâmetro de um fio de cabelo humano médio. O próprio núcleo de vidro – a parte que transporta luz – tem apenas 9 µm de largura em fibra monomodo, cerca de um décimo da largura de um fio de cabelo.
O que uma extrusora de fios e cabos faz na produção de cabos de fibra óptica?
Uma extrusora de fios e cabos derrete o composto termoplástico e o aplica como uma camada contínua e dimensionada com precisão sobre a fibra óptica ou núcleo do cabo. Na fabricação de fibra óptica, as extrusoras são usadas em vários estágios: formando revestimentos amortecedores apertados em torno de fibras individuais, produzindo tubos amortecedores soltos que contêm grupos de fibras e aplicando a capa externa do cabo. A extrusora deve operar com controle rígido de temperatura e velocidade para evitar danos às delicadas fibras ópticas internas.
Quanto tempo leva para fabricar cabos de fibra óptica?
A fabricação de pré-formas leva de vários dias a uma semana por lote. A trefilação de fibra a 15–25 m/s significa que um único carretel de fibra de 5.000 km leva cerca de 60–90 horas de operação contínua da torre de trefilação. O processamento secundário, o encalhe e o encamisamento acrescentam mais dias. O tempo total do ciclo desde a matéria-prima até o tambor acabado é normalmente duas a quatro semanas para um cabo de tubo solto padrão para uso externo.
O cabo de fibra óptica pode ser feito de plástico em vez de vidro?
Sim. A fibra óptica plástica (POF) usa PMMA (polimetilmetacrilato) ou polímero fluorado como núcleo e material de revestimento. POF tem um núcleo muito maior (até 1 mm) e atenuação muito maior (cerca de 150-200 dB/km a 650 nm) em comparação com a fibra de sílica, por isso é limitado a tiragens curtas abaixo de 50 metros - normalmente redes automotivas, sistemas A/V domésticos e links de sensores industriais onde a facilidade de terminação supera a necessidade de baixa atenuação.
O que é LSZH e por que isso é importante em cabos de fibra óptica?
LSZH significa Baixa fumaça e zero halogênio. Descreve materiais de revestimento que, quando expostos ao fogo, produzem o mínimo de fumaça e nenhum gás halogênio (como o cloro do PVC). Isto é importante em espaços fechados, como túneis de trânsito, hospitais e edifícios de escritórios, onde a fumaça tóxica dos cabos em chamas representa um sério risco de evacuação. As jaquetas LSZH são aplicadas usando uma extrusora de fios e cabos configurada para compostos carregados de enchimento de maior viscosidade, e os cabos devem passar nas séries de testes IEC 60332-3, IEC 61034 e IEC 60754.
 Relacionado Produtos