E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, zona de alta tecnologia, Dongtai, Jiangsu, China | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Como o cabo de fibra óptica é feito: a resposta curta
O cabo de fibra óptica é feito atraindo vidro de sílica ultrapuro em fios finos como cabelos chamados fibras ópticas, revestindo-os com camadas protetoras de polímero, agrupando-os em um conjunto central e, finalmente, extrusando uma capa externa ao redor de toda a estrutura usando uma extrusora de fio e cabo. O resultado é um cabo capaz de transmitir dados à velocidade da luz por distâncias de dezenas de quilômetros praticamente sem perda de sinal.
O processo completo de fabricação abrange vários estágios altamente controlados - desde a deposição química de vapor de pré-formas de sílica, até torres de trefilação de fibras operando a mais de 2.000°C, até linhas de encamisamento onde um extrusora de fios e cabos aplica revestimentos de polímero a velocidades superiores a 1.000 metros por minuto . Cada estágio exige equipamentos de precisão, tolerâncias rígidas e rigoroso controle de qualidade.
Matérias-primas: De que cabo de fibra óptica é realmente feito
A fibra óptica no centro de cada cabo começa com tetracloreto de silício (SiCl₄) ou dióxido de silício (SiO₂) de pureza extraordinária — normalmente 99,9999% ou melhor. Mesmo uma única impureza metálica no nível de partes por bilhão pode dispersar a luz e reduzir a qualidade da transmissão. Juntamente com a sílica, dopantes como o dióxido de germânio (GeO₂) são adicionados ao núcleo para aumentar o seu índice de refração ligeiramente acima do do revestimento, criando a reflexão interna total que mantém a luz presa dentro da fibra.
Além do vidro, um cabo acabado contém diversas outras categorias de materiais:
- Revestimento primário: Um acrilato macio curável por UV aplicado diretamente sobre o vidro para amortecer microcurvaturas e proteger a superfície da umidade.
- Revestimento secundário: Uma camada de acrilato mais dura que confere à fibra resistência mecânica e resistência à abrasão.
- Tubos tampão ou tampão apertado: Os designs de tubo solto usam tubos PBT (tereftalato de polibutileno) preenchidos com gel; projetos com buffer apertado usam náilon ou PVDF extrudado diretamente sobre a fibra.
- Membros de força: Fio de aramida (Kevlar), hastes de plástico reforçado com vidro (GRP) ou fio de aço, dependendo do tipo de cabo e da aplicação.
- Jaqueta externa: Polietileno, PVC ou poliuretano com baixa emissão de fumaça e zero halogênio (LSZH), aplicado por uma extrusora de fios e cabos e escolhido com base no ambiente de instalação.
A combinação específica desses materiais determina se o produto acabado é um patch cable interno, um cabo externo enterrado diretamente, um cabo submarino blindado ou um cabo riser retardador de chamas.
Etapa Um: Fabricação da Pré-forma de Vidro
Tudo começa com a pré-forma – uma barra de vidro sólida, normalmente com 1 a 1,5 metros de comprimento e 50 a 150 mm de diâmetro, cujo perfil da seção transversal é uma réplica exata e ampliada da fibra acabada. A relação entre o diâmetro do núcleo e o diâmetro do revestimento na pré-forma é preservada fielmente durante o estiramento, de modo que cada decisão dimensional tomada nesta fase se propaga até o produto final.
Deposição de Vapor Químico Modificado (MCVD)
No processo MCVD, um tubo rotativo de sílica é montado em um torno para trabalhar vidro. Precursores gasosos – SiCl₄, GeCl₄, POCl₃ e oxigênio – são alimentados em uma extremidade enquanto uma tocha de hidrogênio-oxigênio atravessa a parte externa. Os gases reagem a cerca de 1.600°C, depositando partículas de fuligem na parede interna do tubo. Cada passagem da tocha deposita uma camada de vidro com uma composição ligeiramente diferente, construindo o núcleo de índice graduado camada por camada. Após centenas de passagens, o tubo é transformado em uma haste sólida de pré-forma sob alta temperatura.
Deposição de Vapor Externo (OVD) e Deposição Axial de Vapor (VAD)
OVD e VAD são os métodos dominantes utilizados por produtores de grande escala como Corning e Fujikura. No OVD, um mandril rotativo atravessa um queimador de hidrólise por chama; SiCl₄ e GeCl₄ reagem com hidrogênio e oxigênio para depositar fuligem de sílica na parte externa do mandril. Após a deposição, o mandril é removido e a fuligem porosa em branco é sinterizada em um forno com atmosfera de cloro para expulsar os íons OH⁻ (que causam atenuação do pico de água), e então consolidada em uma pré-forma de vidro sem bolhas. O VAD deposita fuligem axialmente na extremidade de uma haste de semente rotativa, fazendo crescer a pré-forma continuamente – um formato adequado à produção de alto volume porque produz pré-formas muito longas sem interrupção. Uma única pré-forma grande de OVD ou VAD pode produzir mais de 3.000 km de fibra acabada.
Estágio Dois: Desenhar a Fibra em uma Torre de Estiramento
A torre de trefilação de fibra é um dos equipamentos mais marcantes em qualquer planta de fibra óptica. Normalmente com 10 a 20 metros de altura, ele alimenta a pré-forma verticalmente em um forno de resistência de grafite ou forno de indução de zircônia, onde a ponta é aquecida a aproximadamente 2.000–2.200°C . Nessa temperatura, o vidro amolece e um fio fino – chamado de fibra “neck-down” – cai sob a ação da gravidade e é capturado por um cabrestante na base da torre.
O cabrestante controla a velocidade de extração, que é a principal variável usada para regular o diâmetro da fibra. As torres de desenho modernas operam a velocidades de 1.500–2.500 metros por minuto , e um micrômetro a laser posicionado logo abaixo do forno mede o diâmetro da fibra continuamente – normalmente mantendo-o dentro de ±0,1 µm do diâmetro alvo de revestimento de 125 µm. Se o diâmetro variar, o sistema de controle ajusta a velocidade de extração em tempo real em milissegundos.
Aplicação de revestimento em linha
Imediatamente após o ponto de medição do diâmetro, a fibra de vidro nua passa através de uma matriz de revestimento duplo onde o acrilato líquido curável por UV é aplicado em duas camadas concêntricas simultaneamente - o revestimento primário macio com aproximadamente 190–200 µm de diâmetro externo e o revestimento secundário mais duro, elevando o total para cerca de 245–250 µm. A fibra revestida passa então por lâmpadas UV que curam ambas as camadas em frações de segundo. Esta etapa de revestimento em linha é crítica: o vidro de sílica pura tem uma resistência à tração muito alta (até 700 kpsi), mas é extremamente sensível a danos superficiais causados pela umidade atmosférica e pelo manuseio. O revestimento de polímero protege essa superfície desde o momento em que o vidro solidifica.
A fibra revestida é enrolada em bobinas que comportam de 25 km a mais de 100 km de fibra, dependendo do tamanho da bobina e do tipo de fibra. Cada bobina é então submetida a testes de prova, onde a fibra é puxada através de um sistema de cabrestante que aplica uma carga de tração controlada – normalmente 100 kpsi – para verificar se não existem pontos fracos ao longo de todo o comprimento.
Estágio três: coloração, tamponamento e encalhe de fibras
Após o teste de prova, as fibras individuais são codificadas por cores usando uma linha de coloração de tinta UV, que aplica uma fina camada de tinta pigmentada curável por UV na superfície do revestimento secundário. A sequência de cores padrão segue TIA-598 (ou IEC 60304 internacionalmente): azul, laranja, verde, marrom, ardósia, branco, vermelho, preto, amarelo, violeta, rosa, água – repetida para cada grupo de 12 fibras em cabos de alta contagem. Este código de cores é a única maneira de identificar fibras individuais em cabos contendo 96, 144, 288 ou mesmo 3.456 fibras.
Tubo solto vs. construção de buffer apertado
A próxima escolha importante de processo é como as fibras são embaladas dentro da estrutura do cabo. Em construção de tubo solto , grupos de 6 a 12 fibras são colocados dentro de pequenos tubos de PBT ou PP com diâmetro interno de 1,5 a 3 vezes o diâmetro do feixe de fibras. O excesso de comprimento de fibra (EFL) dentro do tubo – normalmente 0,2–0,5% maior que o comprimento da fibra do que o comprimento do tubo – permite que as fibras flexionem sem tensão à medida que o cabo se expande ou contrai com a temperatura. Tubos soltos cheios de gel fornecem umidade adicional e bloqueio de hidrogênio. Esta construção domina os cabos OSP (planta externa) externos.
Em construção de buffer apertado , um material termoplástico – normalmente nylon 12 ou PVDF – é extrudado diretamente sobre cada fibra revestida, elevando o pacote de fibra para 900 µm. Uma extrusora de fios e cabos com uma matriz de precisão realiza esta operação, mantendo a concentricidade da camada tampão dentro de ±25 µm. Fibras com buffer apertado são mais fáceis de terminar, tornando esta construção padrão para distribuição interna e cabos locais.
Depois que as fibras individuais ou os tubos soltos são preparados, eles são trançados juntos em torno de um membro de resistência central usando uma máquina de torcer planetária ou SZ. O encordoamento SZ – onde a direção de torção inverte periodicamente – é preferido porque permite acesso no meio do vão sem desenrolar todo o cabo.
| Recurso | Tubo solto | Buffer apertado |
|---|---|---|
| Aplicação típica | OSP ao ar livre, aéreo, sepultamento direto | Emdoor, riser, distribution |
| Faixa de contagem de fibras | Até 3.456 fibras | Normalmente 2–144 fibras |
| Faixa de temperatura | –40°C a 70°C | –20°C a 60°C (típico) |
| Proteção contra umidade | Excelente (bloqueio de gel ou água seca) | Moderado (depende da jaqueta) |
| Facilidade de rescisão | Requer limpeza com gel | Rápido, limpo |
| Equipamento de extrusão tampão | Extrusora de tubo (matriz maior) | Extrusora de fios e cabos de precisão |
Estágio Quatro: Revestimento com Extrusora de Fios e Cabos
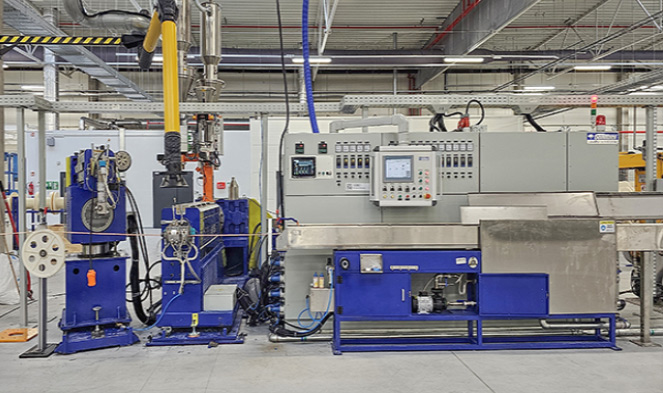
O revestimento é a principal etapa final da fabricação e aquela em que a tecnologia de extrusora de fios e cabos desempenha seu papel mais visível. O núcleo do cabo trançado - com seu elemento de resistência central, tubos amortecedores ou fibras com proteção hermética, fita ou fio bloqueador de água e qualquer blindagem - passa por uma cruzeta de extrusão onde o termoplástico fundido é aplicado uniformemente em toda a circunferência.
Como funciona a extrusora
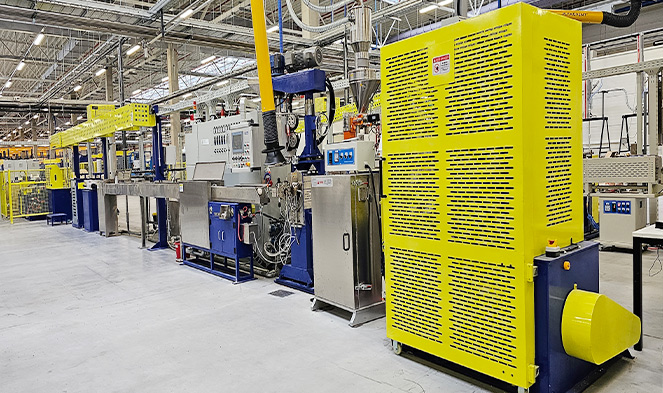
Uma extrusora de fios e cabos para revestimento de fibra óptica é fundamentalmente uma máquina de plastificação de parafuso único ou duplo. A rosca, girando dentro de um barril aquecido, derrete e homogeneiza os pellets de polímero alimentados por uma tremonha. A geometria do parafuso — incluindo a taxa de compressão, o comprimento da zona de medição e a relação L/D (normalmente 24:1 a 30:1 para aplicações de revestimento) — é compatível com o polímero específico que está sendo processado. Diferentes materiais de revestimento requerem condições de processamento significativamente diferentes:
- HDPE (polietileno de alta densidade): Temperatura de processamento 180–230°C; excelente resistência à umidade e UV; usado em cabos aéreos e de enterramento direto.
- LSZH (zero halogênio com baixo teor de fumaça): Temperatura de processamento 170–210°C; obrigatório em túneis, data centers e edifícios públicos; requer um projeto cuidadoso do parafuso porque os compostos LSZH são frequentemente mais viscosos e termicamente sensíveis que o PE.
- PVC: Temperatura de processamento 160–190°C; baixo custo, flexível e retardador de chama; comumente usado para cabos internos.
- Poliuretano (TPU): Temperatura de processamento 190–220°C; excelente resistência à abrasão e flexibilidade em temperaturas frias; usado em aplicações industriais e militares.
- Náilon (PA12): Temperatura de processamento 220–250°C; alta resistência química; usado onde a exposição a combustível ou óleo é possível.
O conjunto da matriz cruzada na extremidade do cilindro da extrusora posiciona uma ponta (ou tubo guia, em configurações de ferramentas de pressão) pela qual o núcleo do cabo passa, cercado pela área da matriz através da qual o polímero fundido flui e é moldado no cabo. A espessura da parede da camisa é controlada pelo equilíbrio entre a velocidade da linha e a produção da extrusora (em kg/h) , e as linhas modernas usam medição de diâmetro em circuito fechado – medidores a laser ou medidores de espessura por raios X – realimentando o acionamento da extrusora e o cabrestante de transporte para manter as especificações dentro de ±0,1 mm ou mais apertadas.
Resfriamento e transporte Caterpillar
Imediatamente após a cruzeta, o cabo revestido entra em uma calha de água – normalmente de 8 a 15 metros de comprimento – onde é temperado. A taxa de resfriamento afeta a cristalinidade de polímeros semicristalinos como o HDPE e influencia diretamente as propriedades mecânicas da jaqueta. Para velocidades de linha muito altas (acima de 200 m/min), a pulverização forçada de água ou calhas de resfriamento assistidas por vácuo mantêm a remoção de calor adequada. Um transportador Caterpillar (unidade tratora tipo correia) segura o cabo suavemente para manter a tensão e a velocidade da linha sem esmagar a sensível estrutura óptica interna.
Revestimento de camada dupla e cabos blindados
Muitos cabos externos ou blindados requerem duas passagens de extrusora de fio e cabo. Na primeira passagem, uma capa interna (geralmente PE) é aplicada sobre o núcleo trançado. O cabo então passa por uma unidade de blindagem de fita de aço corrugado (CST) ou por uma estação de blindagem de alumínio intertravada antes de entrar em uma segunda extrusora que aplica a capa externa. Esta linha de extrusora tandem pode abranger de 50 a 80 metros de comprimento total e é capaz de produzir cabos de fibra óptica blindados acabados a taxas de 30 a 80 m/min.
Para cabos submarinos, o processo é ainda mais complexo: podem ser adicionadas até seis camadas de blindagem de fio (fios de aço individuais aplicados por máquinas de torcer planetárias), com cada camada de fio exigindo sua própria passagem de extrusão de composto de revestimento entre ela e a próxima camada de fio.
Equipamento crítico em uma linha de revestimento de cabos de fibra óptica
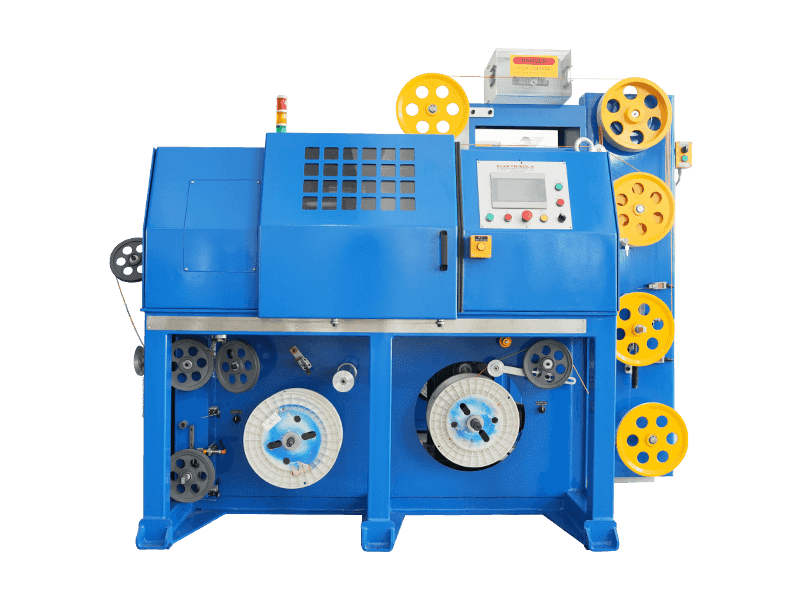
Uma linha completa de revestimento de cabos de fibra óptica integra muitas máquinas trabalhando em sequência coordenada. Compreender o que cada um faz ajuda a esclarecer por que a extrusora de fios e cabos e seus equipamentos periféricos são tão importantes para a qualidade do cabo.
- Suporte de pagamento: Segura a bobina do núcleo do cabo e compensa o núcleo com tensão controlada - muita tensão pode tensionar as fibras internas; muito pouco causa curvatura e variação de diâmetro.
- Pré-aquecedor: Seca e aquece a superfície do núcleo do cabo antes de entrar na cruzeta da extrusora, melhorando a adesão entre a capa e o núcleo do cabo.
- Extrusora de fio e cabo de parafuso único: A máquina de processamento de núcleo, com zonas cilíndricas com temperatura controlada individualmente em 5 a 7 seções, uma caixa de engrenagens que aciona o parafuso a 10 a 120 RPM e um sensor de pressão de fusão na cabeça de rosca para monitoramento do processo.
- A cruzeta morre: Conjunto de aço usinado com precisão que alinha o núcleo do cabo com o fluxo do polímero. A concentricidade da matriz – a precisão com que a capa é centralizada no cabo – determina diretamente o desempenho mecânico e as propriedades elétricas.
- Medidor de diâmetro a laser: Medição sem contato a 2.000 varreduras/segundo, detectando alterações de diâmetro em tempo real e enviando sinais de correção para controle de velocidade de transporte.
- Calha de água com zonas de temperatura: Controle preciso de têmpera para gerenciamento de cristalinidade; frequentemente duas zonas - uma zona quente para evitar marcas de afundamento na superfície e, em seguida, uma zona fria para solidificação rápida.
- Transporte da Caterpillar: Design de correia dupla ou quatro correias com controle de pressão pneumática para evitar esmagamento; impulsiona a velocidade geral da linha e a contrapressão contra a extrusora.
- Testador de faíscas (para cabos híbridos de cobre): Aplica alta tensão para detectar furos na jaqueta; não é necessário para cabos de fibra totalmente dielétrica, mas é usado em cabos blindados onde a capa deve ser eletricamente isolante.
- Enrolamento com enrolamento transversal: Enrola o cabo acabado em bobinas ou tambores de transporte com controle transversal preciso para evitar danos à bobina ou microflexão da fibra devido à pressão desigual do enrolamento.
Entre todos esses componentes, a extrusora de fios e cabos é o item que os fabricantes de cabos especificam e atualizam com mais frequência, porque o desgaste do parafuso e do cilindro degrada diretamente a qualidade do fundido, a consistência da saída e a uniformidade do revestimento ao longo do tempo. Fabricantes respeitáveis de extrusoras publicam limites de desgaste de parafuso — normalmente não permitindo mais de 5% de redução na profundidade do canal antes da substituição — e muitos produtores de cabos programam reconstruções de cilindro/parafuso a cada 3–5 anos, dependendo da abrasividade do material.
Tipos de cabos de fibra óptica e suas diferentes abordagens de fabricação
Nem todos os cabos de fibra óptica são feitos da mesma maneira. O ambiente de uso final gera diferenças substanciais em quais etapas de fabricação são incluídas, quais materiais fluem através da extrusora de fios e cabos e quão rígidas são as tolerâncias.
Cabos de fibra monomodo vs. multimodo
A fibra monomodo (SMF) tem um diâmetro central de apenas 8–10 µm – aproximadamente um décimo da largura de um fio de cabelo humano – e um revestimento de 125 µm. A fabricação de SMF requer um controle mais rígido da concentricidade do núcleo ao revestimento (normalmente deslocamento ≤0,5 µm) e da circularidade do núcleo durante a fabricação e o desenho da pré-forma. A fibra multimodo (MMF) vem nas categorias OM1 a OM5 com diâmetros de núcleo de 50 ou 62,5 µm; o perfil de índice graduado da fibra OM3/OM4/OM5 requer um controle de composição muito preciso do gradiente dopante GeO₂ durante a deposição da pré-forma. A construção do cabo em torno dos dois tipos de fibra pode ser idêntica; é na própria fibra que residem as principais diferenças.
Fabricação de cabos de fita
Cabo de fibra óptica de fita de alta densidade — usado extensivamente em interconexões de data centers e aplicações de escritórios centrais — une 4, 8 ou 12 fibras coloridas individuais lado a lado em uma matriz plana usando material de matriz de fita curável por UV. A máquina de fita espaça e tensiona com precisão cada fibra à medida que ela entra em uma matriz plana onde o material da matriz é aplicado e curado por UV. Várias fitas são então empilhadas e colocadas dentro de uma estrutura de cabo com núcleo ranhurado ou tubo central. Um cabo plano de 288 fibras pode ter menos de 12 mm de diâmetro externo , em comparação com 18–22 mm para um projeto de tubo solto trançado comparável. A etapa de encamisamento para cabos planos utiliza a mesma tecnologia de extrusão de fios e cabos que os cabos convencionais, mas a montagem do núcleo é notavelmente mais rígida e requer maior monitoramento de tensão no suporte de desbobinamento.
Cabos de fibra insensível à curvatura (BIF)
A fibra insensível à curvatura, padronizada como ITU-T G.657, incorpora um design de revestimento assistido por valas ou nanoestruturado que reduz drasticamente as perdas por macrocurvatura. Cabos construídos com BIF – especialmente graus G.657.A2 e G.657.B3 – podem tolerar curvaturas de até 5 mm de raio com menos de 0,1 dB de perda adicional em 1.550 nm. Esses cabos são comuns em cabos drop FTTH (fibra para casa), que são roteados através de curvas de conduíte, ao redor de batentes de portas e através de passagens internas estreitas. A fabricação da pré-forma BIF acrescenta complexidade (camadas de revestimento adicionais com diferentes índices de refração), mas o processo subsequente de fabricação do cabo – incluindo revestimento da extrusora – é essencialmente o mesmo dos cabos SMF padrão.
Testes de qualidade em todo o processo de fabricação
O controle de qualidade na fabricação de cabos de fibra óptica não é uma inspeção de etapa final – ele está presente em todas as etapas da produção. Ignorar ou enfraquecer qualquer uma dessas verificações produz cabos que podem passar nos testes iniciais, mas falham prematuramente em campo, onde os custos de reparo superam o preço original de compra do cabo.
Teste em nível de fibra
Cada bobina de fibra que sai da torre de trefilação é testada quanto a:
- Atenuação: Medido com um OTDR (refletômetro óptico no domínio do tempo) em 1.310 nm e 1.550 nm. O SMF padrão deve ser ≤0,35 dB/km a 1.310 nm e ≤0,20 dB/km a 1.550 nm de acordo com ITU-T G.652.D.
- PMD (dispersão do modo de polarização): Crítico para sistemas de transmissão coerente de alta velocidade; especificado como um valor de projeto de link (por exemplo, ≤0,20 ps/√km para G.652.D).
- Geometria: Diâmetro do campo modal, diâmetro do revestimento, concentricidade do revestimento do núcleo e não circularidade do revestimento — todos medidos por sistemas automatizados de inspeção de vídeo na torre de trefilação.
- Teste de prova: Carga de tração mínima de 100 kpsi aplicada ao longo de todo o comprimento da bobina para filtrar quaisquer seções fracas.
Teste em nível de cabo
Após o revestimento, o carretel de cabo acabado passa por um conjunto abrangente de testes definidos pela CEI 60794-1 e pelos padrões relevantes da série IEC 60794-x, ou equivalentes ANSI/ICEA para o mercado norte-americano:
- Carga de tração: O cabo é puxado até a carga nominal de instalação e depois até a carga de prova; o aumento de atenuação deve permanecer abaixo de 0,1 dB durante o carregamento e retornar à linha de base após a liberação.
- Resistência ao esmagamento: Uma placa plana aplica força de esmagamento nominal (por exemplo, 2.200 N/100 mm para cabos OSP típicos); a atenuação é monitorada em tempo real por meio de uma fonte de luz lançada e um medidor de energia.
- Teste de curvatura: O cabo é enrolado em torno de um mandril de diâmetro especificado; para cabos OSP padrão, isso é 20× o diâmetro externo do cabo.
- Ciclagem de temperatura: Os enroladores de cabos são testados entre –40°C e 70°C (ou faixas mais amplas para cabos especiais); a atenuação é medida em extremos de temperatura baixa e alta.
- Penetração de água: Uma seção de cabo de 1 metro é submetida a uma carga hidráulica de 1 m durante 24 horas; a água não deve penetrar além das extremidades da seção de teste.
- Espessura da jaqueta e diâmetro externo: As seções transversais cortadas das extremidades do cabo são medidas sob um microscópio óptico calibrado para verificar a uniformidade da parede do revestimento — um indicador direto do controle do processo da extrusora.
Alguns clientes especificam medição 100% OTDR de cada fibra em cada bobina antes do envio – uma prática comum na aquisição de operadoras de telecomunicações. Esse rastreamento OTDR de ponta a ponta também cria um registro de linha de base que pode ser usado anos depois ao diagnosticar falhas de campo.
Principais fatores que afetam o desempenho e a longevidade dos cabos de fibra óptica
Compreender o que acontece dentro do processo de fabricação explica por que certos cabos superam outros em campo e por que a configuração correta da extrusora – seleção de material, perfil de temperatura, design do parafuso – é inseparável da confiabilidade do cabo a longo prazo.
Escurecimento de Hidrogênio
O hidrogênio gerado pela corrosão eletrolítica da armadura de fio de aço, ou pela degradação de compostos de gel e revestimentos poliméricos, pode se difundir na fibra de vidro e reagir com defeitos na estrutura de sílica para formar ligações Si-OH (silanol) que absorvem a luz infravermelha – um fenômeno chamado escurecimento por hidrogênio. A principal defesa de fabricação é a eliminação rigorosa de água de todos os sistemas de gel e polímero (é por isso que os tubos bloqueados por água e as formulações de gel de qualidade são especificados com teor de água inferior a 10 ppm) e o uso de carbono ou revestimentos herméticos na própria fibra nos ambientes mais exigentes. A extrusora de fios e cabos pode contribuir ou mitigar esse risco: grânulos de polímero devidamente secos e temperaturas de fusão bem controladas minimizam a entrada de umidade na estrutura da camisa.
Microdobra e Macrodobra
Microdobra refere-se a deformações laterais microscópicas da fibra causadas por pressão radial não uniforme das paredes do tubo tampão, bordas da fita adesiva ou superfícies irregulares da capa. Mesmo deformações na faixa nanométrica aumentam a atenuação de forma mensurável em 1.550 nm. Uma extrusora de fios e cabos que produz uma capa com ondulação superficial (um defeito de fratura por fusão comum quando a temperatura de fusão é muito baixa ou a velocidade de extração muito alta em relação à saída da extrusora) pode introduzir forças laterais padronizadas no núcleo do cabo e causar perdas por microcurvaturas que não apareceriam em um teste de laboratório benigno, mas se manifestariam sob contração térmica no campo. A macroflexão – enrolar o cabo em um raio muito estreito – é um problema de instalação, mas cabos com menor rigidez à flexão (paredes de revestimento mais finas, menos membros de resistência) são mais vulneráveis, tornando o design do revestimento outro ponto de intersecção entre os materiais aplicados na extrusora e o desempenho óptico.
Degradação UV de materiais de jaquetas externas
Os cabos aéreos de fibra óptica devem suportar décadas de exposição aos raios UV sem rachaduras ou fragilização. O negro de fumo com 2–3% em peso em HDPE fornece proteção UV eficaz e é o padrão da indústria para cabos aéreos e de enterramento direto. Os cabos destinados ao uso interno podem usar outros pacotes de estabilizadores, mas a formulação é normalmente fornecida como um pellet pré-composto ao fabricante do cabo, que o alimenta diretamente na extrusora de fios e cabos. As condições de processamento da extrusora devem ser compatíveis com o sistema estabilizador – o cisalhamento excessivo da rosca ou a temperatura do cilindro podem degradar os antioxidantes que são essenciais para a estabilidade térmica a longo prazo, mesmo em cabos nunca expostos à luz solar.
Iniciando uma linha de produção de cabos de fibra óptica: considerações práticas
Para um fabricante que deseja entrar na produção de cabos de fibra óptica — ou expandir de cabos de cobre para fibra — o investimento em equipamentos e o conhecimento do processo necessários são substanciais, mas bem definidos. A torre de estiragem e o equipamento de produção de pré-formas representam as maiores barreiras à entrada (e normalmente não se justificam, a menos que produzam fibra em escalas de vários milhões de quilómetros anualmente). A maioria dos fabricantes de cabos compra fibra de produtores de fibra estabelecidos – Corning, Prysmian, Fujikura, Sumitomo, YOFC – e concentra seu capital no projeto de cabos e em equipamentos de linhas de revestimento.
Selecionando uma extrusora de fios e cabos para revestimento de fibra óptica
A decisão mais crítica sobre o equipamento para uma linha de revestimento de cabos de fibra óptica é a seleção da extrusora de fios e cabos. Os principais parâmetros a serem avaliados incluem:
- Diâmetro do parafuso: Para aplicações de revestimento de fibra óptica, são típicos diâmetros de parafuso de 45 mm a 90 mm. Parafusos menores (45–60 mm) proporcionam melhor consistência de saída e resposta de material com taxas de transferência mais baixas necessárias para cabos de pequeno diâmetro; parafusos maiores são adequados para revestimento de alto rendimento de cabos OSP de grande número.
- Relação L/D: Recomenda-se um mínimo de 24:1 para materiais de revestimento de fibra óptica. Os compostos LSZH se beneficiam especialmente de proporções L/D de 28:1 ou 30:1 que permitem zonas de fusão e mistura mais longas.
- Sistema de acionamento: Os servomotores CA ou os inversores controlados por vetor oferecem a estabilidade de velocidade (±0,1%) necessária para manter a consistência da parede da camisa em velocidades de linha variáveis. As unidades CC estão sendo eliminadas gradualmente de novas instalações.
- Zonas de controle de temperatura: Um mínimo de 5 zonas de cano controladas independentemente mais zona de cruzeta. Controladores PID com estabilidade superior a ±1°C são padrão em sistemas modernos de extrusão de cabo.
- Emstrumentation: Transdutor de pressão de fusão na cabeça da matriz, sonda de temperatura de fusão na ponta do parafuso e um medidor de diâmetro óptico ou de raios X a jusante — tudo isso alimentando um PLC de controle de linha com registro de dados para rastreabilidade da produção.
- Manuseio de materiais: Uma unidade gravimétrica ou volumétrica de mistura e dosagem para adição de masterbatch a montante do funil da extrusora, com um secador dessecante para materiais sensíveis à umidade, como náilon e TPU.
Uma linha de revestimento de fibra óptica bem especificada construída em torno de uma extrusora adequada de fios e cabos pode pagar seu custo de capital dentro de 18 a 36 meses em mercados com forte demanda de implantação de fibra, desde que as receitas do processo, o treinamento dos operadores e os sistemas de qualidade sejam estabelecidos antes do aumento da produção.
Diferença entre os requisitos da extrusora de cabo de fibra óptica e de cobre
Os fabricantes que já operam linhas de extrusoras de fios e cabos de cobre muitas vezes perguntam se o mesmo equipamento pode ser usado para revestimento de fibra óptica. A resposta é: às vezes, com modificações. Os cabos de fibra óptica exigem um controle de tensão muito mais preciso no pay-off (para evitar tensão nas fibras internas), e o alinhamento da matriz da cruzeta é mais crítico porque não há nenhum teste elétrico (como continuidade ou capacitância) que detecte o desalinhamento da matriz – a variação da parede da camisa aparece apenas em testes mecânicos ou falhas pós-instalação. Além disso, se a extrusora existente tiver sido usada para processamento de PVC, ela deverá ser completamente purgada antes de executar compostos LSZH ou PE para evitar contaminação. Linhas extrusoras dedicadas para revestimento de fibra óptica — não compartilhadas com a produção de cabos de cobre — são fortemente preferidas em operações preocupadas com a qualidade.
Padrões de cabos de fibra óptica e requisitos de conformidade
Os cabos de fibra óptica vendidos nos mercados de telecomunicações, data centers, industriais e militares devem cumprir uma rede complexa de padrões internacionais e regionais. A conformidade não é opcional – os principais operadores de rede e órgãos de compras exigem relatórios de testes de homologação de terceiros antes de fazer pedidos, e alguns padrões (como o desempenho da chama LSZH em edifícios públicos da UE) são obrigatórios por lei.
| Padrão | Escopo | Região |
|---|---|---|
| ITU-T G.652 | Padrão SMF characteristics | Globais |
| ITU-T G.657 | SMF insensível à curvatura para FTTH | Globais |
| IEC 60794-1 | Métodos de teste de cabos de fibra óptica | Globais / EU |
| CEI 60794-3 | Cabos de fibra óptica para exteriores | Globais / EU |
| ANSI/ICEA S-87-640 | Fibra óptica fora do cabo da planta | América do Norte |
| TIA-568.3-D | Padrão de componente de cabeamento de fibra óptica | América do Norte |
| EN 50399/IEC 60332 | Propagação de chamas e fumaça para cabos | UE (RDC) |
| MIL-PRF-85045 | Cabo de fibra óptica para uso militar | EUA (Defesa) |
O Regulamento de Produtos de Construção da UE (CPR) merece menção especial porque rege diretamente as escolhas de materiais de revestimento e, portanto, os requisitos do processo de extrusão para cabos instalados em edifícios europeus. No CPR, os cabos devem ser classificados de Eca (desempenho mínimo) até B2ca, B1ca e Aca (desempenho mais alto). Alcançar a classificação B1ca ou Aca requer compostos LSZH com liberação de calor e taxas de produção de fumaça extremamente baixas - compostos que impõem requisitos exigentes à extrusora de fios e cabos em termos de uniformidade da temperatura de fusão, controle do tempo de residência e estabilidade da pressão da matriz.
 Relacionado Produtos